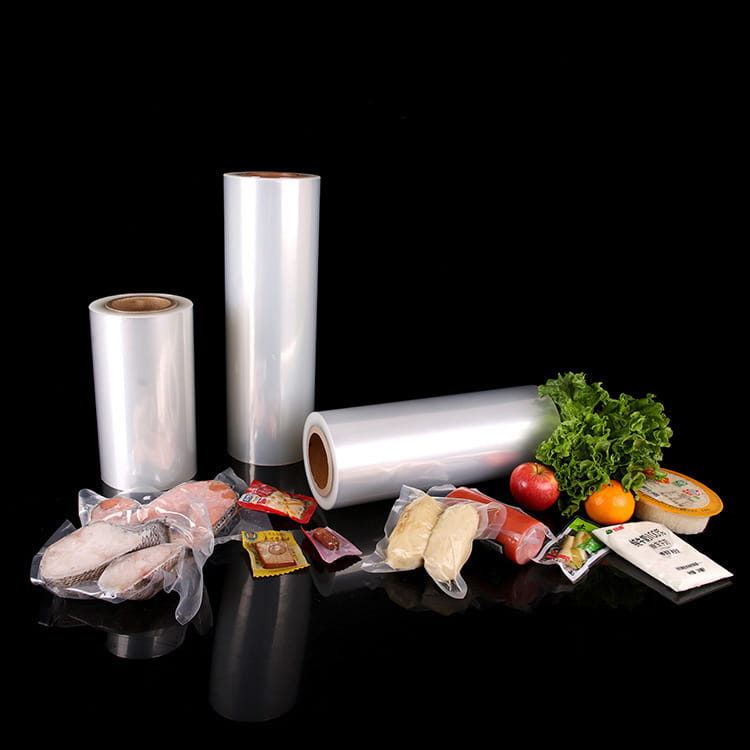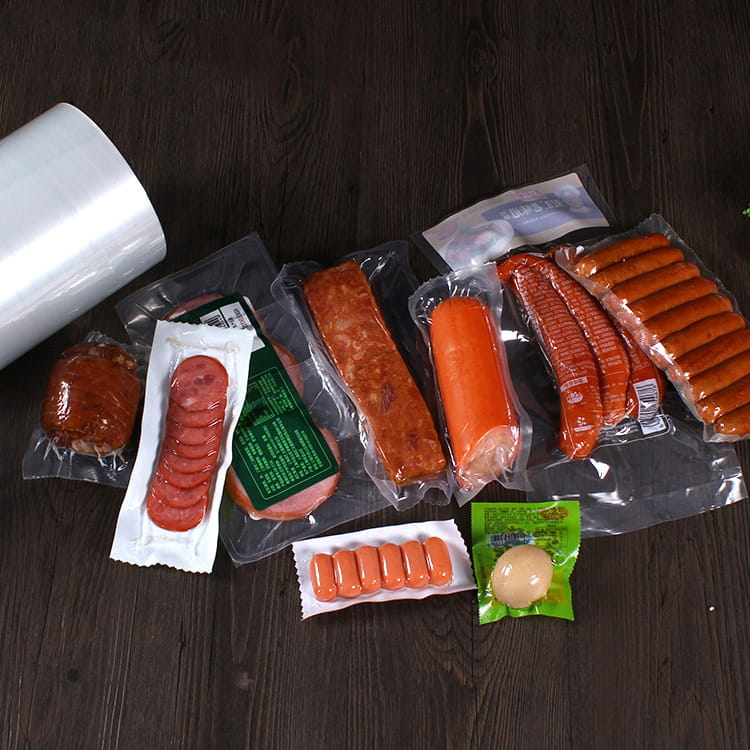


Die zentrale Herausforderung bei Tieftemperaturverpackungen liegt in der Kompatibilität der Materialeigenschaften mit Umgebungen mit niedrigen Temperaturen. Herkömmliche Folien neigen in einer Umgebung von -18℃ bis -25℃ zur Versprödung und verminderten Barriereeigenschaften, was zur Oxidation des Inhalts, mikrobiellem Wachstum oder physischen Schäden führt. Durch die funktionelle Verbundtechnologie werden spezifische Funktionsmaterialien in das System eingebracht 7-schichtige asymmetrische coextrudierte Niedertemperaturfolie diese Schwachstellen gezielt zu lösen und die Weiterentwicklung der Tieftemperaturverpackung von der „Einzelbarriere“ zum „Mehrdimensionalen Schutz“ voranzutreiben.
Technische Notwendigkeit:
Antibakterieller Bedarf: In der Kühlkettenlogistik ist das Risiko einer mikrobiellen Kontamination verderblicher Lebensmittel wie Fleisch und Milchprodukte deutlich gestiegen. Herkömmliche Verpackungen basieren ausschließlich auf niedrigen Temperaturen, um Mikroorganismen zu hemmen, können Kreuzkontaminationen jedoch nicht vollständig verhindern.
Geruchskontrolle: Chemische Rohstoffe, Tiefkühlkost usw. neigen dazu, während der Lagerung flüchtige organische Verbindungen (VOCs) freizusetzen, was zur Ansammlung von Gerüchen in der Verpackung führt und die Produktqualität beeinträchtigt.
Management von Temperaturschwankungen: Temperaturschwankungen beim Kühlkettentransport (z. B. ein kurzfristiger Temperaturanstieg beim Be- und Entladen) beschleunigen den Verfall des Inhalts, und bei herkömmlichen Verpackungen ist es schwierig, die Mikroumgebung in der Verpackung aktiv anzupassen.
Die antibakterielle Funktion wird durch zwei technische Wege erreicht: antibakterielles Silberionenmittel und Aktivkohleschicht.
Silberionen (Ag⁺) erzielen eine antibakterielle Wirkung, indem sie mikrobielle Zellmembranen zerstören und die DNA-Replikation stören. In der 7-schichtigen asymmetrischen coextrudierten Niedertemperaturfolie werden antibakterielle Silberionenwirkstoffe üblicherweise in Form von Nanopartikeln in die EVOH- oder PA-Schicht eingebettet oder durch asymmetrische Beschichtungstechnologie zu einer einseitigen antibakteriellen Beschichtung geformt.
Breitbandantibakteriell: Wirksam gegen grampositive Bakterien, gramnegative Bakterien und einige Pilze.
Haltbarkeit: Silberionen bilden stabile chemische Bindungen mit Polymersubstraten und die antibakterielle Wirkung kann 6–12 Monate anhalten.
Sicherheit: Die Nanoverkapselungstechnologie wird verwendet, um die Freisetzungsrate von Silberionen zu kontrollieren und Schwermetallrückstände zu vermeiden.
Anwendungsszenarien: Hochriskante Lebensmittelverpackungen wie kaltes Frischfleisch, Milchprodukte und Meeresfrüchte können das Risiko einer Kontamination durch pathogene Bakterien wie Listerien und Salmonellen verringern.
Aktivkohle entfernt durch physikalische Adsorption Geruchsmoleküle (wie Trimethylamin, Schwefelwasserstoff usw.) in Verpackungen. In der Folie wird die Aktivkohleschicht üblicherweise mit der EVA- oder PE-Schicht zu einer Verbundstruktur coextrudiert oder als eigenständige Funktionsschicht in die asymmetrische Schicht eingebettet.
Effiziente Adsorption: Die spezifische Oberfläche beträgt 500–1500 m²/g, wodurch Geruchsmoleküle schnell adsorbiert werden können.
Reversibilität: Aktivkohle kann durch Erhitzen oder Dekompression regeneriert werden, um die Lebensdauer zu verlängern.
Synergistischer Effekt: In Kombination mit antimikrobiellen Wirkstoffen kann es gleichzeitig das mikrobielle Wachstum und die Geruchsbildung hemmen.
Anwendungsszenarien: Gefrorene Meeresfrüchte, Kaffeebohnen, Gewürze und andere geruchsanfällige Warenverpackungen.
Phasenwechselmaterialien (PCM) sorgen für einen dynamischen Temperaturausgleich in der Verpackung, indem sie während des Fest-Flüssig-Phasenwechselprozesses Wärme absorbieren oder abgeben. Bei der 7-schichtigen asymmetrischen coextrudierten Niedertemperaturfolie ist PCM üblicherweise in Form von Mikrokapseln in die EVA- oder Elastomerschicht eingebettet, um eine „Temperaturpufferschicht“ zu bilden.
Phasenwechseltemperatur: Wählen Sie die Phasenwechseltemperatur von PCM (z. B. -5℃ bis -15℃) entsprechend den Eigenschaften des Inhalts aus, um sicherzustellen, dass es weiterhin eine Rolle beim Kühlkettentransport spielt.
Verkapselungstechnologie: Mithilfe des Mikroverkapselungsverfahrens wird PCM in eine Polymerhülle eingehüllt, um den direkten Kontakt mit dem Inhalt zu vermeiden und gleichzeitig die Flexibilität und Verarbeitbarkeit des Materials zu verbessern.
Asymmetrische Verteilung: Die PCM-Schicht befindet sich normalerweise in der Mitte der Folie oder nahe der Inhaltsseite, und der Wärmeleitungspfad wird durch Gradientendesign optimiert.
Heizphase: Wenn die Temperatur in der Verpackung kurzzeitig ansteigt, wechselt das PCM von fest zu flüssig, absorbiert überschüssige Wärme und verlangsamt den Temperaturanstieg.
Abkühlphase: Wenn die Temperatur sinkt, verfestigt sich das PCM von flüssig zu fest, gibt die gespeicherte Wärme ab und verhindert ein Überfrieren des Inhalts.
Dynamisches Gleichgewicht: Durch den Phasenwechselzyklus von PCM wird der Temperaturschwankungsbereich in der Verpackung auf ±2℃ reduziert, was die Haltbarkeit des Inhalts deutlich verlängert.
Kühlkettentransport: Reduzieren Sie Temperaturschocks beim Be- und Entladen und schützen Sie temperaturempfindliche Waren wie Tiefkühlkost und biologische Präparate.
Langzeitlagerung: Bei der Kühllagerung kann PCM den Temperaturunterschied zwischen Tag und Nacht ausgleichen und so das Risiko einer Verschlechterung des Inhalts verringern.
Funktionelles Compoundieren ist keine einfache Überlagerung, sondern ein synergistischer Effekt, der durch Materialdesign und Prozessoptimierung erzielt wird.
Antibakterieller Temperaturpuffer: PCM kann während des Phasenwechselprozesses Spuren von Feuchtigkeit abgeben, und die Aktivkohleschicht kann diese Feuchtigkeit absorbieren, um das Wachstum von Mikroorganismen durch übermäßige Luftfeuchtigkeit zu verhindern.
Desodorierungsbarriere-Eigenschaft: Die Aktivkohleschicht wird mit der EVOH-Barriereschicht kombiniert, um Geruchsmoleküle zu entfernen und externen Sauerstoff zu isolieren, wodurch ein doppelter Schutz entsteht.
Kompatibilitätsprobleme: Antimikrobielle Wirkstoffe, Aktivkohle oder PCM können chemisch mit dem Substrat reagieren, und die Grenzflächenbindung muss durch Oberflächenmodifizierung oder Kompatibilisierungsmittel optimiert werden.
Verarbeitungsfenster: Die Einführung funktioneller Materialien kann die Fließfähigkeit der Schmelze oder die Heißsiegelleistung der Folie verändern und die Parameter des Extrusionsprozesses (wie Temperatur und Schneckengeschwindigkeit) müssen angepasst werden.
Kostenkontrolle: Der Preis von Funktionsmaterialien ist höher als der von herkömmlichen Polymeren, und die Kosten müssen durch Materialsubstitution (z. B. teilweise Verwendung recycelter Materialien) oder Produktion in großem Maßstab gesenkt werden.
Die funktionale Compoundiertechnologie entwickelt sich in Richtung Intelligenz und Umweltfreundlichkeit.
Wärmeempfindlicher Farbwechsel: Fügen Sie der PCM-Schicht wärmeempfindliche Farbstoffe hinzu. Wenn die Temperatur den Schwellenwert überschreitet, ändert sich die Farbe der Folie, was den Verpackungsstatus intuitiv anzeigt.
Antimikrobielle Reaktion: Entwicklung pH-empfindlicher antimikrobieller Wirkstoffe. Wenn eine mikrobielle Kontamination in der Verpackung zu pH-Änderungen führt, werden die antimikrobiellen Wirkstoffe automatisch freigesetzt.
Biobasierte Materialien: Ersetzen Sie einige erdölbasierte Materialien durch biobasierte Polymere wie PLA und PHA, um den CO2-Fußabdruck zu reduzieren.
Abbaubares PCM: Entwickeln Sie PCM, das in der natürlichen Umgebung abgebaut werden kann, um die Belastung der Umwelt durch weggeworfene Verpackungen zu verringern.