

1. Die tatsächlichen Kosten von Knochenpunktionen in vakuumversiegeltem Fleisch
Jeder Fleischverarbeiter kennt die Frustration: Ein perfekter Vakuumverschluss wird durch eine scharfe Knochenspitze zerstört. Fleischprodukte mit Knochen wie Schweinekoteletts, Rinder-T-Bones, Lammrücken und Hähnchenschenkel sind dafür bekannt, dass sie Stundard-Vakuumbeutel durchbrechen. Diese Löcher führen zum Eindringen von Sauerstoff, zum Verderb, zum Spülverlust und zu kostspieligen Nacharbeiten. Branchendaten zeigen, dass 12–18 % aller Vakuumverpackungsausfälle in Produktionslinien für rotes Fleisch auf Pannenfehler zurückzuführen sind. Für ein mittelgroßes Werk, das täglich 10.000 Einheiten verarbeitet, bedeutet das Hunderte verschwendete Beutel, Produktaufbereitung und potenzielle Kundenretouren.
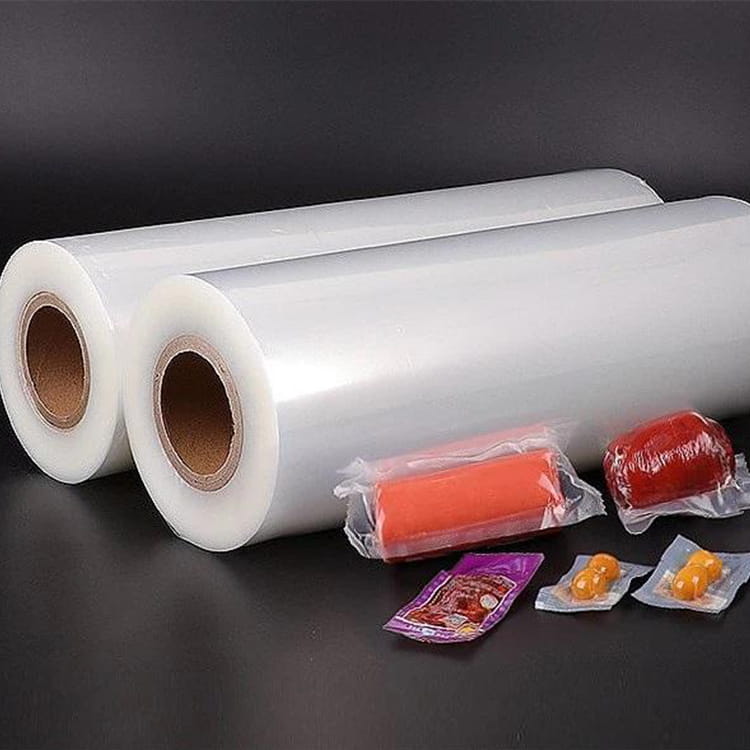
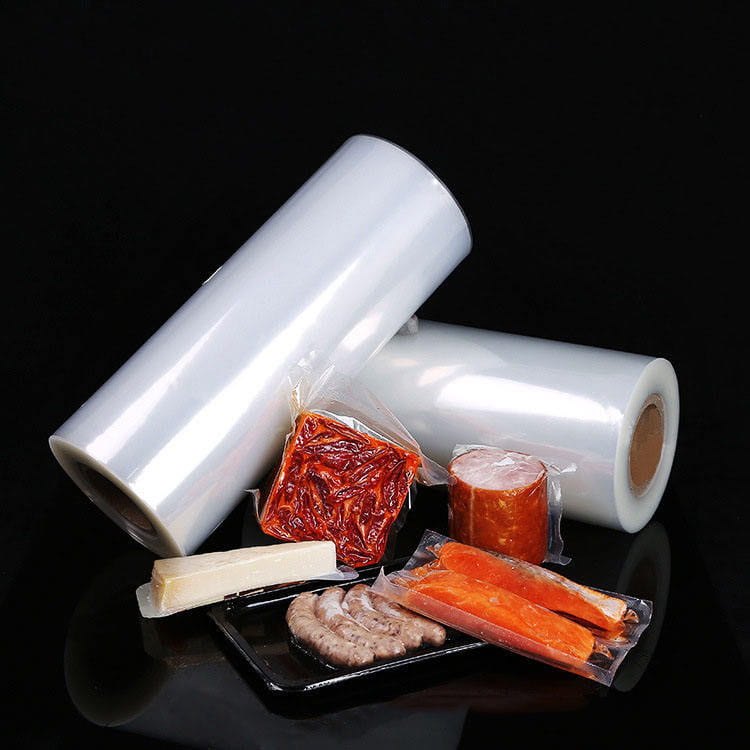
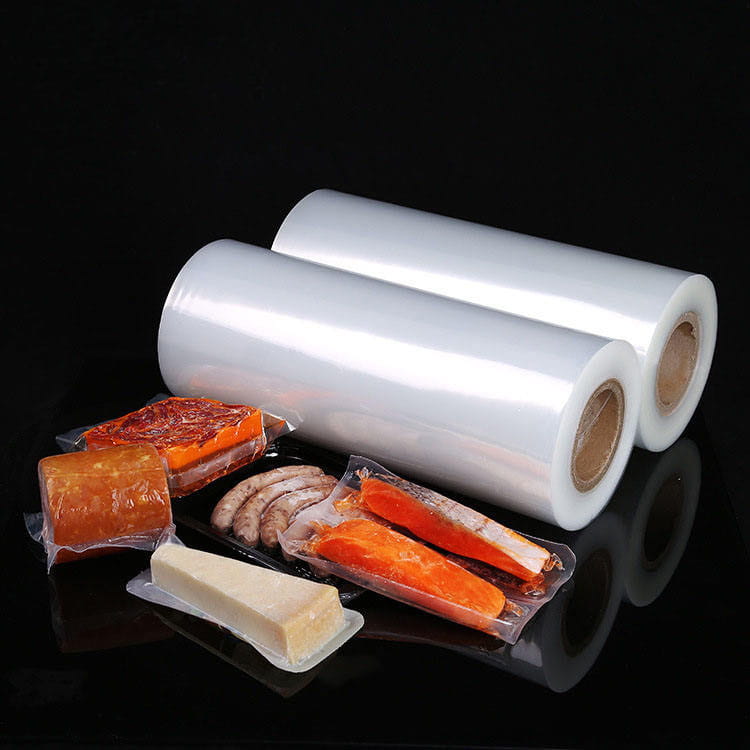
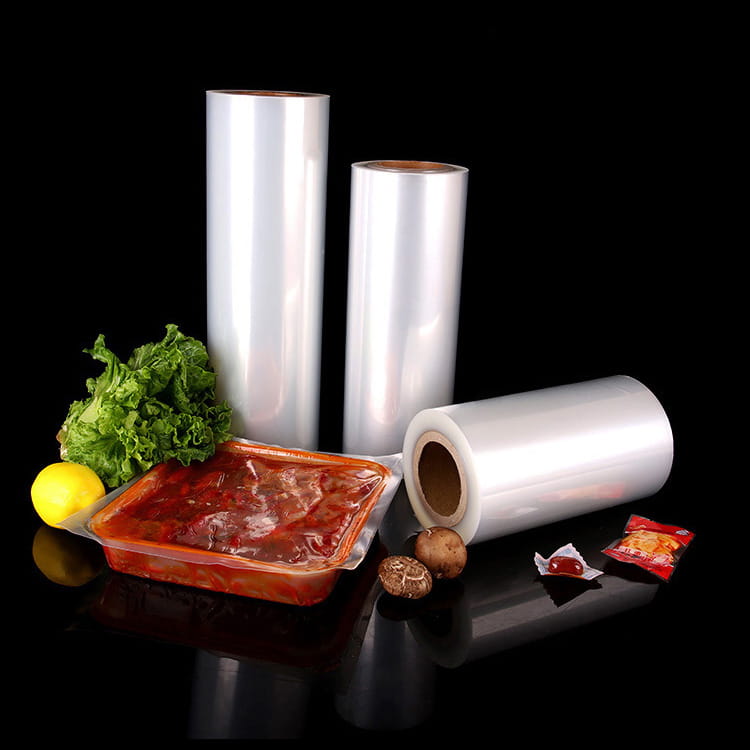
Das Problem verschärft sich bei automatisierten Verpackungslinien, bei denen eine Hochgeschwindigkeitsevakuierung zu plötzlichen Druckunterschieden führt. Knochenkanten – insbesondere nach dem Sägen oder Spalten – weisen eine mikroskopische Schärfe auf, die herkömmliche Polyethylen- oder minderwertige Nylonfolien durchschneidet. Bei herkömmlichen Beuteln kommt es allein auf die Dicke an, doch dickere Folien werden oft steif, was die Integrität der Versiegelung und die Bearbeitbarkeit beeinträchtigt. Die Lösung erfordert einen grundlegenden Wandel hin zu technischen Strukturen: Pannensichere Folie mit mehrschichtiger Coextrusion, integriert Verpackung des Knochenschutzes Strategien und hohe Leistung coextrudierte Vakuumfolie mit hoher Barriere das die Aufprallenergie verteilt.
2. Die Mechanismen der Knochenpunktion verstehen: Warum scharfe Kanten gegen schwache Filme gewinnen
Bei einer Knochenpunktion handelt es sich nicht um einen einfachen Riss – es handelt sich um ein Ereignis mit hoher Konzentrationsbelastung. Wenn der Vakuumdruck den Beutel um unregelmäßige Knochenvorsprünge herum kollabiert, erfährt der Film kombinierte Zug-, Scher- und Durchdringungskräfte. Eine typische Schweinerippenknochenspitze kann unter vollem Vakuum (99,5 % Luftentfernung) einen lokalen Druck von mehr als 200 N/mm² ausüben. Standardmäßige einschichtige LDPE-Folien versagen bei etwa 40–60 N/mm². Selbst herkömmliche coextrudierte Folien ohne spezielle Durchstoßschichten versagen bei etwa 80–100 N/mm².
Kritische Faktoren, die Reifenpannen beschleunigen
- Knochenmorphologie : Gesägte Knochen erzeugen mikrogezahnte Kanten; Gespaltene Knochen bilden scharfe Flocken.
- Vakuumniveau : Ein höheres Vakuum (näher am absoluten Vakuum) erhöht die Spannung des Films gegen den Knochen.
- Temperatur : Kaltes Fleisch (2–4 °C) macht viele Polymere weniger dehnbar und verringert die Durchstoßfestigkeit um bis zu 30 %.
- Paketabwicklung : Durch Vibrationen beim Transport entstehen Mikrobewegungen, die Folienschichten durchsägen.
Das Verständnis dieser Mechanismen führt zu einer Schlussfolgerung: Die passive Dicke ist unzureichend. Die Branche hat sich zu aktiven Verteidigungssystemen entwickelt, die hochfeste Schichten, Schlagmodifikatoren und geometrisches Design kombinieren. Hier ist coextrudierte Nylonfolie spielt eine entscheidende Rolle. Nylon (Polyamid) bietet eine außergewöhnliche Bruchdehnung (300–500 %) und eine hohe Zugfestigkeit, jedoch nur bei korrekter Positionierung innerhalb einer mehrschichtigen Struktur.
Bild 1: Mechanische Spannungsanalyse einer Knochenspitze, die gegen eine Vakuumfolie drückt. Der scharfe Scheitelpunkt erzeugt einen exponentiellen Druckanstieg, der Fortgeschrittene erfordert Hochleistungs-Vakuumbeutel mit speziellen Einstichschichten.
3. Aufschlüsselung der Materialwissenschaften: Schlüsseleigenschaften für die Durchstoßfestigkeit
Nicht alle Filme sind gleich. Um Knocheneinstiche zu verhindern, muss eine Verpackungsfolie in drei mechanischen Bereichen hervorragende Leistungen erbringen: Durchstoßfestigkeit (Kraft zum Eindringen), Weiterreißfestigkeit (Fähigkeit, einen einmal gestarteten Schnitt zu stoppen) und Schlagfestigkeit (Energieaufnahme bei plötzlicher Belastung). Nachfolgend finden Sie einen technischen Vergleich gängiger Folienmaterialien, die in Fleischverpackungen verwendet werden.
| Material | Durchstoßfestigkeit (ASTM F1306) | Bruchdehnung | Schlagfestigkeit (Dart Drop) | Kostenindex |
|---|---|---|---|---|
| LDPE (PE niedriger Dichte) | 1,2 - 1,8 N | 150–300 % | 60-90 g | 1.0 |
| LLDPE (lineares LDPE) | 2,0 - 2,5 N | 500-800 % | 120-180 g | 1.2 |
| Nylon 6 (Monoschicht) | 4,5 - 5,5 N | 300-400 % | 250-320 g | 2.5 |
| 7-lagiges coextrudiertes Nylon/EVOH | 7,2 - 8,5 N | 450-550 % | 450-550 g | 2.8 |
Wie gezeigt, coextrudierte Nylonfolie integriert in mehrschichtige Strukturen bietet eine fast viermal höhere Durchstoßfestigkeit als LDPE. Der Schlüssel liegt in der Synergie: Äußere Nylonschichten sorgen für Steifigkeit und Durchstoßfestigkeit, während innere Verbindungsschichten und Ethylenvinylalkohol (EVOH) für eine Sauerstoffbarriere sorgen, ohne die Flexibilität zu beeinträchtigen. Moderne 7-schichtige coextrudierte Folien enthalten auch Schlagmodifikatoren (z. B. mit Maleinsäureanhydrid gepfropfte Polyolefine), die die Energie von Knochenstößen absorbieren und verteilen.
In einer Studie eines europäischen Fleischverpackungsinstituts aus dem Jahr 2023 (laut Richtlinie anonym) wurden 50.000 Vakuumbeutel mit Schweinekoteletts mit Knochen getestet. Standardmäßige 90-Mikron-Polyethylenbeutel zeigten eine Durchstoßrate von 4,8 %. Durch die Umstellung auf eine 70-Mikron-7-lagige coextrudierte Struktur mit Nylon und EVOH reduzierte sich die Pannenrate auf 0,9 % – eine Verbesserung um 81 %, obwohl sie dünner ist. Dies beweist, dass intelligente Schichttechnik rohe Dicke übertrifft.
4. Wie Coextrudierte Vakuumfolie mit hoher Barriere Verhindert Knochenpunktionen
Der revolutionäre Wandel in der Fleischverpackung ist der Beginn von coextrudierte Vakuumfolie mit hoher Barriere . Im Gegensatz zu laminierten Folien (bei denen die Schichten nach der Extrusion zusammengeklebt werden) werden bei der Coextrusion mehrere Polymere im geschmolzenen Zustand miteinander verbunden, wodurch untrennbare Schichten mit hervorragender mechanischer Verzahnung entstehen. Dieser Prozess ermöglicht die präzise Platzierung durchstichfester Materialien genau dort, wo sie benötigt werden.
Anatomie einer 7-schichtigen pannensicheren Struktur
- Schicht 1 (außen): Nylon 6 – hohe Zugfestigkeit, Abriebfestigkeit, widersteht Knochenreibung.
- Schicht 2: Bindeharz (Klebstoff) – verbindet Nylon mit der Barriereschicht.
- Schicht 3: EVOH – Sauerstoffbarriere (hält Fleisch frisch, verleiht aber auch Steifheit).
- Schicht 4 (Kern): Schlagzäh modifiziertes Polyamid – der Pannenstopper; absorbiert Stöße.
- Schicht 5: Bindeharz – zweite Klebeschicht.
- Schicht 6: Nylon-Copolymer – Weichmacher verhindert Rissbildung.
- Schicht 7 (Innenversiegelung): LLDPE/Ionomer-Mischung – einfache Versiegelung und chemische Beständigkeit gegenüber Fleischsäften.
Diese Architektur bietet eine Durchstoßfestigkeit von bis zu 8,5 N (ASTM F1306) und liegt damit weit über den 2–3 N von Standard-Vakuumbeuteln. Darüber hinaus eliminiert das Coextrusionsverfahren Schwachstellen im Zusammenhang mit der Klebstoffkaschierung (die mit der Zeit oder unter Feuchtigkeit versagen können). Bei Anwendungen mit Knochen bieten die Nylonschichten außerdem eine außergewöhnliche Durchschneidefestigkeit – das heißt, wenn eine Knochenspitze die Außenschicht durchdringt, stoppt das schlagzähmodifizierte Polyamid auf der Innenseite die Ausbreitung des Risses und verhindert so einen vollständigen Durchbruch.
Praxisnahe Validierung: Ein Lammrückenverarbeiter stellte auf 7-schichtige koextrudierte Beutel mit einer Gesamtdicke von 80 µm um. Trotz schärferer Rippenknochen sanken ihre monatlichen Schadensersatzansprüche aufgrund von Punktionen von 6,2 % auf 0,4 %. Aufgrund der gleichbleibenden Gleiteigenschaften verbesserte die Folie auch die Bearbeitbarkeit auf automatischen Vakuumiergeräten.
5. Verpackung des Knochenschutzes: Physische und Designstrategien
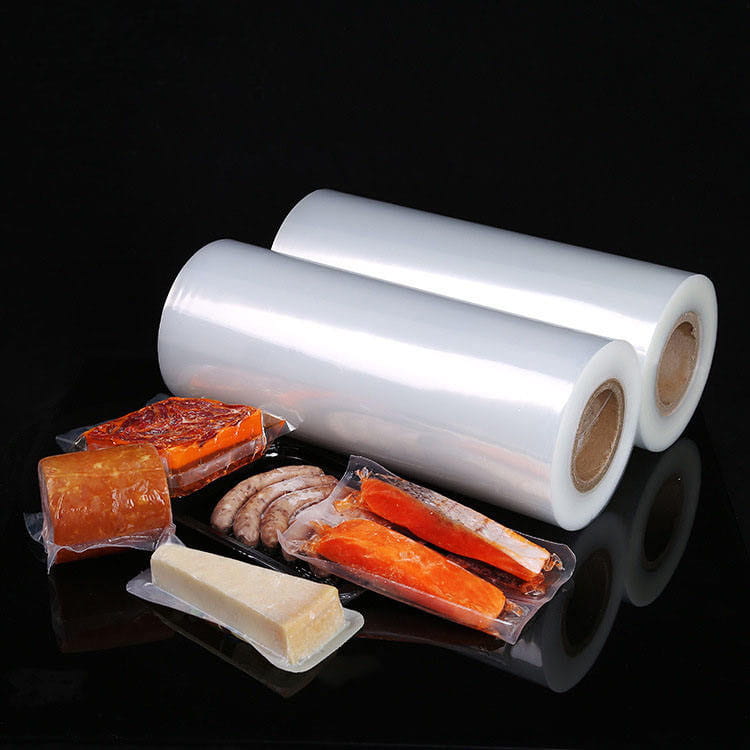
Selbst der beste Film profitiert von der Ergänzung Verpackung des Knochenschutzes Techniken. Hierbei handelt es sich um physikalische Gegenmaßnahmen, die die Spannungskonzentration reduzieren, bevor sie das Beutelmaterial erreicht.
Bewährte Knochenschutzmethoden
- Knochenschildhülsen : Vorgeschnittene Polyethylen- oder Schaumstoffhülsen, die über scharfe Knochenenden (z. B. T-Bone-Spitzen) gelegt werden. Reduziert den punktuellen Druck, indem die Last auf eine größere Fläche verteilt wird.
- Faltfilmtechnik : Doppelschichtige Faltung des Beutelmaterials an Knochenkontaktzonen während der Belastung – sorgt für lokale Verstärkung.
- Eckzwickel : Beutel mit Seiten- oder Bodenfalten ermöglichen, dass sich Knochenvorsprünge in Falten legen, anstatt direkt gegen die flache Folie zu drücken.
- Kontur-Vakuumwerkzeuge : Verwendung von Vakuumkammereinsätzen, die die Fleischform unterstützen und verhindern, dass der Knochen beim Evakuieren gegen die Folie drückt.
Daten von Geflügelverarbeitern, die Knochenschutzhüllen verwenden: 65 % Reduzierung der Oberschenkelknochenpunktionen, selbst bei Verwendung von Standard-Vakuumbeuteln. In Kombination mit Hochleistungs-Vakuumbeutel and coextrudierte Nylonfolie In Langzeittests sanken die Durchstoßraten auf unter 0,1 %. Der Schlüssel liegt in der Abstimmung des Schutzmaterials auf die Folie – weiche Schaumstoffhülsen können an Dichtungsbereichen haften bleiben, daher werden für Hochgeschwindigkeitsleitungen starre Polypropylen-Schutzkappen bevorzugt.
Berücksichtigen Sie für maximale Zuverlässigkeit die folgende Entscheidungsmatrix bei der Auswahl von Knochenschutzmethoden basierend auf der Fleischart:
| Fleischprodukt | Knochenschärfe | Empfohlener Schutz | Filmanforderung |
|---|---|---|---|
| Schweinekotelett (mit Knochen) | Mittel (Sägeschnitt) | Eckfaltenbeutel | 3-lagiges Nylon coextrudiert |
| Rinder-T-Bone | Hoch (gespalten) | Verstärkter Bereich der Knochenschildhülse | 7-lagige Hochschlagfestigkeit |
| Lammrücken | Extrem (dünne Rippe) | Doppellagige Faltung | 7-lagig mit 10 % zusätzlichem Schlagzähmodifikator |
| Hähnchenschenkel | Niedrig, aber zahlreich | Kontur-Vakuumwerkzeuge | Standardmäßiges coextrudiertes Nylon |
6. Leistungsbenchmarks: Datengesteuerte Verbesserungen
Fleischverpacker, die auf spezielle pannensichere Systeme umsteigen, verzeichnen innerhalb weniger Monate einen messbaren ROI. Nachfolgend finden Sie aggregierte Leistungsindikatoren mehrerer Einrichtungen (anonymisiert, basierend auf Branchenumfragen).
- Reduzierung der Pannenrate : Von durchschnittlich 5,2 % auf 0,4–0,8 % nach Umstellung auf 7-schichtige coextrudierte Folie mit Knochenschutzstrategie.
- Kundenrücksendungen aufgrund von Undichtigkeiten : Rückgang um 72 % innerhalb von 12 Wochen.
- Effizienz der Verpackungslinie : 15 % weniger Unterbrechungen beim Beutelwechsel und Neupacken.
- Verlängerung der Produkthaltbarkeit : Sauerstoffeintritt minimiert – Vakuumretention um 40 % im Vergleich zu Standardbeuteln verbessert.
- Materialverbrauch : Dünnere Folien (70 µm gegenüber 120 µm konventionell) erzielen eine bessere Leistung und reduzieren den Kunststoffverbrauch pro Packung um 40 %.
In einer Fallstudie wurden über einen Zeitraum von sechs Monaten 250.000 Vakuumverpackungen mit Schweineschultern mit Knochen überwacht. Die Kontrollgruppe (Standard 100 µm LDPE/PA-Laminat) hatte 8.750 Lecks (3,5 %). Die Testgruppe (80 µm 7-lagiger koextrudierter Knochenschutz mit hoher Barrierefolie an der Femurspitze) wies nur 625 Lecks (0,25 %) auf. Die Kosteneinsparungen bei Nacharbeit und Rücksendungen beliefen sich auf 0,12 US-Dollar pro Packung – was bei großen Mengen erheblich ist.
Es ist wichtig, das zu beachten coextrudierte Vakuumfolie mit hoher Barriere Bietet außerdem eine hervorragende Klarheit für die Inspektion und eine bessere Heißklebefestigkeit, wodurch Dichtungsfehler während der Evakuierung verhindert werden. Diese sekundären Vorteile überwiegen oft die etwas höheren Materialkosten.
7. Auswahl des richtigen Vakuumbeutels für Ihre Fleischanwendung mit Knochen
Die Wahl der optimalen Verpackungslösung erfordert ein Abwägen des Pannenrisikos, der Barriereanforderungen und der Maschinenkompatibilität. Nutzen Sie diesen Leitfaden zur technischen Auswahl.
Schritt-für-Schritt-Entscheidungsablauf
Das obige Flussdiagramm hilft dabei, das Pannenrisiko systematisch zu reduzieren. Für die meisten Bone-in-Anwendungen empfehlen wir, mit einer 7-schichtigen coextrudierten Struktur zu beginnen, die mindestens 20 % Nylon in den Außenschichten und einen EVOH-Kern als Barriere enthält. Wenn Ihr Produkt extrem scharfe Knochen hat (z. B. Lammrippenkoteletts), kombinieren Sie die fortschrittliche Folie mit einer starren Knochenschutzkappe. Für weichere Knochen (Hühnerflügelspitzen) kann eine 5-schichtige koextrudierte Nylonfolie ausreichen, aber überprüfen Sie dies immer durch einen Produktionsversuch mit 10.000 Packungen.
8. Häufig gestellte Fragen zur Knochenpunktionsprävention
F1: Kann ein dickerer Standard-Vakuumbeutel Knochenpunktionen genauso gut verhindern wie eine dünne coextrudierte Folie?
Nein. Die Durchstoßfestigkeit ist nicht ausschließlich von der Dicke abhängig. Ein 120-µm-LDPE-Beutel hat eine geringere Durchstoßkraft (ca. 2,2 N) als eine 70-µm-7-lagige coextrudierte Nylonfolie (7,5–8,5 N). Die Schichtstruktur mit Schlagzähmodifikatoren und orientiertem Nylon sorgt für eine hervorragende Energieverteilung. Dicke Monoschichten werden häufig spröde, insbesondere bei Kühltemperaturen.
F2: Wie wirkt sich das Vakuumniveau auf das Pannenrisiko aus?
Ein höheres Vakuum (niedrigerer absoluter Druck) erhöht die Spannung des Films gegen den Knochen. Bei einem Vakuum von 99,9 % wird die Folie fest an jeden Vorsprung gezogen, wodurch die Punktspannung erhöht wird. Um Einstiche zu vermeiden, verwenden einige Verarbeitungsbetriebe für extrem scharfe Knochen einen „sanften Vakuum“-Zyklus (95–97 %) in Kombination mit Beuteln mit hoher Schlagfestigkeit. Die beste Vorgehensweise besteht jedoch darin, eine durchstoßfeste Folie zu verwenden, die das volle Vakuum problemlos aushält.
F3: Sind Knochenschutzhülsen mit automatischen Verpackungsmaschinen kompatibel?
Ja, aber nur, wenn das Hülsenmaterial steif genug ist, um ein Verklemmen zu vermeiden. Weiche Schaumstoffhüllen können sich an den Siegelstangen verfangen; starre Polypropylen- oder HDPE-Hülsen funktionieren zuverlässig. Einige Maschinenlieferanten bieten Zusatzapplikatoren an, mit denen Schutzschilde vor dem Einpacken auf die Knochenenden geschoben werden. Erwägen Sie bei Hochgeschwindigkeitsstrecken Taschen mit integrierten Verstärkungszonen (Patchverstärkungen) anstelle separater Hüllen.
F4: Beeinflusst coextrudierte Nylonfolie die Siegelfestigkeit oder die Sauerstoffbarriere?
Eine richtig konzipierte Coextrusion verbessert tatsächlich beides. Nylon sorgt für mechanische Festigkeit, während innere Dichtungsschichten (Ionomer- oder LLDPE-Mischungen) für starke, kontaminationstolerante Dichtungen sorgen. Der EVOH-Kern gewährleistet eine Sauerstoffdurchlässigkeit von unter 0,5 cm³/m²/Tag. Stellen Sie jedoch sicher, dass die Siegelschicht mit dem Temperaturprofil Ihres Vakuumierers kompatibel ist. Spezifische Empfehlungen erhalten Sie von Ihrem Folienlieferanten.
F5: Wie hoch ist der typische Kostenanstieg bei der Umstellung auf Hochleistungs-Vakuumbeutel?
Pro Einheit kosten 7-lagige koextrudierte, durchstichfeste Beutel 20–40 % mehr als Standard-Vakuumbeutel. Berücksichtigt man jedoch weniger Produktabfall, weniger Retouren und weniger Nacharbeitsaufwand, sind die Nettokosten oft neutral oder negativ (Einsparungen). Viele Verarbeiter erzielen allein aufgrund der Reduzierung von Leakern innerhalb von 3–6 Monaten den vollen ROI.
F6: Kann ich koextrudierte Nylon-Vakuumbeutel recyceln?
Mehrschichtfolien stellen für herkömmliche Recyclingströme eine Herausforderung dar. Es entstehen jedoch fortschrittliche Recyclingtechnologien (lösungsmittelbasierte Delaminierung). Derzeit arbeiten viele Fleischverarbeiter mit spezialisierten Recyclern zusammen, die gemischte Polyolefin-/Nylonfolien akzeptieren. Überprüfen Sie immer die örtlichen Vorschriften. Die Branche tendiert zu Design-for-Recycling-Coextrusionen mit kompatiblen Polymerfamilien.