

Verständnis von coextrudierten PA/PE-Schlauchfolien in modernen Verpackungen
Die Verpackungsindustrie hat in den letzten zwei Jahrzehnten einen erheblichen Wandel durchgemacht. Da sich die Produktanforderungen weiterentwickeln, greifen Hersteller zunehmend auf fortschrittliche Folientechnologien zurück, um strenge Anforderungen an Haltbarkeit, Produktschutz und Nachhaltigkeit zu erfüllen. Unter diesen Innovationen haben sich coextrudierte PA/PE-Schlauchfolien als Eckpfeilertechnologie für Premium-Verpackungsanwendungen herausgestellt.
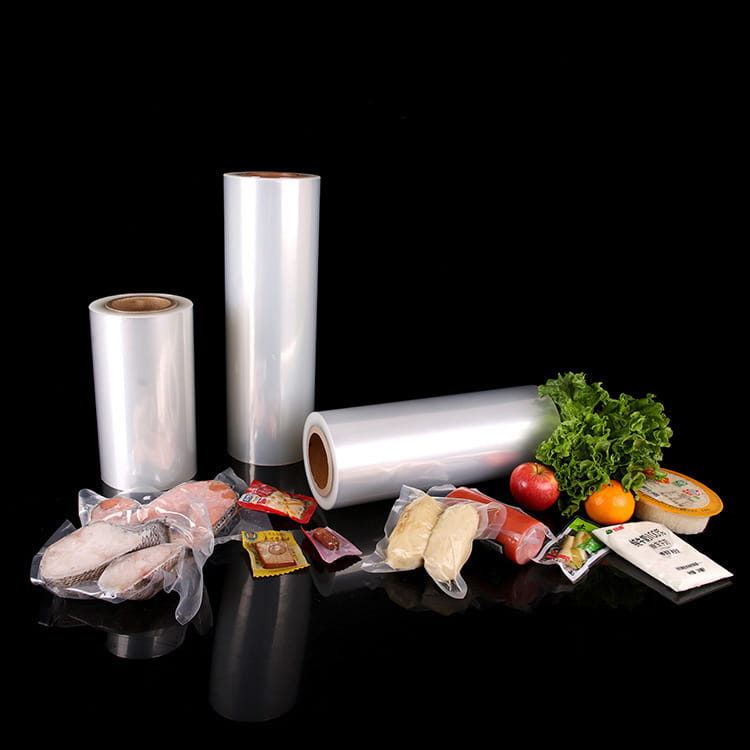
Herkömmliche einschichtige oder zweischichtige Folien erfüllten jahrzehntelang ihren Zweck ausreichend, doch moderne Lieferketten erfordern anspruchsvollere Lösungen. Der Aufstieg des E-Commerce, erweiterte Vertriebsnetze und Verbrauchererwartungen an die Produktqualität haben einen Bedarf an Folien geschaffen, die überlegene Barriereeigenschaften, mechanische Festigkeit und Vielseitigkeit bieten. Hier ist coextrudierte Schlauchfolienrolle Technologie unterscheidet sich von herkömmlichen Ansätzen.
Dieser umfassende Leitfaden untersucht die strukturellen, leistungsbezogenen und praktischen Unterschiede zwischen coextrudierten PA/PE-Folien und ihren herkömmlichen Gegenstücken. Durch das Verständnis dieser Unterschiede können Verpackungsexperten fundierte Entscheidungen treffen, die Leistungsanforderungen mit Kostenerwägungen in Einklang bringen.
Strukturelle Zusammensetzung: Die Grundlage der Leistung
Konventionelle Schlauchfolien: Ein- und Zweischichtsysteme
Herkömmliche Schlauchfolien verwenden typischerweise einfache Schichtarchitekturen. Eine einfache einschichtige Folie besteht aus Polyethylen (PE) oder Polypropylen (PP) und bietet grundlegende Barriereeigenschaften und mechanische Festigkeit. Fortgeschrittenere konventionelle Systeme bestehen aus zwei Schichten und kombinieren oft verschiedene Polymerqualitäten, um Kosten und Leistung in Einklang zu bringen.
Der Herstellungsprozess für herkömmliche Folien ist relativ einfach: Ein einzelner Harzstrom fließt durch eine ringförmige Düse, bildet eine Blase und erzeugt eine kontinuierliche röhrenförmige Struktur. Diese Einfachheit führt zu geringeren Investitionskosten und einer unkomplizierten Produktionskontrolle und macht herkömmliche Folien wirtschaftlich attraktiv für Großserienanwendungen, bei denen die Barriereanforderungen moderat bleiben.
Coextrudierte Systeme: Mehrschichtige Präzisionstechnik
Mehrschichtige coextrudierte Folie Technologie verändert die Art und Weise, wie Materialien kombiniert werden, grundlegend. Anstelle eines einzelnen Polymerstroms werden bei der gleichzeitigen Koextrusion mehrere Harzströme durch separate Kanäle innerhalb derselben Düse gepresst. Diese Ströme laufen zusammen und verbinden sich beim Austritt molekular, wodurch ein einheitlicher Film mit präzise kontrollierten Schichtdicken und Zusammensetzungen entsteht.
Eine typische PA/PE-Coextrusionskonfiguration kann drei bis fünf verschiedene Schichten umfassen, die jeweils für bestimmte funktionelle Zwecke ausgewählt werden. Beispielsweise fördert eine innere Verbindungsschicht die Haftung zwischen Strukturschichten, Sauerstoffbarriereschichten reduzieren die Permeationsraten und äußere Dichtungsschichten sorgen für mechanischen Schutz und optimierte Oberflächeneigenschaften für sekundäre Verarbeitungsvorgänge.
Mechanische Eigenschaften und strukturelle Integrität
Zugfestigkeit und Dehnung
Die mehrschichtige Architektur coextrudierter Folien verbessert von Natur aus die mechanische Leistung. Durch die Kombination verschiedener Polymere mit komplementären Eigenschaften entsteht eine Verbundstruktur, bei der jede Schicht die Schwächen der anderen verstärkt.
Herkömmliche einschichtige PE-Folien weisen typischerweise eine Zugfestigkeit in Maschinenrichtung (MD) von 20–35 MPa auf. Coextrudierte PA/PE-Systeme erreichen routinemäßig 28–45 MPa durch den Einbau hochfester PA-Barriereschichten, die erheblich zum Gesamtzugmodul beitragen und gleichzeitig die gewünschten Dehnungseigenschaften beibehalten.
Durchstoß- und Reißfestigkeit
Durchstoßfestigkeit – die Fähigkeit, scharfen Punktbelastungen standzuhalten, ohne zu reißen – unterscheidet Premium-Folien von Standardfolien. Herkömmliche Folien weisen eine mittlere Durchstoßfestigkeit von 2–4 kg/mm auf. Coextrudierte Strukturen mit optimierter Schichtverteilung und Materialauswahl erreichen 4-7 kg/mm und bieten damit einen deutlich höheren Schutz vor Beschädigungen durch scharfe Kanten, raue Oberflächen oder in Logistikumgebungen übliche Aufprallszenarien.
Auch bei coextrudierten Systemen verbessert sich die Weiterreißausbreitung. Durch die Einführung verschiedener Schichten mit unterschiedlichen Reißfestigkeiten entstehen interne Spannungsverteilungsmuster, die sich ausbreitende Risse stoppen, bevor sie die gesamte Foliendicke durchqueren. Dieses Phänomen erweist sich als besonders wertvoll für vakuumverpackte Produkte, bei denen plötzliche Dekompressionskräfte andernfalls zu einem katastrophalen Ausfall führen könnten.
Schlag- und Biegefestigkeit
Durch eine längere Haltbarkeit und komplexe Lieferketten sind Folien wiederholten mechanischen Belastungen ausgesetzt – Kompression, Biegung, Temperaturwechsel. Bei herkömmlichen Folien kommt es zu Mikrorissen und Spannungsweißbildung, wenn sich innere Spannungen anhäufen. Die koextrudierte PA/PE-Architektur verteilt diese zyklischen Spannungen auf mehrere Schichten und verlängert so die Entstehungszeit von Biegerissen erheblich. Tests ergaben eine 5- bis 10-fache Verbesserung der wiederholten Druckfestigkeit, bevor sichtbare Schäden auftreten.
Verarbeitungsmöglichkeiten und Fertigungsflexibilität
Heißsiegelleistung
Die Siegelschicht in einer coextrudierten Folie kann unabhängig von den Barriereanforderungen konstruiert werden. Herkömmliche Folien gehen einen Kompromiss ein – sie wählen PE-Typen, die Barriereeigenschaften und Siegelverhalten in Einklang bringen. Coextrudierte Systeme weisen eine Außenschicht auf, die speziell für die Dichtungsleistung optimiert ist und gleichzeitig die Barrierefunktion durch die Innenschichten aufrechterhält.
Diese Trennung ermöglicht bei gleicher Siegelfestigkeit eine um 10–15 °C niedrigere Siegeltemperatur als bei herkömmlichen Folien, wodurch die thermische Belastung der verpackten Produkte verringert und die Energieeffizienz bei Hochgeschwindigkeits-Form-, Füll- und Siegelvorgängen verbessert wird. Darüber hinaus verbessert sich die Konsistenz der Siegelqualität erheblich, da die Zusammensetzung der Siegelschicht unabhängig von Änderungen der Barriereschichtformulierung konstant bleibt.
Tintenhaftung und Druck
Für den Direktdruck auf Folienverpackungen ist eine hervorragende Tintenhaftung erforderlich, doch Barriereschichtmaterialien nehmen Tinten nicht immer problemlos an. Coextrudierte Architekturen lösen dieses Problem durch spezielle Außenschichten mit optimierter Oberflächenenergie und chemischer Kompatibilität für Druckfarben. Herkömmliche Folien erfordern oft eine Corona-Behandlung oder Haftvermittler; Coextrudierte Systeme leisten häufig auch ohne Vorbehandlung eine ausreichende Leistung.
Konvertierung und Sekundärverarbeitung
Verarbeitungsvorgänge – Schlitzen, Beutelbildung, Lochstanzen – verursachen starke örtliche Belastungen. Coextrudierte Folien weisen während der Verarbeitung eine überlegene Dimensionsstabilität auf, was zu gleichmäßigeren Beutelabmessungen und weniger Defekten führt. Die mehrschichtige Struktur absorbiert die Energie der Stanzformen effektiver und reduziert so die bei herkömmlichen Folien übliche Delaminierung und Kantenspaltung.
Anwendungsdomänen und Leistungsanforderungen
Lebensmittelverpackung
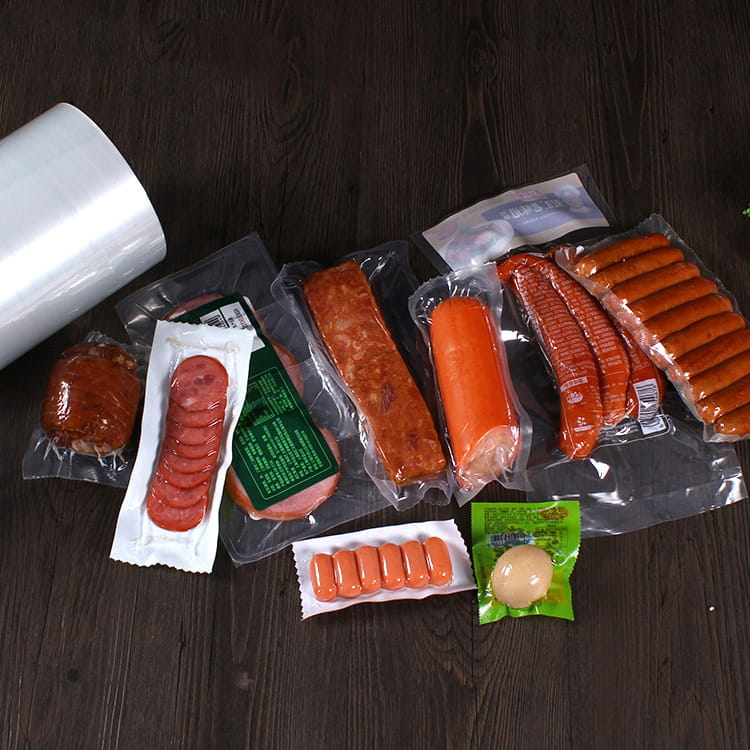
Lebensmittelverpackungen stellen den größten Anwendungsbereich sowohl für konventionelle als auch für coextrudierte Folien dar. Allerdings wird der Leistungsunterschied bei Premium-Produkten deutlich. Coextrudierte Folien eignen sich hervorragend für Anwendungen, die eine längere Haltbarkeit erfordern: vakuumverpacktes Wurstwaren, aseptische Käseverpackungen, Kaffeespezialitäten und Nährpulver profitieren alle von verbesserten Sauerstoff- und Feuchtigkeitsbarrieren.
Herkömmliche Folien bleiben für Produkte mit kürzerer Haltbarkeit (2–4 Wochen) in Umgebungen mit stabiler Temperatur ausreichend. Da sich die Vertriebsnetze jedoch ausdehnen und die Komplexität der Lieferkette zunimmt, wechseln selbst Massennahrungsmittel zunehmend zu koextrudierten Lösungen, um das Risiko des Verderbens und die Kosten für die Einhaltung gesetzlicher Vorschriften zu verringern.
Pharmazeutische und medizinische Verpackungen
Pharmazeutische Anwendungen erfordern absolute Barrierezuverlässigkeit. Das Eindringen von Feuchtigkeit kann einen chemischen Abbau empfindlicher Wirkstoffe auslösen; Sauerstoff kann Vitamine und empfindliche Verbindungen oxidieren. Coextrudierte Folie mit hoher Barriere Bietet die Konsistenz und Leistungsmargen, die gesetzliche Rahmenbedingungen und Herstellerspezifikationen vorschreiben. Der Kostenaufschlag coextrudierter Folien stellt einen vernachlässigbaren Prozentsatz der Endproduktkosten dar und bietet gleichzeitig eine entscheidende Risikominderung.
Verpackung von Chemikalien und reaktiven Materialien
Aggressive Chemikalien, Lösungsmittel und reaktive Verbindungen erfordern Folienmaterialien mit außergewöhnlicher Chemikalienbeständigkeit kombiniert mit Barrierefunktion. Coextrudierte Architekturen ermöglichen den Einbau spezieller Barrierematerialien bei gleichzeitiger Beibehaltung kostengünstiger Außenschichten. Beispielsweise sorgen Barriereschichten auf EVOH-Basis für eine außergewöhnliche Chemikalienbeständigkeit, während PE-Siegelschichten für eine zuverlässige Verpackungsintegrität sorgen.
Industrielle und landwirtschaftliche Anwendungen
Saatgutverpackungen, Düngemittelschutz und Industrieproduktschutz profitieren von der verbesserten Haltbarkeit und Barriereeigenschaften coextrudierter Folien. Bei längerer Lagerung im Freien sind Filme UV-Strahlung und Umgebungsfeuchtigkeit ausgesetzt. Coextrudierte Systeme mit UV-stabilisierten Außenschichten und Feuchtigkeitsbarrieren gewährleisten die Lebensfähigkeit des Produkts über saisonale Lagerzyklen hinweg, bei denen herkömmliche Folien möglicherweise versagen.
Anwendungseignungsmatrix
| Anwendungstyp | Haltbarkeit | Konventioneller Film | Coextrudierter Film |
|---|---|---|---|
| Vakuumverpacktes Fleisch | 4-8 Wochen | Randständig | Ausgezeichnet |
| Pulverprodukte | 12 Monate | Arm | Ausgezeichnet |
| Frische Produkte | 2-3 Wochen | Gut | Ausgezeichnet |
| Arzneimittel | 24 Monate | Arm | Unverzichtbar |
| Warenverpackung | 1-4 Wochen | Ausreichend | Übertrieben |
Kosten-Nutzen-Analyse und wirtschaftliche Überlegungen
Materialkostenprämie
Coextrudierte Folien weisen im Vergleich zu herkömmlichen Folien je nach Barriereschichtformulierung und Foliendicke einen Materialkostenaufschlag von 25–45 % auf. Für Hersteller, die an Rohstoffpreise gewöhnt sind, erfordert dieser Aufschlag eine sorgfältige wirtschaftliche Begründung. Die Berechnung geht jedoch weit über die Materialkosten hinaus.
Gesamtbetriebskosten
Eine umfassende wirtschaftliche Analyse muss über die Materialkosten hinaus mehrere Faktoren berücksichtigen:
- Reduzierter Produktverderb und -abfall durch längere Haltbarkeit
- Verbesserte Konvertierungseffizienz und geringere Fehlerraten
- Geringerer Wärmeenergieverbrauch beim Heißsiegeln
- Reduzierte Produktrückrufe und geringere Haftung aufgrund von Kontamination oder Qualitätsminderung
- Verbesserte Markenwahrnehmung, die Premium-Preise unterstützt
- Einhaltung gesetzlicher Vorschriften und Vereinfachung der Dokumentation
Break-Even-Analyse
Für viele Hersteller verpackter Güter stellt sich der wirtschaftliche Break-Even-Punkt überraschend schnell ein. Stellen Sie sich einen Snack-Food-Hersteller vor, der monatlich eine Million Beutel produziert. Durch eine Reduzierung des Abfalls um 2 % durch eine längere Haltbarkeitsdauer und einen verbesserten Barriereschutz werden 20.000 verdorbene Verpackungen vermieden. Bei einem typischen Endproduktwert von 4 bis 5 US-Dollar pro Beutel entspricht diese Abfallreduzierung 80.000 bis 100.000 US-Dollar pro Monat – weit mehr als der typische Materialkostenaufschlag von 5.000 bis 10.000 US-Dollar pro Monat.
Ebenso kann eine größere Vertriebsreichweite, die durch eine längere Haltbarkeit ermöglicht wird, Premium-Marktkanäle mit höheren Margen pro Einheit erschließen. Die Premium-Positionierung im Facheinzelhandel oder auf internationalen Märkten erfordert häufig Preisaufschläge von 15–30 %, die eine Investition in koextrudierte Folien problemlos rechtfertigen.
Risikominderungswert
Produktrückrufe stellen katastrophale finanzielle Ereignisse dar, die über die unmittelbaren Ersatzkosten hinausgehen. Bei größeren Rückrufen können behördliche Bußgelder, Prozesskosten, Markenschäden und Marktanteilsverluste 10 bis 50 Millionen US-Dollar übersteigen. Coextrudierte Folien reduzieren das Rückrufrisiko erheblich durch konsistente Barriereleistungsmargen, die Produktionsschwankungen und Unsicherheiten in der Lieferkette standhalten.
Umwelt- und Nachhaltigkeitsaspekte
Materialeffizienz und Abfallreduzierung
Im Gegensatz dazu können coextrudierte Folien trotz höherer Materialkosten eine bessere Umweltleistung bieten. Durch die längere Haltbarkeit reduzieren coextrudierte Folien die Lebensmittelverschwendung in der gesamten Lieferkette erheblich. Daten aus Umweltverträglichkeitsstudien zeigen, dass eine längere Haltbarkeitsdauer, die den Abfall um nur 3–5 % reduziert, in der Regel die Umweltbelastung durch den zusätzlichen Materialeinsatz in der Folie selbst überwiegt.
Aus fertigungstechnischer Sicht erzielen coextrudierte Verfahren höhere Materialausnutzungsgrade. Im Vergleich zur konventionellen Fertigung fällt weniger Verschnitt und minderwertiges Material an, was die Produktionseffizienz insgesamt verbessert und die Auswirkungen auf die Deponie verringert.
Überlegungen zum Lebensende
Mehrschichtige coextrudierte Folien stellen im Vergleich zu einschichtigen herkömmlichen Folien Herausforderungen für das mechanische Recycling dar. Neue chemische Recyclingtechnologien, die speziell für mehrschichtige Strukturen entwickelt wurden, bieten jedoch Möglichkeiten, den Polymerwert auch aus komplexen Folienarchitekturen zurückzugewinnen. Darüber hinaus reduziert die überlegene Haltbarkeit coextrudierter Folien die Häufigkeit des Verpackungsaustauschs und verlängert so die Produktlebenszyklen.
Energie und Emissionen
Moderne Coextrusionsanlagen arbeiten mit einer vergleichbaren Energieeffizienz wie herkömmliche Extrusionsanlagen. Während die Materialtransportkosten aufgrund der höheren Foliendichte leicht ansteigen, ermöglicht die durch coextrudierte Folien ermöglichte längere Produkthaltbarkeit häufig eine konsolidierte Logistik und eine geringere Transporthäufigkeit, wodurch möglicherweise materialbedingte Umweltauswirkungen ausgeglichen werden.
Auswahl des richtigen Filmtyps für Ihre Anwendung
Entscheidungsrahmen
Die Wahl zwischen konventionellen und coextrudierten Folien erfordert eine systematische Bewertung mehrerer Faktoren. Betrachten Sie den folgenden Rahmen:
Kritische Fragen
- Produktempfindlichkeit: Zersetzt sich Ihr Produkt, wenn es Sauerstoff, Feuchtigkeit oder Licht ausgesetzt wird? Empfindliche Produkte rechtfertigen die Investition in eine Coextrusion.
- Anforderungen an die Haltbarkeit: Verlängerungen über 8–12 Wochen hinaus begünstigen stark coextrudierte Folien. Anwendungen mit kurzer Haltbarkeitsdauer rechtfertigen den Aufpreis möglicherweise nicht.
- Dauer der Lieferkette: Längere Lieferketten (internationaler Vertrieb, lange Verkaufsdauer) profitieren von einem erweiterten Barriereschutz.
- Temperaturstabilität: Produkte, die während der Lagerung oder des Transports extremen Temperaturen ausgesetzt sind, profitieren von der überlegenen mechanischen Stabilität coextrudierter Folien.
- Paketformat: Vakuumverpackung und aseptische Verarbeitung erfordern fast immer eine Coextrusionsleistung. Beim Standard-Form-Füll-Siegel ist dies möglicherweise nicht der Fall.
- Regulatorische Anforderungen: Pharmazeutische und medizinische Anwendungen erfordern in der Regel eine Barriereleistung, die nur coextrudierte Folien zuverlässig bieten.
- Markenpositionierung: Die Positionierung auf dem Premium-Markt rechtfertigt oft die Leistung coextrudierter Folien als Teil des Wertversprechens und erfordert sie sogar.
Wirtschaftliche Rechtfertigungsmatrix
Nutzen Sie diese vereinfachte Matrix, um die Wirtschaftlichkeit coextrudierter Folien für Ihre Anwendung zu beurteilen:
- Grünes Licht (stark gerechtfertigt): Haltbarkeit > 12 Wochen, Produktwert > 3 USD pro Einheit, Lieferkette > 6 Wochen, regulatorische Anforderungen vorhanden oder Markenprämienpositionierung kritisch.
- Gelbes Licht (sorgfältig prüfen): Haltbarkeit 6–12 Wochen, Produktwert 1–3 USD pro Einheit, Lieferkette 2–6 Wochen, potenzielle Qualitäts- oder Abfallreduzierungsvorteile.
- Rotes Licht (schwer zu rechtfertigen): Haltbarkeit <6 Wochen, Standardprodukt im Wert von <1 $, lokale Lieferkette <2 Wochen, kein Abfall oder Qualitätsbedenken.
Aufkommende Innovationen und zukünftige Richtungen
Fortschrittliche Barrieretechnologien
Die Verpackungsindustrie entwickelt ihre Möglichkeiten der Coextrusion weiter. Es entstehen neue Barrierematerialien mit Sauerstoffdurchlässigkeitsraten unter 0,5 cm³/m2/Tag, die selbst bei traditionell anspruchsvollen Anwendungen eine Verlängerung der Haltbarkeitsdauer auf 24 Monate ermöglichen. Diese Materialien mit ultrahoher Barriere verwenden typischerweise keramische Nanopartikel oder spezielle EVOH-Formulierungen, die gewundene Wege für Gasmoleküle schaffen und sich den theoretischen Barrierengrenzen nähern.
Nachhaltigkeitsorientierte Innovationen
Hersteller entwickeln coextrudierte Folien mit einem Recyclinganteil von 30–50 % und bieten gleichzeitig die gleiche Leistung wie Folien aus Neumaterial. Fortschritte beim mechanischen und chemischen Recycling ermöglichen zunehmend Kreislaufwirtschaftsansätze, bei denen mehrschichtige Strukturen zurückgewonnen und wiederverarbeitet werden können, anstatt weggeworfen zu werden.
Funktionsschichtadditive
Neue Innovationen erweitern coextrudierte Folien um funktionelle Fähigkeiten, ohne die Schichtanzahl zu erhöhen. Antimikrobielle Zusätze, Oxidationsfänger und ethylenabsorbierende Verbindungen können in spezielle Schichten eingearbeitet werden, wodurch die Produktfrische verlängert und Verderbsmechanismen reduziert werden, die durch eine Sauerstoffbarriere allein nicht beseitigt werden können.
Intelligente Verpackungsintegration
Coextrudierte Folienstrukturen bieten hervorragende Plattformen für die Integration intelligenter Verpackungstechnologien – Zeit-Temperatur-Indikatoren, Gasdurchlässigkeitssensoren und Frischeindikatoren. Die inhärente Leistungskonstanz coextrudierter Folien ermöglicht eine zuverlässige Sensorkalibrierung und eine vorhersehbare Reaktion auf Umgebungsbedingungen.
Häufig gestellte Fragen
F1: Was ist der Hauptvorteil von PA/PE-Coextrusionsfolien gegenüber herkömmlichen Folien?
Der Hauptvorteil ist die überlegene Barriereleistung. PA/PE-Coextrusionsfolien reduzieren die Sauerstoffdurchlässigkeit um 50–80 % und die Wasserdampfdurchlässigkeit um 60–75 % im Vergleich zu herkömmlichen Folien. Diese verbesserte Barriere verlängert die Haltbarkeitsdauer der Produkte erheblich, reduziert Verderb und Abfall und ermöglicht gleichzeitig den Zugang zu Premium-Marktkanälen, die Produkte mit längerer Haltbarkeit erfordern.
F2: Sind coextrudierte Folien recycelbar?
Das mechanische Recycling mehrschichtiger coextrudierter Folien stellt eine Herausforderung dar, da gemischte Polymerschichten die Verarbeitung in herkömmlichen Recyclingströmen erschweren. Allerdings ermöglichen neue chemische Recyclingtechnologien für Mehrschichtfolien immer praktischere Recyclingwege. Darüber hinaus reduziert die verlängerte Produkthaltbarkeit durch coextrudierte Folien häufig den Gesamtverbrauch an Verpackungsmaterial, indem die Produktlebenszyklen verlängert werden.
F3: Wie viel teurer sind coextrudierte Folien im Vergleich zu herkömmlichen Folien?
Die Materialkosten für coextrudierte Folien sind in der Regel 25–45 % höher als bei herkömmlichen Folien. Dieser Aufpreis wird jedoch häufig schnell durch einen geringeren Produktverderb, eine verbesserte Konvertierungseffizienz und den Zugang zu Marktsegmenten mit höheren Margen ausgeglichen. Bei vielen Anwendungen begünstigen die Gesamtbetriebskosten coextrudierte Folien trotz höherer anfänglicher Materialkosten.
F4: Können herkömmliche Geräte coextrudierte Folien versiegeln?
Ja, coextrudierte Folien sind für den Einsatz auf Standard-Form-, Füll-, Siegel- und Beutelherstellungsgeräten ausgelegt. Ihre Siegelschicht ist speziell so konzipiert, dass sie mit herkömmlichen Heißsiegeltemperaturen und -verfahren kompatibel ist. In einigen Fällen verbessern coextrudierte Folien tatsächlich die Siegeleffizienz, indem sie im Vergleich zu herkömmlichen Alternativen niedrigere Siegeltemperaturen und eine gleichmäßigere Siegelqualität ermöglichen.
F5: Welche Foliendickenbereiche sind typisch für coextrudierte Anwendungen?
Coextrudierte Schlauchfolien liegen typischerweise zwischen 40 Mikrometer und 150 Mikrometer, abhängig von den Anwendungsanforderungen. Lebensmittelverpackungsanwendungen verwenden üblicherweise Dicken von 60–120 Mikrometern, während Vakuum- und Spezialanwendungen möglicherweise Dicken von 80–150 Mikrometern verwenden, um Durchstoßfestigkeit und Haltbarkeit zu maximieren.
F6: Wie wirkt sich Feuchtigkeit auf die Barriereleistung coextrudierter Folien aus?
Bei feuchtigkeitsempfindlichen Barrierematerialien wie EVOH kann es bei hoher Luftfeuchtigkeit zu einer verminderten Wirksamkeit der Sauerstoffbarriere kommen. Moderne coextrudierte Formulierungen begegnen diesem Problem durch Schichtarchitekturen, die feuchtigkeitsempfindliche Schichten isolieren oder wasserbeständige Schutzschichten integrieren. Bei richtiger Formulierung behalten coextrudierte Folien eine zuverlässige Barriereleistung über typische Umgebungsfeuchtigkeitsbereiche hinweg.
F7: Können coextrudierte Folien Verarbeitungsanwendungen bei hohen Temperaturen standhalten?
Coextrudierte Folien halten in der Regel kontinuierlichen Temperaturen von bis zu 50–60 °C und kurzen Abweichungen von bis zu 80 °C stand, je nach Formulierung. Für Ultrahochtemperaturanwendungen, die eine anhaltende Hitzeeinwirkung über 65 °C erfordern, können spezielle Polyimid- oder fortschrittliche Barrierefolien erforderlich sein. Konsultieren Sie die Materialspezifikationen für Ihre spezifischen Temperaturanforderungen.
F8: Welche Druckoptionen stehen für coextrudierte Folien zur Verfügung?
Coextrudierte Folien eignen sich für den Tief-, Flexo- und Tiefdruckdruck mit Standard-Dekorationsgeräten. Die technische Außenschicht sorgt in den meisten Fällen ohne Vorbehandlung für eine hervorragende Tintenhaftung. Auch Spezialeffekte wie Metallisierungen oder Hochglanzeffekte sind mit coextrudierten Folienstrukturen kompatibel.
F9: Wie schneiden coextrudierte Folien hinsichtlich der Barriere im Vergleich zu Aluminiumlaminierungen ab?
Coextrudierte Folien bieten im Vergleich zu Aluminiumlaminaten eine überlegene Flexibilität und Formbarkeit und erzielen je nach Formulierung vergleichbare – oder in einigen Fällen sogar bessere – Barriereeigenschaften. Coextrudierte Folien bieten außerdem ein hervorragendes Recyclingpotenzial und weisen nicht die Durchstoßanfälligkeit auf, die dünne Aluminiumfolie bei mehrschichtigen Strukturen mit sich bringt.
F10: Welche Qualitätskontrollmaßnahmen gewährleisten eine gleichbleibende Leistung coextrudierter Folien?
Hersteller nutzen eine kontinuierliche Online-Messung der Folieneigenschaften, einschließlich der Gleichmäßigkeit der Dicke, der Barriereleistung, der Siegelfestigkeit und der Zugeigenschaften. Statistische Prozesskontrolle und häufige Offline-Validierungstests (ASTM/ISO-Standardtestmethoden) bestätigen, dass Produktionschargen während des gesamten Produktionslaufs die angegebenen Leistungsparameter erfüllen.