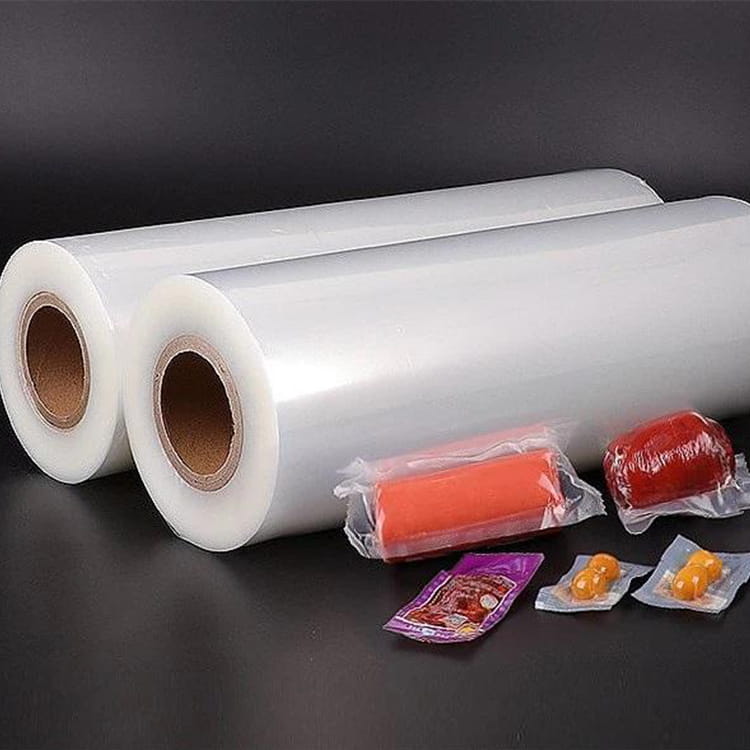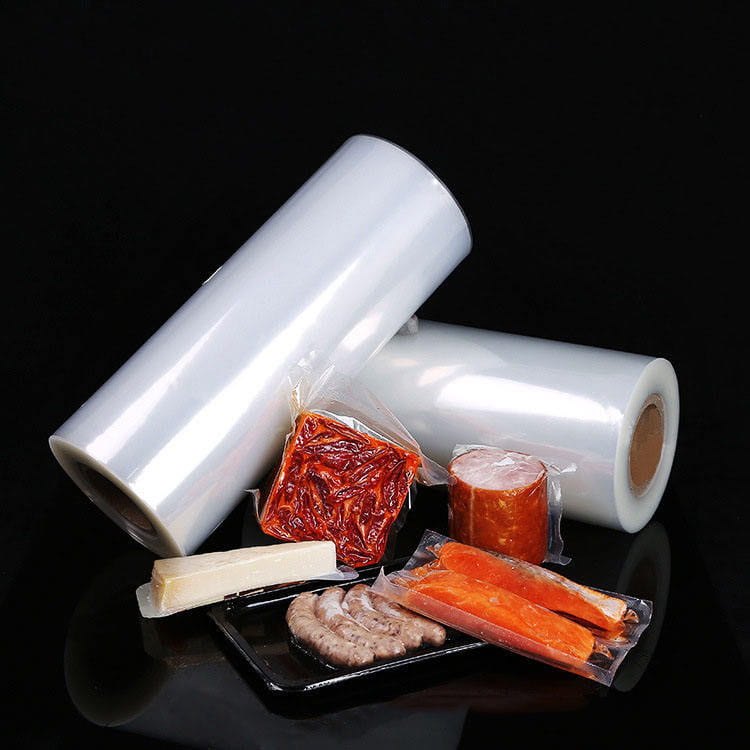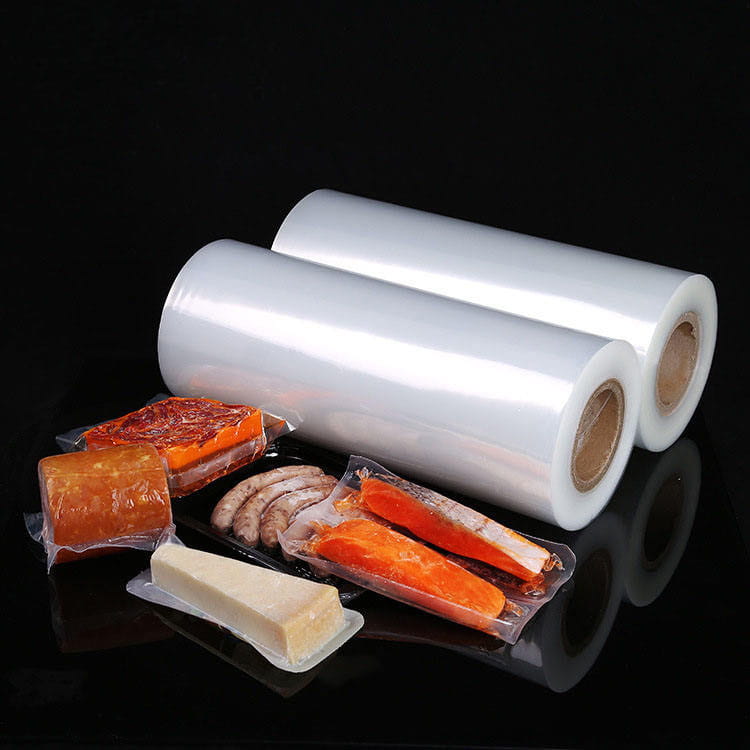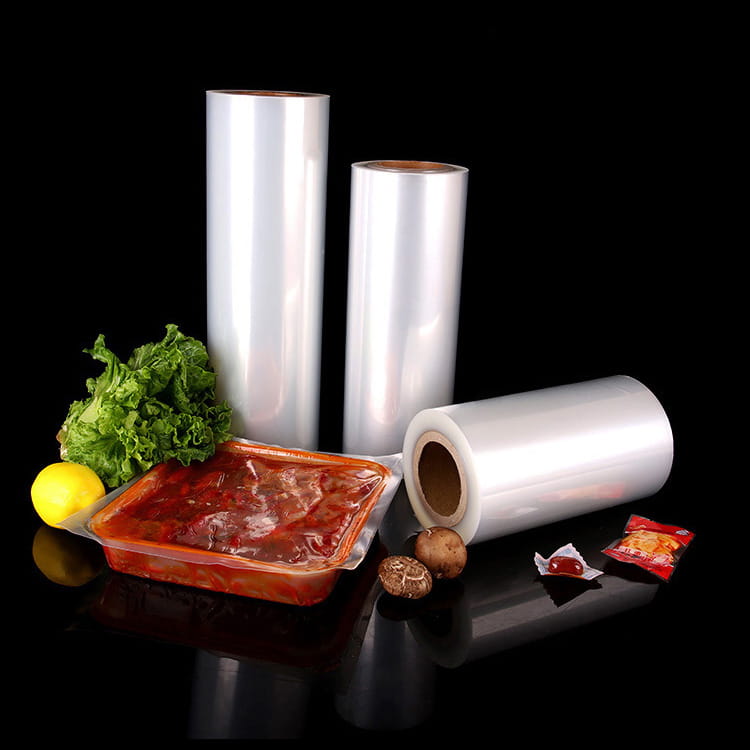


1. Definition der Polyethylenfolientypen: LDPE, LLDPE und HDPE
Polyethylen (PE)-Folien dominieren aufgrund ihrer Vielseitigkeit, chemischen Beständigkeit und Kosteneffizienz flexible Verpackungen. Industrielle Anwendungen basieren auf drei großen Untergruppen: LDPE-Film (Polyethylen niedriger Dichte), lldpe-film (lineares Polyethylen niedriger Dichte) und HDPE-Folie (Polyethylen hoher Dichte). Jedes bietet unterschiedliche mechanische und optische Eigenschaften, die durch die Verzweigung und Kristallinität der Polymerkette bestimmt werden. Das Verständnis dieser Unterschiede ist von grundlegender Bedeutung für Hersteller von Polyethylenfolien wenn es um die Entwicklung von Lösungen für Lebensmittelverpackungen, lundwirtschaftliche Abdeckungen oder robuste Industrieauskleidungen geht.
LDPE zeichnet sich durch hohe Flexibilität, Klarheit und Schlagfestigkeit aus. LLDPE bietet aufgrund seiner linearen Struktur mit kurzen Zweigen eine hervorragende Zugfestigkeit und Durchstoßfestigkeit. HDPE weist eine hohe Kristallinität auf und bietet Steifigkeit, Barriereleistung und ausgezeichnete chemische Beständigkeit. Die folgende Tabelle fasst die wichtigsten technischen Parameter zusammen, auf die üblicherweise bei Blasfolienanlagen und Extrusionsbeschichtungsprozessen Bezug genommen wird.
| Eigentum | LDPE-Folie | LLDPE-Folie | HDPE-Folie |
|---|---|---|---|
| Dichte (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Zugfestigkeit (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Bruchdehnung (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Wasserdampfdurchlässigkeitsrate (WVTR, g/(m²·Tag)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Optische Klarheit | Hoch | Mittelhoch | Wenig undurchsichtig |
| Typische Anwendungen | Schrumpffolie, Leichtverpackungen, Beutel | Stretchfolie, Schwerlastsäcke, Einlagen | Lebensmittel, T-Shirt-Taschen, Industriefolien |
In der modernen Fertigung optimiert die Mischung von LDPE und LLDPE die Verarbeitbarkeit bei gleichzeitiger Beibehaltung der Zähigkeit. Für hochfeste Anwendungen, HDPE-Folie manufacturers Häufig wird die Coextrusion von Guss- oder Blasfolien eingesetzt, um die Steifigkeit von HDPE mit Siegelschichten zu kombinieren. Diese Eigenschaftsprofile haben direkten Einfluss auf das Fürmdesign, die Kühleffizienz und die Wickelspannung Polyethylenfolienrolle Produktionslinien.
2. Blasfolienextrusion: Kerntechnologie für Schlauchfolien
Die Blasfolienextrusion ist nach wie vor die am weitesten verbreitete Produktionstechnik LDPE-Film , lldpe-film und mehrschichtige coextrudierte Strukturen. Bei diesem Verfahren wird geschmolzenes Polymer durch eine ringförmige Düse nach oben gedrückt, durch Innenluft aufgeblasen, um eine Blase zu bilden, durch einen Luftring gekühlt und in eine flache Form kollabiert Polyethylenfolienrolle Lager. Zu den wichtigsten Steuervariablen gehören das Aufblasverhältnis (BUR), die Höhe der Frostlinie (FLH) und die Abzugsgeschwindigkeit, die gemeinsam die mechanische Ausrichtung und das Dickenprofil der Folie bestimmen.
Industriedaten zeigen, dass ein BUR-Verhältnis von 2:1 bis 4:1 ausgewogene Zugeigenschaften in MD/TD-Richtung ergibt. Modern Blasfolienanlagen umfassen automatische Profilkontrolle, IBC (interne Blasenkühlung) und gravimetrische Dosierung, um die Dickenschwankung unter ±5 % zu halten. Eine typische Zeile für Industrielle Polyethylenrollen kann 250–500 kg/h für einschichtiges HDPE produzieren, während mehrschichtige Anlagen (3, 5 oder 7 Schichten) die Barriere durch die Integration von PA- oder EVOH-Schichten verbessern. Das folgende Schema zeigt wesentliche Komponenten einer Blasfolienextrusionsanlage.
Fortgeschritten Blasfolienanlagen Integrieren Sie jetzt eine Echtzeit-Dickenüberwachung über kapazitive Sensoren und eine automatische Matrizenbolzenheizung, was dies ermöglicht maßgeschneiderte Polyfolie Fertigung mit engen Toleranzen (±5–8 %). Diese technischen Upgrades sind entscheidend für Industrielle Polyethylenrollen die eine gleichmäßige Liegebreite und weniger Materialverschwendung erfordern.
3. Fortgeschrittene Coextrusion: Entwicklung von PA/PE-Folien- und PA/PP-Folienstrukturen
Für anspruchsvolle Barriereanwendungen – wie Vakuumverpackungen, Verpackungen unter modifizierter Atmosphäre (MAP) und Chemikalieneindämmung – reichen einschichtige PE-Folien nicht aus. Ingenieure setzen auf die mehrschichtige Coextrusion, bei der Polyamid (PA) mit Polyolefinen kombiniert wird. Insbesondere PA/PE-Film und pa/pp-Film stellen fortschrittliche technische Strukturen dar, die eine Sauerstoffbarriere (PA-Schicht) mit Versiegelbarkeit und Feuchtigkeitsbeständigkeit (PE- oder PP-Schichten) verbinden. Solche Folien liefern Sauerstoffdurchlässigkeitsraten (OTR) von nur 2–8 cm³/(m²·Tag·atm) bei 23 °C und 50 % relativer Luftfeuchtigkeit, verglichen mit >2000 cm³ für Stundard-PE.
In einer typischen 5-Schicht-Coextrusionskonfiguration (PA/Krawatte/PE/Krawatte/PA oder symmetrisches PA/PE) trägt der PA-Kern zur Durchstoßfestigkeit, Aromaretention und mechanischen Festigkeit bei. Für Thermoformanwendungen, pa/pp-Film Bietet im Vergleich zu PE-basierten Strukturen eine höhere Hitzebeständigkeit (Schmelzpunkt >160 °C) und eignet sich daher ideal für Retortenbeutel oder Heißfüllverpackungen. Daten aus Industrieversuchen zeigen, dass coextrudierte PA/PE-Folien die Ausfallrate von Verpackungen in Tiefkühlkostsegmenten aufgrund der verbesserten Biegerissbeständigkeit um 40 % reduzieren.
Wesentliche Vorteile der PA/PE- und PA/PP-Coextrusion
- Verbesserung der Sauerstoffbarriere um bis zu 98 % im Vergleich zu einschichtigem PE.
- Hervorragende Thermoformbarkeit für Tiefziehschalen (Ziehverhältnis ≥6 mm).
- Erhöhte chemische Beständigkeit gegen Öle, Fette und Lösungsmittel.
- Kompatibilität mit Hochgeschwindigkeits-Form-, Füll- und Siegellinien.
Führend Hersteller von Polyethylenfolien Verwenden Sie mehrschichtige Blas- oder Gusslinien mit speziellen Verbindungsschichtharzen, um eine Zwischenschichthaftung von > 4 N/15 mm sicherzustellen. Das Ergebnis ist langlebig Polyethylenfolienrolle Material, das strenge Lebensmittelkontaktvorschriften und Industriestandards wie EN 13678 erfüllt.
Abbildung: Mehrschichtige Polyethylen-Rollenproduktion – Beispiel einer industriellen Coextrusion für Barrierefolien.
4. Technische Parameter für kundenspezifische Polyfolien und Industrierollen
Herstellung maßgeschneiderte Polyfolie und Industrielle Polyethylenrollen erfordert eine präzise Kontrolle über Breite, Dicke, Kerndurchmesser und mechanische Eigenschaften. Typisch Polyethylenfolienrolle Die Abmessungen reichen von 500 mm bis 3000 mm Breite, mit Rollenaußendurchmessern bis 1000 mm (Kerninnendurchmesser 76 mm oder 152 mm). Für hochbeanspruchte Industrieabdeckungen oder Baudampfsperren werden HDPE-Folien mit einer Dicke von 100–300 µm mit UV-Stabilisatoren und rutschhemmender Oberflächenbehandlung hergestellt.
Ein entscheidender Parameter bei der Blasfolienextrusion für kundenspezifische Folien ist die Layflat-Breite, die direkt mit dem Blasenumfang und der Wicklerspannung zusammenhängt. Darüber hinaus enthält die folgende Tabelle typische Spezifikationen für lldpe-film und LDPE-Film Industrierollen:
| Parameter | Kundenspezifische LDPE-Folie | Industrielle LLDPE-Rollen | HDPE-Hochleistungsrollen |
|---|---|---|---|
| Dickenbereich (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Max. Rollenbreite (mm) | 2800 | 3000 | 2500 |
| Zugfestigkeit (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Schlagfestigkeit (Dart Drop, g) | 150–350 | 350–800 | 200–500 |
| Zusatzoptionen | Rutschfest, Antiblock, UV | Antistatisch, rutschfest | UV, Ruß |
For maßgeschneiderte Polyfolie , passen die Hersteller das Extruderschneckendesign (Barriereschnecken mit Mischabschnitten) und den Düsenspalt (0,8–2,5 mm) an, um eine gleichmäßige Dicke zu gewährleisten. Hochgeschwindigkeitswickler mit geschlossener Spannungsregelung verhindern das Teleskopieren und sorgen für eine gleichmäßige Rollenhärte, was für nachgelagerte Verarbeitungsprozesse wie Beutelherstellung oder Laminierung unerlässlich ist.
5. Schlüsselanwendungen für den branchenübergreifenden Einsatz von Polyethylenfolienrollen
Die Anpassungsfähigkeit von LDPE-Film , lldpe-film und coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
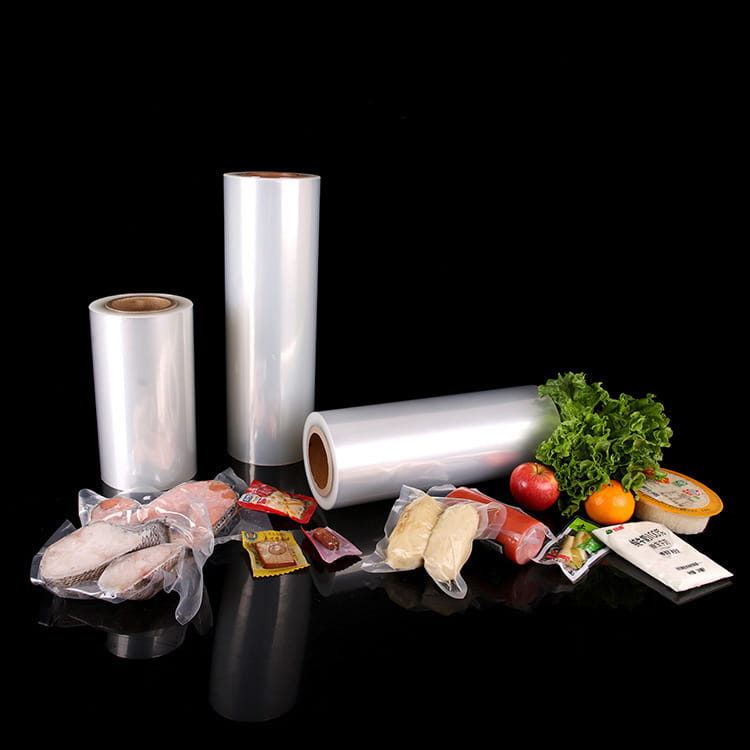
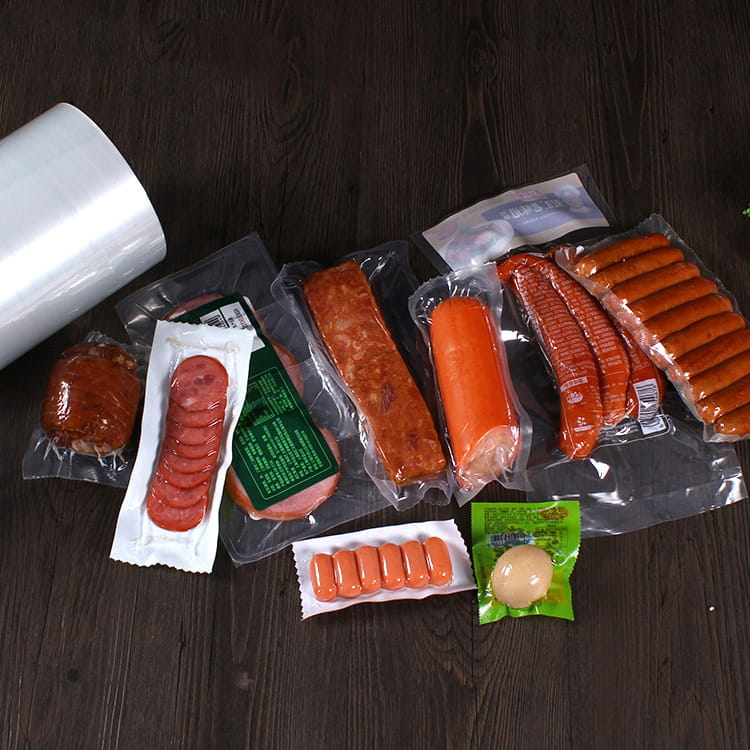
- Lebensmittelverpackung: LDPE-basierte Schrumpffolien für Geflügelschalen, LLDPE-Stretchhaube zur Palettenverpackung und PA/PE-Film zur Käse- oder Fleischkonservierung (Verlängerung der Haltbarkeit von 7 auf 21 Tage).
- Agrarfilme: UV-stabilisiertes LDPE für Gewächshausabdeckungen (Lebensdauer 12–24 Monate) und Silagestretchfolien mit mehrschichtigem LLDPE/Bindeband/EVOH zur Reduzierung des Sauerstoffeintritts um 90 %.
- Schwerlast-Industriesäcke: Coextrudierte HDPE/LLDPE-Folien mit einer Dicke von 120–180 µm, die eine Spitzenlastfestigkeit von > 400 N für Baumaterialien oder chemische Pulver erreichen.
- Medizin & Hygiene: Atmungsaktive Folien, hergestellt durch Zugabe von Kalziumkarbonat-Füllstoffen zu PE und anschließendes Strecken, um Mikroporen zu erzeugen; Wird in OP-Abdeckungen und Schutzhüllen verwendet.
Marktanalysen zeigen, dass die weltweite Nachfrage nach Industrielle Polyethylenrollen wächst jährlich um 4,2 %, angetrieben durch E-Commerce-Verpackung und Automatisierung. Hersteller von Polyethylenfolien Investieren Sie in Blasfolienanlagen mit oszillierenden Abzügen, um die Bandstärke zu reduzieren und so eine Rollenqualität zu gewährleisten, die den ASTM D2103-Standards entspricht.
6. Qualitätskontrolle und Materialauswahl für Filmhersteller
Konsequente Produktion von Höchstleistungen Polyethylenfolienrolle Die Inventarisierung basiert auf strengen Qualitätsprotokollen. Hersteller von Polyethylenfolien Nutzen Sie Labortests für den Schmelzflussindex (MFI), die Gelzahl und die optischen Eigenschaften. Für Blasfolienanlagen Online-Überwachungssysteme verfolgen die Dicke über kapazitive oder Beta-Gauge-Sensoren und liefern eine Rückmeldung im geschlossenen Regelkreis an die automatische Matrize. Für Sonderanfertigungen, die eine bestimmte Dehnung erfordern (z. B. >600 % für Stretchfolie), ist eine Zugprüfung gemäß ASTM D882 obligatorisch.
Bei der Materialauswahl muss zwischen Ziegler-Natta oder Metallocen-katalysiertem LLDPE gewählt werden – letzteres bietet eine engere Molekulargewichtsverteilung und verbesserte Klarheit. Für Höchstleistungen maßgeschneiderte Polyfolie , Rückgewinnungsverhältnisse müssen kontrolliert werden (<20 % postindustrieller Schrott), um Abbaugele zu vermeiden. Darüber hinaus sorgen elektrostatische Fixierung und Koronabehandlung (38–44 dyn/cm) für Bedruckbarkeit und Laminierungsfestigkeit. In der folgenden Tabelle sind gängige Qualitätstests und Akzeptanzkriterien aufgeführt:
| Testparameter | Methode | Typische Spezifikation (LDPE/LLDPE) |
|---|---|---|
| Dickenvariation | ASTM D374 | ±5 % vom Nennwert |
| Zugfestigkeit (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorf-Riss (MD) | ASTM D1922 | 150 – 400 g |
| COF (Film-zu-Film) | ASTM D1894 | 0,2 – 0,4 |
Fortgeschritten manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring Industrielle Polyethylenrollen Durchführung in Kühlräumen (−20 °C) oder Umgebungen mit hoher Hitze (60 °C).
Häufig gestellte Fragen (FAQ)
F1: Was ist der Hauptunterschied zwischen LDPE-Folie und LLDPE-Folie bei der Extrusion?
LDPE hat eine höhere Schmelzfestigkeit und lässt sich leichter verarbeiten Blasfolienanlagen , was eine bessere Klarheit und einen besseren Glanz bietet. LLDPE bietet eine überlegene Zug-, Durchstoß- und Reißfestigkeit, erfordert jedoch aufgrund seiner höheren Viskosität eine höhere Motorleistung. Mischungen aus LDPE/LLDPE sind üblich, um die Verarbeitbarkeit mit der mechanischen Festigkeit in Einklang zu bringen.
F2: Wie schneidet PA/PE-Folie im Vergleich zu PA/PP-Folie für Lebensmittelverpackungen ab?
PA/PE-Film Bietet hervorragende Versiegelbarkeit und Feuchtigkeitsbarriere zu geringen Kosten und ist für Kalt-/Gefrieranwendungen geeignet. pa/pp-Film Hält höheren Temperaturen stand (Retorte bis zu 121 °C) und bietet eine hervorragende chemische Beständigkeit, ideal für Fertiggerichte und Heißabfüllverpackungen.
F3: Können maßgeschneiderte Polyfolien nach der industriellen Verwendung recycelt werden?
Ja, die meisten Industrierollen aus Polyethylen sind über mechanische Recyclingströme recycelbar. Allerdings erfordern Multimaterial-Coextrusionen (PA/PE) eine Trennung oder Kompatibilisierungsmittel. Viele Hersteller bieten Rücknahmeprogramme für postindustrielle Abfälle an, um recycelte Pellets für Schichten herzustellen, die nicht mit Lebensmitteln in Berührung kommen.
F4: Was sind die typischen Dickenbereiche für HDPE-Folien in Hochleistungsanwendungen?
Für Baudampfsperren und Geomembranen liegt die Dicke der HDPE-Folie zwischen 150 µm und 500 µm. Bei Einkaufstüten oder Warentüten beträgt die Dicke typischerweise 10–30 µm. Hersteller von HDPE-Folien Oft wird die Dichte durch Additive verändert, um eine bestimmte Steifigkeit und Reißfestigkeit zu erreichen.
F5: Wie kann ich eine gleichbleibende Dicke meiner Polyethylenfolienrolle sicherstellen?
Sorgen Sie für eine konstante Schmelzetemperatur, nutzen Sie die automatische Düsenbolzensteuerung mit Dickenmessung und optimieren Sie den Kühlluftstrom um die Blase herum. Modern Blasfolienanlagen Ausgestattet mit IBC (interne Blasenkühlung) kann die Messgerätabweichung auf ±3–5 % reduziert werden.