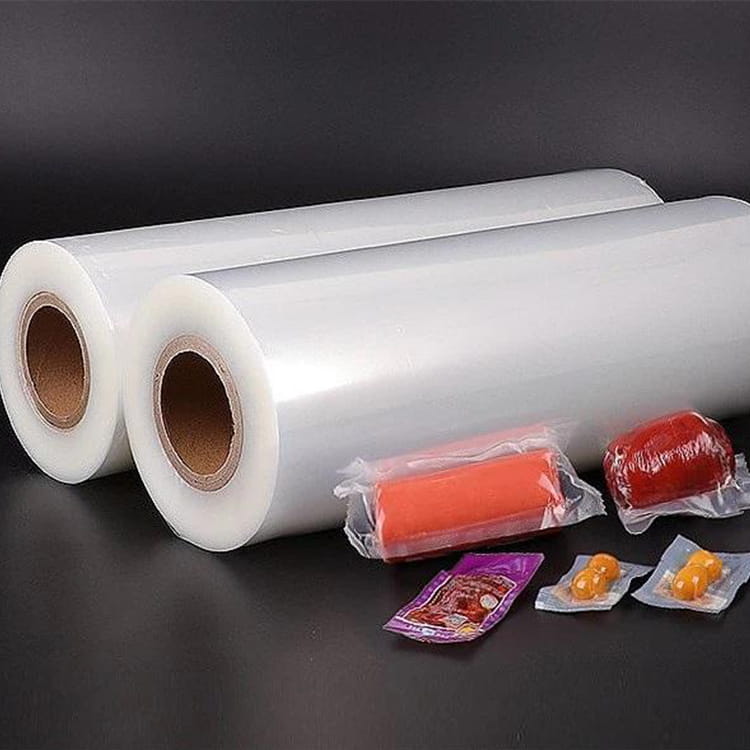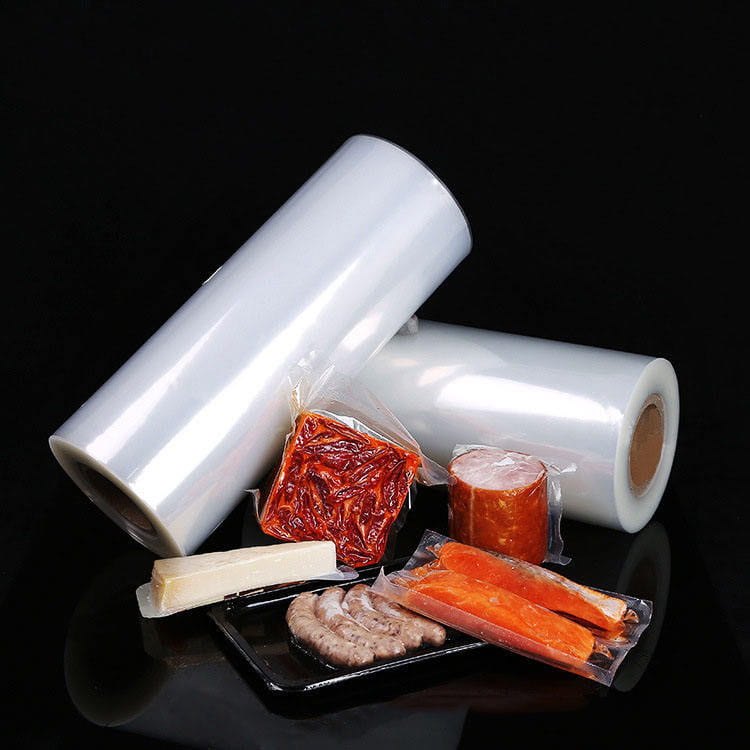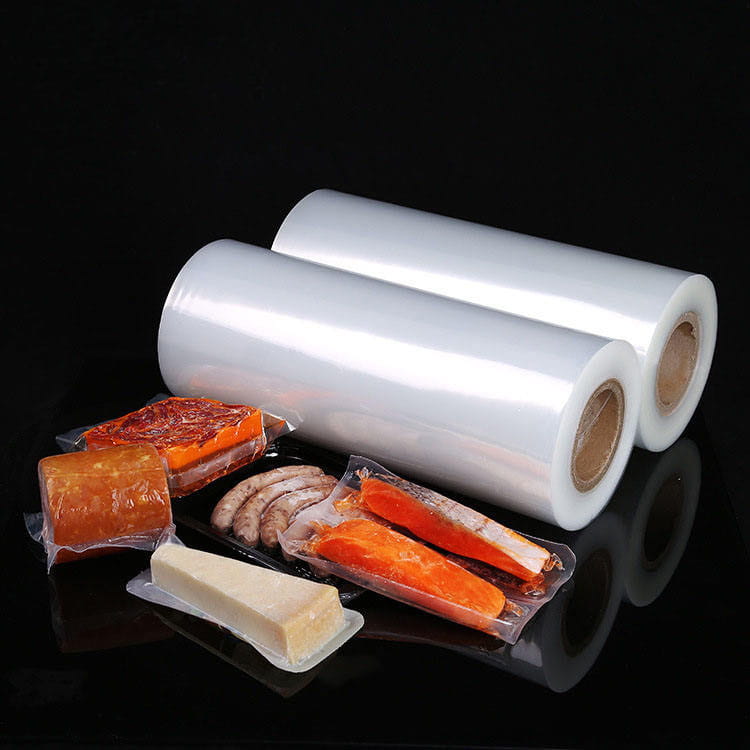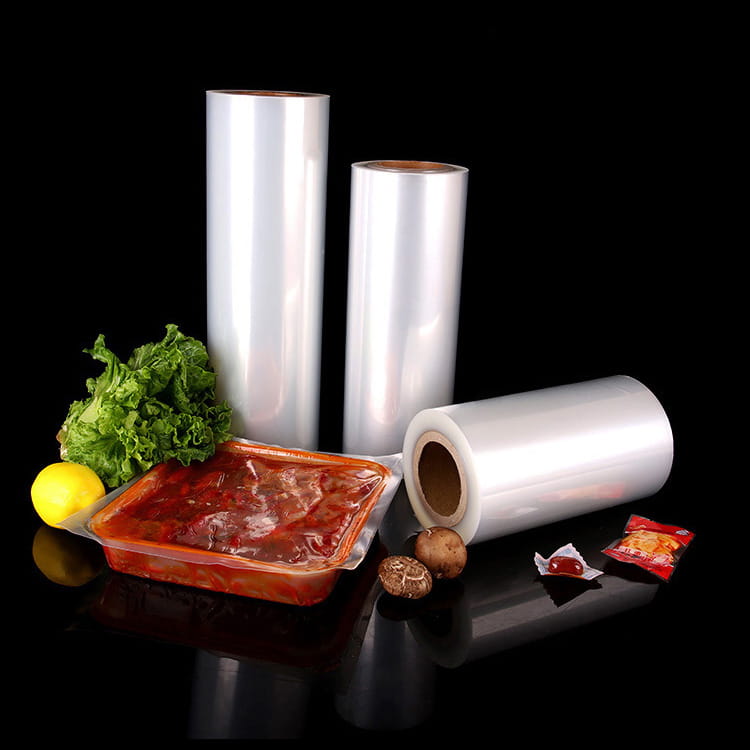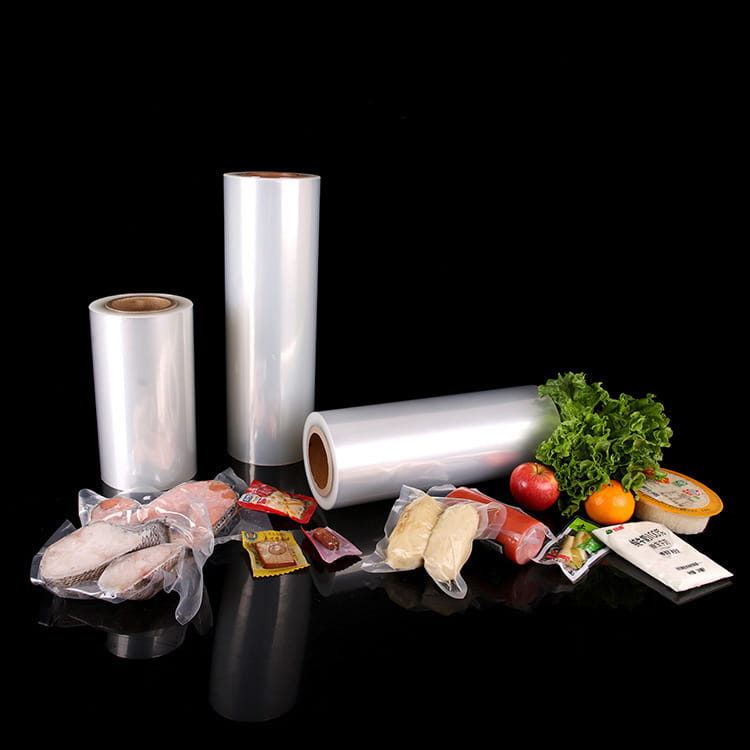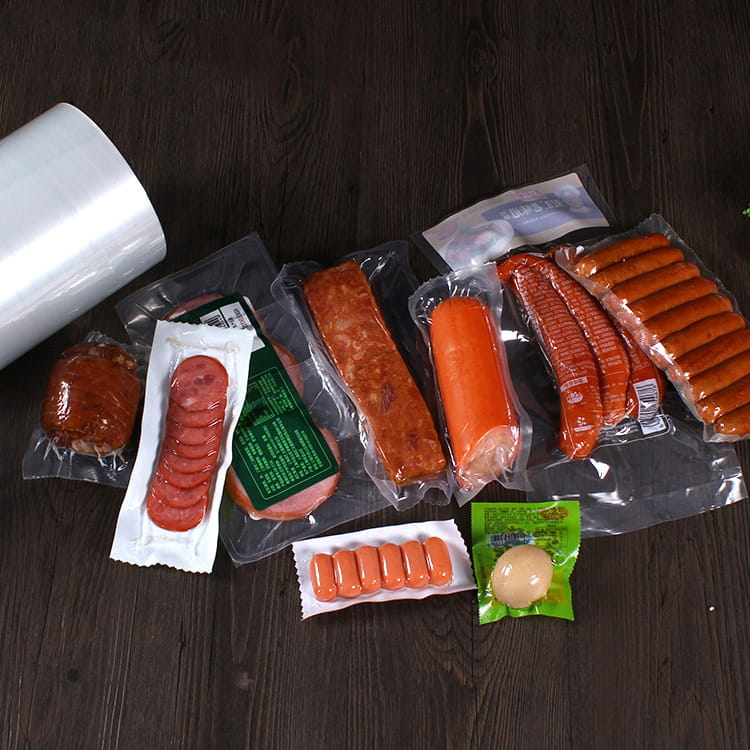


Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie hat sich aufgrund seiner hervorragenden Barriereeigenschaften, mechanischen Stabilität und Vielseitigkeit bei verschiedenen Verarbeitungsbedingungen zu einem entscheidenden Material in modernen Verpackungsanwendungen entwickelt. In der Verpackungsindustrie muss der geeignete Klebstoff ausgewählt werden Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie ist unerlässlich, um die Produktintegrität sicherzustellen, die Barriereleistung aufrechtzuerhalten und zuverlässige Siegel- und Laminierergebnisse zu erzielen.
Mehrschichtige koextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie verstehen
Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie besteht aus mehreren Polymerschichten, wobei EVOH (Ethylenvinylalkohol) als Kernbarriereschicht dient. Die äußeren Schichten bestehen typischerweise aus Polymeren wie Polyethylen (PE), Polypropylen (PP) oder Polyethylenterephthalat (PET), die für mechanischen Halt, Dichtungseigenschaften und Kompatibilität mit Druck- und Verarbeitungstechniken sorgen. Dafür sorgt das Coextrusionsverfahren gleichmäßige Verteilung der Barriereeigenschaften Gleichzeitig bleiben Flexibilität und Haltbarkeit bei Verpackungsanwendungen erhalten.
Die Kernvorteile von Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie umfassen:
- Hervorragende Sauerstoff- und Gasbarriereleistung
- Feuchtigkeitsbeständig bei ordnungsgemäßer Laminierung
- Thermische Stabilität für Heißsiegel- und Sterilisationsprozesse
- Kompatibilität mit einer Vielzahl von Druck-, Beschichtungs- und Klebeanwendungen
Aufgrund dieser Eigenschaften eignet sich die Folie hervorragend für Lebensmittelverpackungen, Pharmazeutika und empfindliche Konsumgüter.
Die Rolle von Klebstoffen in mehrschichtigen EVOH-coextrudierten Ober- und Unterfolien mit hoher Barriere
Klebstoffe sind entscheidend für Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie denn sie sorgen für eine gute Verbindung zwischen den Folienschichten oder mit underen Verpackungsmaterialien. Die Auswahl des Klebstoffs beeinflusst mehrere Leistungsaspekte:
- Barriereerhaltung : Der Klebstoff darf die Sauerstoff- oder Feuchtigkeitsbarriereeigenschaften des EVOH-Kerns nicht beeinträchtigen.
- Siegelfestigkeit : Klebstoffe tragen zur mechanischen Integrität und Heißsiegelleistung der Folie bei.
- Prozesskompatibilität : Klebstoffe müssen Laminierung, Extrusionsbeschichtung oder Druck standhalten, ohne sich zu verschlechtern.
- Umweltkonformität : Klebstoffe in Lebensmittel- und Medizinqualität müssen den gesetzlichen Standards entsprechen.
Klebstoffe für Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie Die Auswahl erfolgt auf der Grundlage dieser Überlegungen sowie der Art des Untergrunds und der beabsichtigten Anwendung.
Arten von Klebstoffen, die mit mehrschichtigen, coextrudierten EVOH-Hochbarriere-Ober- und -Unterfolien kompatibel sind
Klebstoffe für Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie können grob in lösungsmittelbasierte, wasserbasierte, heißschmelzende und lösungsmittelfreie Typen eingeteilt werden. Tabelle 1 fasst ihre Eigenschaften und typischen Anwendungen zusammen.
| Klebstofftyp | Hauptmerkmale | Typische Anwendungen | Kompatibilitätshinweise |
|---|---|---|---|
| Klebstoffe auf Lösungsmittelbasis | Hohe Klebkraft; schnelle Aushärtung; kann schwierige Untergründe verkleben | Laminate für flexible Verpackungen, Pharmabeutel | Erfordert Lösungsmittelrückgewinnungssysteme; geeignet für PE/PET-Schichten |
| Klebstoffe auf Wasserbasis | Niedriger VOC-Gehalt; umweltfreundlich; mäßige Haftfestigkeit | Lebensmittelverpackungen, Konsumgüter | Gute Haftung auf PE und PET; Möglicherweise ist eine Oberflächenbehandlung der EVOH-Schicht erforderlich |
| Schmelzklebstoffe | Schneller Satz; hohe thermische Beständigkeit; keine Lösungsmittel | Heißversiegelte Beutel, kaltverklebte Laminate | Funktioniert gut mit PE-, PP- und PET-Außenschichten; muss sicherstellen, dass die EVOH-Barriere nicht durch Hitze beeinträchtigt wird |
| Lösungsmittelfreie Klebstoffe | Zweikomponenten- oder Reaktionsklebstoffe; starke chemische Bindung | Hochbarrierelaminate, Industrieverpackungen | Ausgezeichnete Haftung; geeignet für mehrschichtige coextrudierte Folien; Die Aushärtungsbedingungen müssen optimiert werden |
Unter diesen, lösungsmittelfreie Klebstoffe and Acrylklebstoffe auf Wasserbasis werden zunehmend für Anwendungen bevorzugt, die Folgendes erfordern Lebensmittelkonformität und Umweltsicherheit , während Schmelzklebstoffe häufig für effiziente Hochgeschwindigkeitsverpackungslinien verwendet werden.
Klebemechanismen mit mehrschichtiger, coextrudierter EVOH-Hochbarriere-Ober- und -Unterfolie
Die Leistung von Klebstoffen auf Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie hängt vom Bindungsmechanismus zwischen Klebstoff und Polymerschicht ab. Zu den wichtigsten Mechanismen gehören:
- Mechanische Verriegelung : Klebstoffe durchdringen Mikrotexturen oder Oberflächenunregelmäßigkeiten in PE-, PP- oder PET-Schichten und bilden eine starke Verbindung.
- Chemische Bindung : Reaktive Klebstoffe können kovalente oder Wasserstoffbrückenbindungen mit polaren Stellen auf EVOH oder anderen Polymerschichten bilden.
- Van-der-Waals-Wechselwirkungen : Unpolare Schichten wie PE beruhen auf molekularen Wechselwirkungen mit bestimmten Klebstoffformulierungen.
- Oberflächenenergiemodifikation : Vorbehandlungsmethoden wie Korona-, Plasma- oder Flammenbehandlung erhöhen die Oberflächenenergie und verbessern die Benetzbarkeit des Klebstoffs.
Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie Oft ist eine Kombination dieser Mechanismen erforderlich, um eine optimale Haftung ohne Beeinträchtigung der Barriereeigenschaften zu erreichen.
Verarbeitungsaspekte für den Klebstoffauftrag
Bei Verwendung von Klebstoffen mit Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie , müssen mehrere Verarbeitungsfaktoren berücksichtigt werden:
- Oberflächenbehandlung : Polarisationstechniken wie Korona oder Plasma verbessern die Haftung auf Polymeroberflächen mit niedriger Energie.
- Aushärtebedingungen : Temperatur, Druck und Zeit müssen kontrolliert werden, um eine Beschädigung der EVOH-Schicht zu vermeiden.
- Schichtenfolge : Beim Auftragen des Klebstoffs sollte die mehrschichtige Struktur berücksichtigt werden, wobei typischerweise die äußeren PE- oder PET-Schichten miteinander verbunden werden und gleichzeitig die EVOH-Barriere erhalten bleibt.
- Feuchtigkeitskontrolle : Einige Klebstoffe reagieren während der Aushärtung empfindlich auf Feuchtigkeit, was die Klebefestigkeit beeinträchtigen kann.
In Tabelle 2 sind die wichtigsten Verarbeitungsparameter für gängige Klebstofftypen aufgeführt.
| Klebstofftyp | Oberflächenvorbereitung | Typische Aushärtetemperatur | Typischer Druck | Notizen |
|---|---|---|---|---|
| Auf Lösungsmittelbasis | Sauber, Corona-behandelt | 60–120°C | 2–5 MPa | Die Lösungsmittelverdunstung muss kontrolliert werden |
| Auf Wasserbasis | Sauber, Corona-behandelt | Umgebungstemperatur – 80 °C | 1–3 MPa | Möglicherweise sind Trocknungstunnel erforderlich |
| Heiße Schmelze | Sauberes, optionales Plasma | 120–160°C | 1–4 MPa | Durch schnelles Abkühlen wird die Bindungsintegrität sichergestellt |
| Lösungsmittelfrei | Sauber, flammbehandelt | 50–100°C (reaktive Aushärtung) | 2–6 MPa | Zweikomponentenklebstoffe erfordern eine präzise Mischung |
Eine sorgfältige Kontrolle dieser Parameter gewährleistet Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie behält seine hohe Barriereleistung bei und sorgt gleichzeitig für eine zuverlässige Haftung.
Branchenspezifische Anwendungen
Klebstoffkompatibilität mit Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie variiert je nach Branchenanwendung. Zu den Schlüsselsektoren gehören:
- Lebensmittelverpackung : Gewährleistet die Erhaltung der Sauerstoff- und Feuchtigkeitsbarriere bei verderblichen Produkten. Klebstoffe müssen sein lebensmittelecht und hitzestabil .
- Arzneimittel : Erfordert sterilisierbare, ungiftige Klebstoffe, die mit empfindlichen APIs kompatibel sind.
- Konsumgüter : Klebstoffe verbessern die Laminierung, die Druckhaftung und die Verpackungsästhetik, ohne die Barriereleistung zu beeinträchtigen.
- Industrieverpackung : Hochfeste Klebstoffe gewährleisten Haltbarkeit bei der Handhabung großer Mengen, bei mechanischer Beanspruchung und bei längeren Lagerbedingungen.
Bewertung der Klebeleistung
Leistungsbewertung von Klebstoffen auf Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie umfasst mehrere Testmethoden:
- Schäl- und Klebetests : Bewerten Sie die Haftfestigkeit zwischen den Klebstoff- und Folienschichten.
- Integritätsprüfungen der Heißsiegelung : Bestätigen Sie die Dichtungsleistung bei Verarbeitungstemperaturen.
- Barriereerhaltung analysis : Messen Sie die Sauerstoff- und Feuchtigkeitsdurchlässigkeit nach dem Laminieren.
- Alterung der Umwelt : Testen Sie die Klebeleistung unter Feuchtigkeit, Temperaturschwankungen und UV-Einwirkung.
Diese Tests stellen sicher, dass der ausgewählte Klebstoff die Eigenschaften der Folie beibehält Hochbarriereeigenschaften über den gesamten vorgesehenen Lebenszyklus hinweg.
Innovationen und Zukunftstrends
Neue Trends bei Klebstoffen für Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie Konzentrieren Sie sich auf Nachhaltigkeit, Einhaltung gesetzlicher Vorschriften und verbesserte Verarbeitbarkeit :
- Entwicklung von biobasierte und lösungsmittelfreie Klebstoffe um die Umweltbelastung zu reduzieren.
- Reaktive Klebstoffe mit niedrigeren Aushärtetemperaturen zum Schutz wärmeempfindlicher Folien.
- Maßgeschneiderte Klebstoffformulierungen für ultradünne Mehrschichtfolien, die in Hochgeschwindigkeitsverpackungslinien eingesetzt werden.
- Integration mit funktionelle Beschichtungen B. Antibeschlag- oder antimikrobielle Schichten, ohne die Haftung zu beeinträchtigen.
Diese Innovationen zielen darauf ab, die Leistung zu maximieren und gleichzeitig Umwelt- und Betriebseinschränkungen zu minimieren.
Fazit
Auswahl des richtigen Klebers für Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie ist für den Erhalt der Barriereeigenschaften der Folie, die Gewährleistung einer zuverlässigen Laminierung und Versiegelung sowie die Einhaltung gesetzlicher Vorschriften von entscheidender Bedeutung. Die Verträglichkeit von Klebstoffen hängt von ihrer chemischen Beschaffenheit, der Aushärtemethode, den Verarbeitungsparametern und der beabsichtigten Anwendung ab.
Häufig gestellte Fragen (FAQ)
F1: Können wasserbasierte Klebstoffe eine ausreichende Haftung für mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolien bieten?
A1: Ja, Klebstoffe auf Wasserbasis Insbesondere Acrylformulierungen können in Kombination mit geeigneten Oberflächenbehandlungen eine zuverlässige Verbindung für PE- und PET-Außenschichten gewährleisten und gleichzeitig die Einhaltung der Lebensmittelqualität gewährleisten.
F2: Sind Schmelzklebstoffe mit mehrschichtigen, coextrudierten EVOH-Hochbarriere-Ober- und -Unterfolien kompatibel?
A2: Schmelzklebstoffe werden aufgrund ihrer schnellen Abbindung und thermischen Beständigkeit häufig verwendet. Eine sorgfältige Temperaturkontrolle stellt sicher, dass die EVOH-Barriere intakt bleibt.
F3: Beeinflussen lösungsmittelfreie Klebstoffe die Barriereeigenschaften von mehrschichtigen, coextrudierten EVOH-Hochbarriere-Ober- und -Unterfolien?
A3: Richtig formulierte lösungsmittelfreie Klebstoffe beeinträchtigen die Barriereleistung nicht. Sie eignen sich besonders für Hochbarrierelaminate und industrielle Anwendungen.
F4: Ist für die Klebeverbindung eine Oberflächenbehandlung erforderlich?
A4: Ja, Techniken wie Korona-, Plasma- oder Flammenbehandlung erhöhen die Oberflächenenergie und verbessern die Benetzbarkeit des Klebstoffs und die Haftfestigkeit auf Polymerschichten mit niedriger Energie.
F5: Können Klebstoffe für Lebensmittel- und Pharmaverpackungen verwendet werden?
A5: Ja, Klebstoffe für Mehrschichtige, coextrudierte EVOH-Hochbarriere-Ober- und -Unterfolie können so formuliert werden, dass sie erfüllt werden Regulierungsstandards für Lebensmittel und Medizin , um Sicherheit und Compliance zu gewährleisten.
Referenzen
- Zeitschrift für Verpackungsinnovationen. „Fortschritte bei mehrschichtigen coextrudierten Folien und Klebstoffkompatibilität.“ 2023.
- Forum für Lebensmittelverpackungen. „Klebstoffe für Hochbarriere-EVOH-Folien in Lebensmittelanwendungen.“ 2022.
- Rezension zu Industrieklebstoffen. „Oberflächenbehandlungs- und Haftungsstrategien für Mehrschichtfolien.“ 2023.