

1. Das Sauerstoffparadoxon bei der Fleisch- und Käsekonservierung
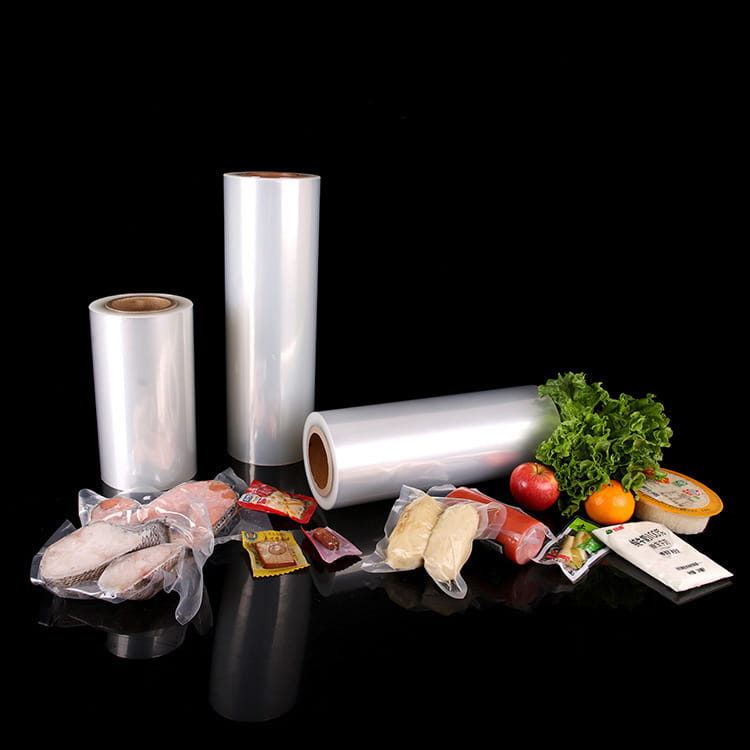
Für Fleisch und Käse ist Sauerstoff sowohl ein Feind als auch eine Notwendigkeit. Während für die Farbstabilität in rotem Fleisch eine minimale Menge erforderlich ist, beschleunigt eine übermäßige Permeation die Lipidoxidation, Verfärbung und das mikrobielle Wachstum. Bei Käse löst Sauerstoff Schimmel und Fehlaromen aus. Die Lösung liegt nicht darin, den Sauerstoff vollständig zu eliminieren, sondern darin, seinen Eintritt präzise zu kontrollieren. Hier ist coextrudierte Mehrschichtfolien mit hoher Barrierewirkung unentbehrlich werden.
Vergleich der Barriereleistung
Daten aus mehreren Branchenstudien bestätigen dies mehrschichtige coextrudierte Folie mit EVOH kann die Sauerstoffdurchlässigkeit im Vergleich zu Standard-Einschichtfolien um bis zu 98 % reduzieren, was sich direkt in einer zusätzlichen Haltbarkeitsdauer von 5–7 Tagen für frische Würste und Schnittkäse niederschlägt.
2. Anatomie einer koextrudierten Struktur mit hoher Barriere
Im Gegensatz zu laminierten Folien werden bei der Coextrusion mehrere Polymerschichten in einem einzigen Schmelzprozess miteinander verbunden. Eine typische 5- oder 7-Schicht-Struktur umfasst:
- Versiegelungsschicht: PE oder LLDPE – Heißsiegelbarkeit, Zähigkeit.
- Klebebinderschichten: Modifizierte Polyolefine – Verbindung inkompatibler Polymere.
- Barrierekern: EVOH oder PA – Sauerstoff- und Aromabarriere.
- Äußere Strukturschicht: PA oder PET – mechanische Festigkeit, Durchstoßfestigkeit.
Diese koextrudierte Architektur eliminiert das Risiko einer Klebstoffablösung und gewährleistet eine gleichbleibende Barriereleistung auch bei hoher Luftfeuchtigkeit oder Temperaturschwankungen während der Kühlkettenlogistik.
3. Verlängerung der Haltbarkeitsdauer: Auswirkungen in der Praxis
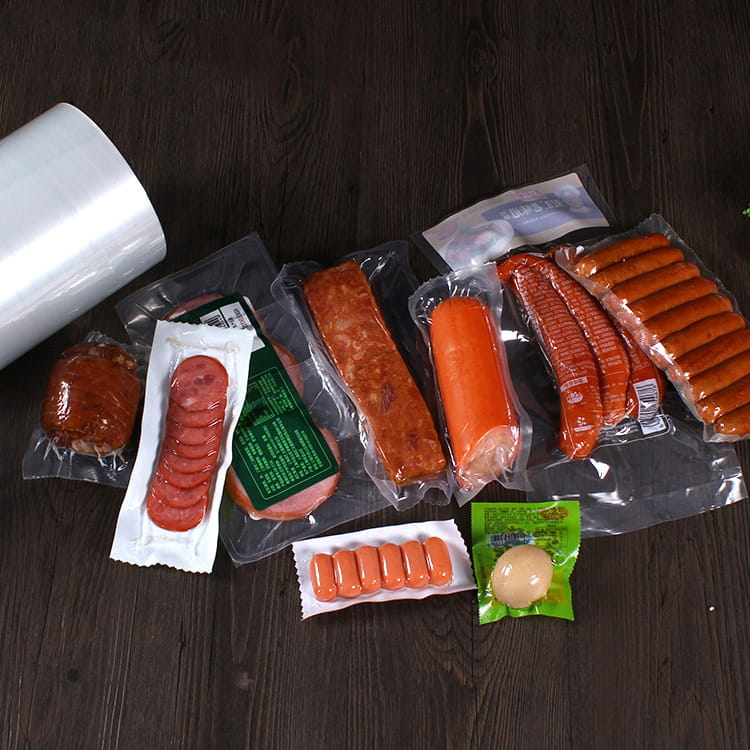
Unabhängige Versuche an verpackten Würstchen (Vakuum-Skin-Verpackungen) zeigen, dass die Umstellung von Standard-PE auf a Coextrudierte Kunststofffolie für Käse, Wurst und Fleisch mit hoher Barriere erhöhte die Zeit bis zum ersten Verderb von 18 auf 26 Tage bei 4 °C. Bei Hartkäse ist die Verbesserung sogar noch deutlicher – bis zu 40 % längere schimmelfreie Lagerung.
Haltbarkeitsverlängerung nach Produkttyp
4. Vergleichsradar: Barriere, mechanische und wirtschaftliche Faktoren
Bei der Bewertung Verpackungsmaterialien für Fleisch und Käse müssen Entscheidungsträger Barriere, Zähigkeit, Dichtungsintegrität und Kosten abwägen. Das nachstehende Radardiagramm vergleicht eine 7-schichtige coextrudierte Hochbarrierefolie mit einem herkömmlichen 3-schichtigen Laminat.
Das zeigt das Radar deutlich mehrschichtige coextrudierte Folie übertrifft Laminate in Bezug auf Sauerstoffbarriere und Durchstoßfestigkeit bei nur moderatem Kostenaufschlag – oft gerechtfertigt durch weniger Lebensmittelabfälle.
5. Prozesskonsistenz: Vom Extruder bis zur Verpackungslinie
A mehrschichtige coextrudierte Folie factory Die Gleichmäßigkeit der Schichtdicke muss innerhalb von ±5 % liegen, um die Barriereleistung zu gewährleisten. Fortschrittliche Feedbacksysteme mit Nuklearmessgeräten und Infrarotsensoren stellen sicher, dass die EVOH-Schicht auch bei hohen Liniengeschwindigkeiten (bis zu 300 m/min) kontinuierlich bleibt.
Diese Präzision führt direkt zu Zuverlässigkeit Verpackungsmaterialien für Käse , wo selbst mikroskopisch kleine Löcher zu vorzeitigem Schimmel führen können. Die Koextrusion eliminiert die Gefahr von Nadellöchern, die mit der Klebstofflaminierung einhergehen.
6. Wirtschaftliche und Nachhaltigkeitsaspekte
Während die Rohstoffkosten von Hochbarrierefolie höher ist als bei Standard-PE, sind die Gesamtbetriebskosten aufgrund geringerer Produktverluste häufig niedriger. Eine Analyse von 8 mittelgroßen Molkereien aus dem Jahr 2024 ergab, dass die Umstellung auf koextrudierte Hochbarrierefolien den Käseabfall um 12–15 % reduzierte und die Folienkosten innerhalb von 6 Monaten kompensierte.
| Parameter | Standard-PE | Coextrudiert mit hoher Barriere |
|---|---|---|
| O₂ TR (cc/m²·Tag) | ~180 | < 2 |
| Feuchtigkeit WVTR (g/m²·Tag) | ~12 | ~3 |
| Punktion resistance (N) | 12 | 28 |
| Durchschn. Haltbarkeit (Käse) | 45 Tage | 68 Tage |
| Kosten index (per m²) | 1.0 | 1.6 |
Darüber hinaus sind moderne coextrudierte Folien vollständig recycelbar (PE-basierte Strukturen) und können postindustriell recycelte Inhalte integrieren, ohne die Barriereleistung zu beeinträchtigen – ein entscheidender Vorteil für Marken, die eine Kreislaufverpackung anstreben.
7. FAQs zu coextrudierten Folien mit hoher Barriere
F1: Was ist der Hauptunterschied zwischen coextrudierten und laminierten Barrierefolien?
Coextrudierte Folien werden durch Schmelzen und Verbinden mehrerer Polymere in einer einzigen Düse hergestellt, wodurch eine dauerhafte, delaminierungsfreie Grenzfläche entsteht. Bei laminierten Folien werden vorgefertigte Schichten mit Klebstoffen verbunden, die sich mit der Zeit oder bei hoher Luftfeuchtigkeit verschlechtern können.
F2: Können Hochbarrierefolien sowohl für Vakuum- als auch für Schutzatmosphärenverpackungen verwendet werden?
Absolut. Ihre hervorragende Sauerstoffbarriere und Siegelintegrität machen sie ideal für Vakuum-Skin-Verpackungen, MAP-Verpackungen (mit hohem CO₂-Gehalt) und sogar Schrumpfbeutel für ganze Muskelfleisch- und Käseblöcke.
F3: Wie verhält sich EVOH unter Bedingungen hoher Luftfeuchtigkeit?
EVOH ist hygroskopisch – seine Barriere sinkt bei hoher relativer Luftfeuchtigkeit. In einer coextrudierten Struktur ist EVOH jedoch zwischen feuchtigkeitsisolierenden Polyolefinschichten eingebettet, wodurch die O₂-Barriere selbst bei 90 % relativer Luftfeuchtigkeit unter 5 cm³/m²·Tag bleibt.
F4: Sind diese Folien für die Mikrowellen- oder Sous-Vide-Erwärmung geeignet?
Ja, viele coextrudierte Strukturen umfassen hochtemperaturbeständige Schichten (PA/PP), die kochendem Wasser und erneutem Erhitzen in der Mikrowelle standhalten, ohne sich zu verziehen oder auszulaugen.
F5: Welcher Dickenbereich ist typisch für Fleisch- und Käseverpackungen?
Die Standarddicken liegen je nach Anwendung zwischen 60 und 150 µm. Wursthüllen sind dünner (60–90 µm), während Vakuumbeutel für Käse häufig 100–150 µm haben, um eine höhere Durchstoßfestigkeit zu gewährleisten.