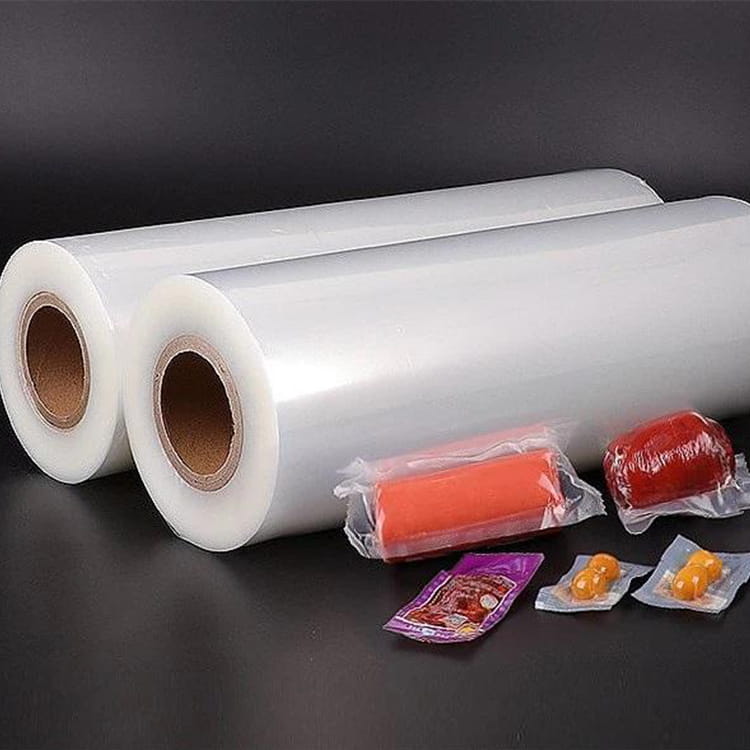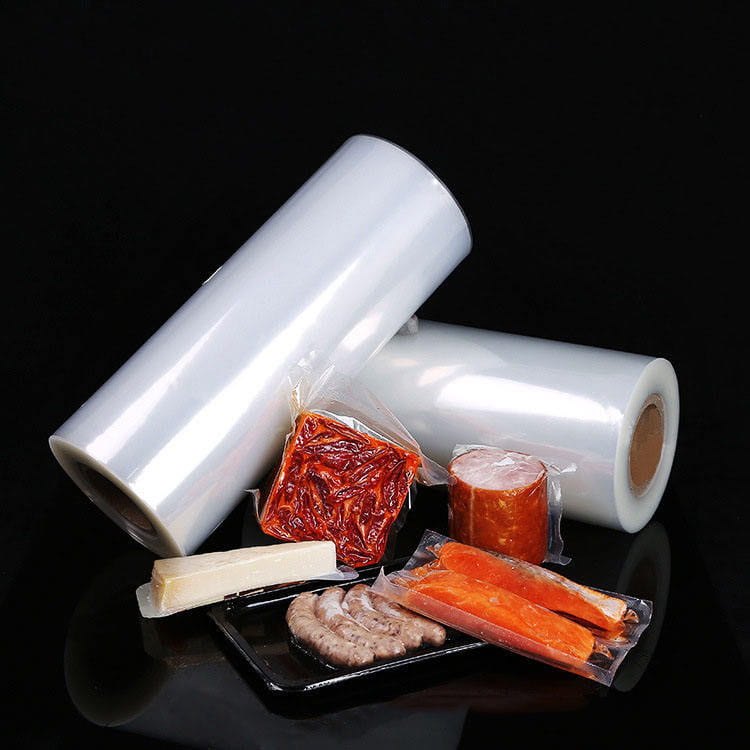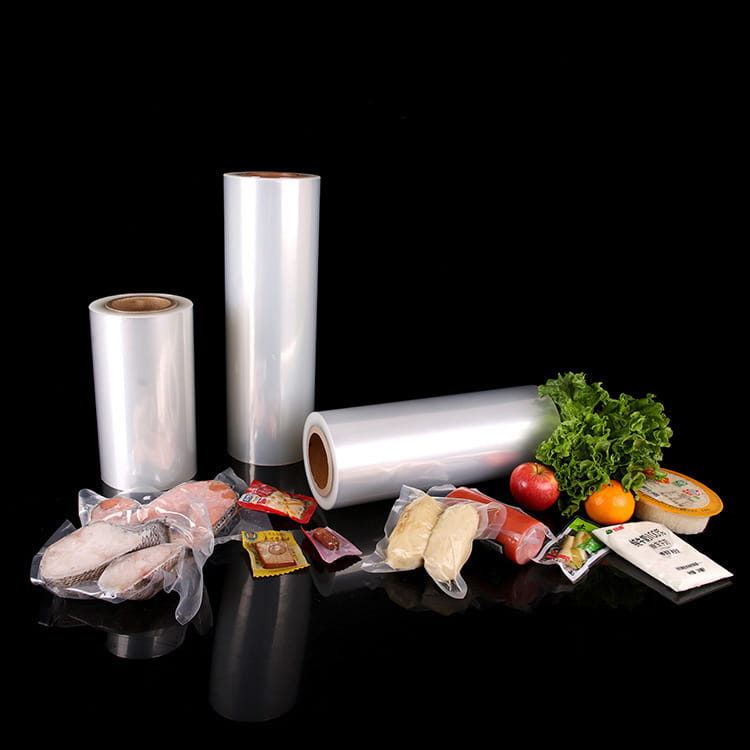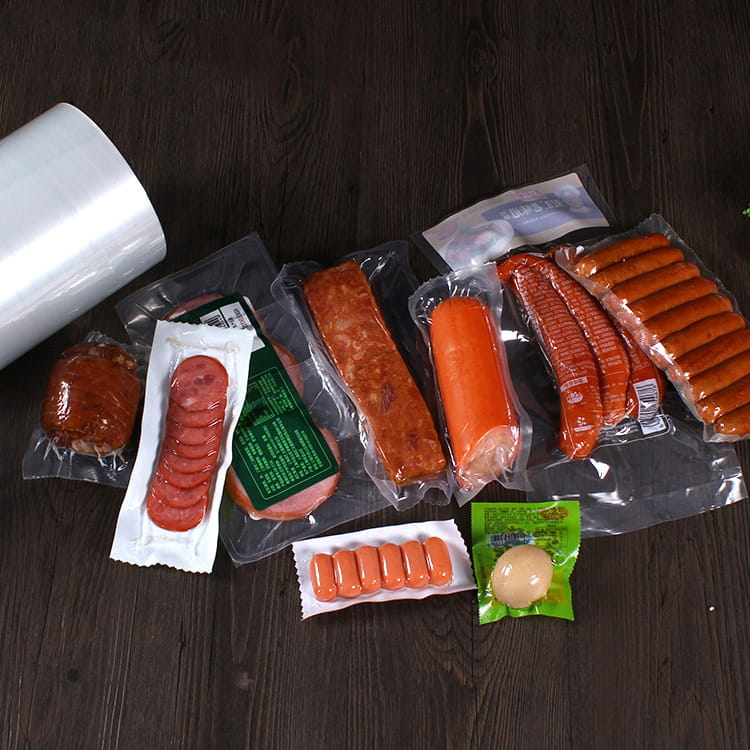


Bei der Gestaltung moderner Lebensmittelverpackungssysteme ist die Auswahl der richtigen Materialien von entscheidender Bedeutung multidisziplinäre technische Entscheidung Dies hat direkten Einfluss auf die Produktqualität, die Effizienz der Lieferkette, die Einhaltung gesetzlicher Vorschriften und die Nachhaltigkeit des Lebenszyklus. Zu den fortschrittlichen Polymerlösungen zählen Evoh-Hochbarrierefolie für Lebensmittelverpackungen ist zunehmend zu einem zentralen Diskussionsthema in technischen Teams geworden, die mit der Integration von Verpackungssystemen, der Materialtechnik und der Beschaffungsstrategie betraut sind.
1. Verpackungsmaterialien im Kontext: Funktionale Anforderungen und Systembeschränkungen
Lebensmittelverpackungen erfüllen mehrere funktionale Anforderungen innerhalb der Lieferketten, darunter:
- Barriereschutz : Verhindert das Eindringen von Sauerstoff, Feuchtigkeit, Aroma und Verunreinigungen.
- Mechanische Integrität : Widerstandsfähig gegen Durchstiche, Risse, Stöße und Belastungen beim Befüllen, Verteilen und Handhaben.
- Prozesskompatibilität : Eignung für Thermoform-, Versiegelungs-, Sterilisations- und automatisierte Verpackungslinien.
- Einhaltung gesetzlicher Vorschriften : Sicherheitsstandards für Lebensmittelkontakt in allen Gerichtsbarkeiten.
- Nachhaltigkeitsprofil : Ausrichtung an den Umweltzielen des Unternehmens und den Grundsätzen der Kreislaufwirtschaft.
Herkömmliche Folien wie Polyethylen (PE), Polypropylen (PP), Polyester (PET) und Polyamid (PA) haben sich bei Lebensmittelverpackungsanwendungen jahrzehntelang bewährt. Allerdings stellen sich entwickelnde Produktformate und längere Haltbarkeitsanforderungen herkömmliche Materialien in Bezug auf Barriereleistung, Prozesseffizienz und Ressourcennutzung vor Herausforderungen.
2. Vergleich der Materialeigenschaften
Eine gründliche vergleichende Analyse muss mit grundlegenden physikalischen und chemischen Eigenschaften beginnen. Beim Systemdesign beeinflussen diese Eigenschaften die Barriereleistung, das Formungsverhalten, die Dichtungseigenschaften und die mechanische Robustheit.
2.1 Strukturübersicht
| Eigenschaftskategorie | Traditionelle Materialien | EVOH-Folie mit hoher Barriere für Lebensmittelverpackungen |
|---|---|---|
| Chemische Struktur | Homopolymere (PE, PP); teilkristalliner Aromat (PET); Polyamid-Netzwerke | Ethylen-Vinylalkohol-Copolymer mit hohem Ethylengehalt |
| Barrieremechanismus | Barriere meist durch Kettenpackungsdichte oder kristalline Bereiche | Barriere durch Molekulare Ausrichtung von Vinylalkoholeinheiten was eine geringe Gasdurchlässigkeit ermöglicht |
| Typische Verwendung | Einfache Barriere- oder Strukturschicht | Zentrale Sperrschicht in mehrschichtigen Aufbauten |
| Wasserempfindlichkeit | Relativ unempfindlich | Barriereleistung wird durch Luftfeuchtigkeit beeinflusst |
| Thermische Verarbeitung | Großer Schmelzbereich; Robuste Thermoverarbeitung | Empfindliches Thermofenster zur Aufrechterhaltung der Barriere |
Wichtige Erkenntnis: Evoh-Hochbarrierefolie für Lebensmittelverpackungen fungiert in erster Linie als leistungsstarke Barriereschicht, die in mehrschichtige Folienarchitekturen integriert ist, und nicht als eigenständige Strukturfolie.
2.2 Barriereleistung: Sauerstoff- und Feuchtigkeitsdurchlässigkeit
Barriereeigenschaften werden durch Übertragungsraten quantifiziert – Sauerstoffübertragungsrate (OTR) und Wasserdampfübertragungsrate (WVTR):
- Traditionelle Materialien wie PE und PP weisen auf mittlere bis hohe OTR , was bei empfindlichen Produkten zusätzliche Schichten erfordert.
- PET und PA bieten verbesserte mechanische und moderate Barriere bieten jedoch nicht von Natur aus eine extrem niedrige Gasdurchlässigkeit.
Eingebettet in eine mehrschichtige Struktur, Evoh-Hochbarrierefolie für Lebensmittelverpackungen liefert um Größenordnungen geringere Sauerstoffdurchlässigkeit im Vergleich zu typischen PE/PP-Folien. Seine Barriereleistung ist jedoch gering abhängig von der relativen Luftfeuchtigkeit — Konstruktionsentwürfe müssen feuchtigkeitsbedingte Quellungseffekte berücksichtigen, die vorübergehend die Integrität der Barriere beeinträchtigen können.
Technische Implikation: Die Platzierung der Barriereschicht und Strategien zum Feuchtigkeitsmanagement (z. B. benachbarte hydrophobe Schichten) sind entscheidende Designüberlegungen für eine gleichbleibende Leistung.
3. Fertigung und Prozessintegration
Ingenieure für Verpackungssysteme müssen die Materialkompatibilität mit Form-, Versiegelungs- und Automatisierungsgeräten bewerten.
3.1 Thermoformen und Heißsiegeln
Traditionelle Filme :
- PE und PP bieten breite Heißsiegelfenster und verzeihen Prozessschwankungen.
- PET bietet eine hohe mechanische Festigkeit, erfordert jedoch typischerweise spezielle Siegelschichten.
EVOH-basierte Konstruktionen :
- Muss mit kompatiblen Dichtungs- und Verbindungsschichten integriert werden.
- Erfordern kontrollierte Wärmeprofile während der Umformung, um eine Verschlechterung der Barriereeigenschaften zu verhindern.
- Ausstellung engere Verarbeitungsfenster , was eine präzise thermische Kontrolle an Formlinien erfordert.
Ein Risikobewertungsrahmen für die Produktionsintegration sollte Folgendes berücksichtigen:
| Herstellungsfaktor | Traditioneller Film | EVOH-Hochbarrierefolie |
|---|---|---|
| Heißsiegelfenster | Breit | Schmal |
| Risiko thermischer Zersetzung | Niedrig | Mäßig (erfordert Kontrolle) |
| Gerätekalibrierung | Standard | Hohe Präzision für Wiederholgenauigkeit |
| Komplexität gestalten | Niedrig–medium | Mittel–hoch |
Technische Erkenntnisse: Bereitstellung von Evoh-Hochbarrierefolie für Lebensmittelverpackungen oft mit sich bringt Weiterbildung der Bediener , Investitionen in fortschrittliche Prozesskontrolle und Verbesserung der Wartungspraktiken zur Aufrechterhaltung der Qualität.
4. Barrieresystemdesign und mehrschichtige Architekturen
Die Wirksamkeit von Evoh-Hochbarrierefolie für Lebensmittelverpackungen hängt von der Integration in ein optimiertes System ab mehrschichtiges Barrieresystem .
4.1 Funktionsschichtrollen
Eine typische mehrschichtige Struktur könnte Folgendes umfassen:
- Äußere Strukturschicht : Bietet Steifigkeit, Bedruckbarkeit und Missbrauchsbeständigkeit.
- Binden Sie Schichten : ermöglichen die Haftung zwischen chemisch unterschiedlichen Polymeren.
- Barriereschicht (evoh) : primäre Gas- und Aromabarriere.
- Schicht versiegeln : Schnittstelle zu Heißsiegelgeräten und gewährleistet die Integrität des Verpackungsverschlusses.
Die Herausforderung beim Design besteht darin, Barriereleistung mit Herstellbarkeit und Recyclingfähigkeit in Einklang zu bringen.
Konstruktionsprinzip: Ordnen Sie die Funktion jeder Schicht ihren Leistungskompromissen zu und integrieren Sie sie entlang des Produktlebenszyklus (Herstellung → Lagerung → Lebensende).
5. Überlegungen zu Vorschriften, Sicherheit und Compliance
Lebensmittelverpackungsmaterialien müssen den Vorschriften für den Kontakt mit Lebensmitteln in mehreren Gerichtsbarkeiten entsprechen, beispielsweise der FDA (USA), der EFSA (EU) und anderen nationalen Standards.
- Regulatorische Bewertungen konzentrieren sich auf extrahierbare und auslaugbare Stoffe , Migrationsschwellen und Trägheit im Kontakt mit Lebensmitteln.
- Materialien wie PE, PP und PET haben seit langem etablierte regulatorische Fußabdrücke.
- EVOH-Folie mit hoher Barrierebildung für Lebensmittelverpackungen Wenn es in zugelassenen Konstruktionen verwendet wird, erfüllt es ebenfalls die Sicherheitskriterien für den Kontakt mit Lebensmitteln, technische Teams sollten jedoch die Einhaltung anhand regionalspezifischer Listen und Konzentrationsgrenzwerte überprüfen.
Hinweis zur Systemtechnik: Die Einhaltung gesetzlicher Vorschriften ist nicht statisch – sie entwickelt sich mit wissenschaftlichen Erkenntnissen und regionalen politischen Änderungen. Verpackungsingenieure müssen eine kontinuierliche Compliance-Überwachung in das Produktlebenszyklusmanagement einbetten.
6. Mechanische Leistung unter Stress in der Lieferkette
Ein wesentlicher Unterschied zwischen herkömmlichen Verpackungen und barriereverstärkten Materialien liegt in der Leistung unter mechanischer Belastung:
- Traditionelle Filme liefern vorhersehbare Dehnungs- und Energieabsorptionseigenschaften, die bei grober Handhabung vorteilhaft sind.
- Hochbarrierekonstruktionen Aufgrund der starren Barriereschicht weisen sie häufig eine erhöhte Steifigkeit und eine verringerte Dehnungstoleranz auf.
Tabelle 2 zeigt vergleichende mechanische Leistungsmuster.
| Mechanisches Eigentum | Traditioneller Film Structures | EVOH-basierte Mehrschichtsysteme |
|---|---|---|
| Zugfestigkeit | Mäßig–Hoch | Hoch |
| Bruchdehnung | Hoch | Niedriger than traditional films |
| Schlagfestigkeit | Gut | Abhängig vom Design der Außenschicht |
| Durchstoßfestigkeit | Anwendungsabhängig | Wird oft durch technische Konstruktionen verbessert |
Die Konstruktionstechnik muss das kombinierte mechanische Profil aller Schichten berücksichtigen.
7. Thermische Stabilität und Lebensmittelprozesskompatibilität
Lebensmittelverpackungsmaterialien müssen Temperaturgradienten standhalten bei:
- Füll- und Verschließarbeiten
- Pasteurisierung oder Retortensterilisation
- Gefrorene oder gekühlte Lagerung
Traditionelle Verpackungsmaterialien Aufgrund von Schrumpfung oder Versagen der Dichtung kann es bei der Hochtemperatursterilisation zu Einschränkungen kommen.
EVOH-Barrieresysteme erfordern eine sorgfältige thermische Profilierung:
- Die Sterilisation von rotem Fleisch in Australien hat gezeigt, dass die Integrität der Barriereschicht bei Hochtemperaturzyklen gewährleistet sein muss.
- Kühlprofile müssen innere Spannungen abmildern, die durch unterschiedliche Schrumpfung zwischen den Schichten verursacht werden.
Wichtige technische Maßnahme: Führen Sie Temperaturwechseltests unter repräsentativen Bedingungen für jedes verpackte Produkt durch.
8. Nachhaltigkeits- und End-of-Life-Überlegungen
Die Nachhaltigkeitsziele von Unternehmen und der regulatorische Druck veranlassen Verpackungsingenieure zunehmend dazu, den ökologischen Fußabdruck zu bewerten:
- Herkömmliche Monopolymere wie PE oder PP lassen sich in der Regel problemlos in vorhandenen Stoffströmen recyceln.
- Mehrschichtige Strukturen mit mehreren Polymeren (einschließlich Evoh-Hochbarrierefolie für Lebensmittelverpackungen ) stellen aufgrund von Trennungsschwierigkeiten Probleme beim Recycling dar.
Kompromissanalyse muss bedenken:
- Reduzierung des Materialverbrauchs durch dünnere Barriereschichten.
- Umweltauswirkungen im Lebenszyklus (körperliche Energie, CO2-Fußabdruck).
- Verfügbarkeit fortschrittlicher Recyclingtechnologien (z. B. Kompatibilität, chemisches Recycling).
Systemtechnischer Ansatz: Einführung von Ökodesign-Prinzipien, die Funktionalität und Recyclingfähigkeit in der gesamten Lieferkette in Einklang bringen.
9. Kosten-Nutzen-Analyse für die strategische Entscheidungsfindung
Aus Sicht der Beschaffung und des technischen Managements erfordert die Bewertung der Gesamtbetriebskosten Folgendes:
- Materialkosten pro Flächeneinheit
- Verarbeitungsausbeute und Ausschussrate
- Vorteile der Verlängerung der Haltbarkeitsdauer
- Reduzierung der Lebensmittelverschwendung durch überlegene Barriere
- Investitionen in Prozessverbesserungen
Ein analytisches Kostenmodell sollte sowohl quantitative als auch qualitative Faktoren integrieren, um Entscheidungen zu leiten.
Beispielhafte Kostenfaktoren:
| Kostenelement | Traditionelle Materialien | EVOH-Hochbarrierefolie |
|---|---|---|
| Rohstoffkosten | Niedriger | Hocher |
| Verarbeitungseffizienz | Hoch | Erfordert eine Kalibrierung |
| Auswirkungen auf die Haltbarkeit | Mäßig | Möglicherweise bedeutsam |
| Paketgewicht | Variabel | Für gleichwertigen Schutz oft niedriger |
| Auswirkungen auf den Lebenszyklus | Standard | Benötigt eine Nachhaltigkeitsbewertung |
Der wirtschaftliche Wert einer Haltbarkeitsverlängerung muss anhand eines geringeren Verderbs, weniger Retouren und einer verbesserten Händlerzufriedenheit quantifiziert werden.
10. Integrationsherausforderungen und Best Practices
Bei der Umstellung von herkömmlichen Materialien auf fortschrittliche Barrieresysteme ergeben sich mehrere praktische Herausforderungen:
- Ausbildung zum Verfahrenstechniker zum Umgang mit Hochbarrierematerialien.
- Testprotokolle für Barriereleistung bei extremer Feuchtigkeit und extremen Temperaturen.
- Qualitätskontrollmetriken wie Blasenintegrität, Delaminationsprüfungen und Messung der Siegelfestigkeit.
Best Practices:
- Funktionsübergreifende Überprüfung : Materialwissenschaftler, Verfahrenstechniker und Qualitätssicherung frühzeitig einbinden.
- Pilotversuche : Validierung der Barriereleistung unter Produktionsbedingungen.
- Zusammenarbeit mit Lieferanten : Technischer Datenaustausch zur Optimierung der Materialspezifikationen.
- Versuchsplanung (DOE) zum Definieren von Betriebsfenstern.
- Rückkopplungsschleifen nach der Veröffentlichung, um die Materialverwendung zu verfeinern.
Zusammenfassung
Dieser Artikel wurde systematisch ausgewertet Evoh-Hochbarrierefolie für Lebensmittelverpackungen im Vergleich zu herkömmlichen Verpackungsmaterialien von a Systemtechnische Perspektive . Zu den wichtigsten Erkenntnissen gehören:
- Barriereleistung: EVOH bietet eine deutlich geringere Gasdurchlässigkeit, erfordert jedoch eine Feuchtigkeitskontrolle und kompatible Schichten.
- Fertigungsintegration: Erfordert ein präzises Wärmemanagement und eine fortschrittliche Qualitätskontrolle.
- Mechanisches und thermisches Verhalten: Müssen als Verbundsystemeigenschaften und nicht als Einzelschichteigenschaften bewertet werden.
- Regulatorische und Nachhaltigkeitsaspekte: Erfordern kontinuierliche Überwachung und strategische Planung.
- Kosten- und betriebliche Auswirkungen: Muss im Rahmen des Gesamtlieferwerts, einschließlich Haltbarkeitsdauer und Prozesseffizienz, berücksichtigt werden.
Häufig gestellte Fragen (FAQ)
F1: Was ist der primäre funktionale Vorteil? Evoh-Hochbarrierefolie für Lebensmittelverpackungen im Vergleich zu herkömmlichen Filmen?
A1: Der Hauptvorteil ist überlegene Barriereleistung gegen Sauerstoff und Aromaübertragung und ermöglicht durch die Integration in mehrschichtige Foliensysteme eine längere Haltbarkeit empfindlicher Lebensmittelprodukte.
F2: Können EVOH-Barrierematerialien auf Standardverpackungslinien verarbeitet werden?
A2: Sie können, aber strenge Kontrolle der thermischen Profile und Versiegelungsbedingungen ist wesentlich. Verpackungsingenieure sollten Geräte kalibrieren und Bediener schulen, um engere Prozessfenster zu berücksichtigen.
F3: Wie wirkt sich Feuchtigkeit auf die Barriereleistung aus?
A3: EVOH-Exponate feuchtigkeitsabhängige Durchlässigkeit ; Ingenieure müssen benachbarte hydrophobe Schichten entwerfen, um die Barriereschicht vor feuchtigkeitsbedingtem Quellen zu schützen.
F4: Welche Nachhaltigkeitsherausforderungen sind mit EVOH-Barrierefolien verbunden?
A4: Mehrschichtige Konstruktionen erschweren die Recyclingströme. Ingenieure sollten darüber nachdenken Ökodesign-Grundsätze , neue Recyclingtechnologien und Unternehmensumweltziele bei der Materialauswahl.
F5: Ist der Kostenaufschlag für Hochbarrierefolien gerechtfertigt?
A5: Eine strenge Kosten-Nutzen-Bewertung sollten eine längere Haltbarkeit, einen geringeren Verderb und bessere Ergebnisse in der Lieferkette im Verhältnis zu den Material- und Verarbeitungskosten quantifizieren.
Referenzen
- Singh, R. P. et al., Fortschritte bei Lebensmittelverpackungsmaterialien: Polymerbarrieresysteme und Leistung , Journal of Packaging Technology, 2024.
- ISO 15318: Verpackung – Barrieresysteme – Definitionen und Bewertungsgrundsätze , Internationale Organisation für Normung, 2023.
- Technischer Bericht des Food Packaging Engineers Consortium, Integration von Hochbarrierefolien in automatisierte Verpackungslinien , 2025.