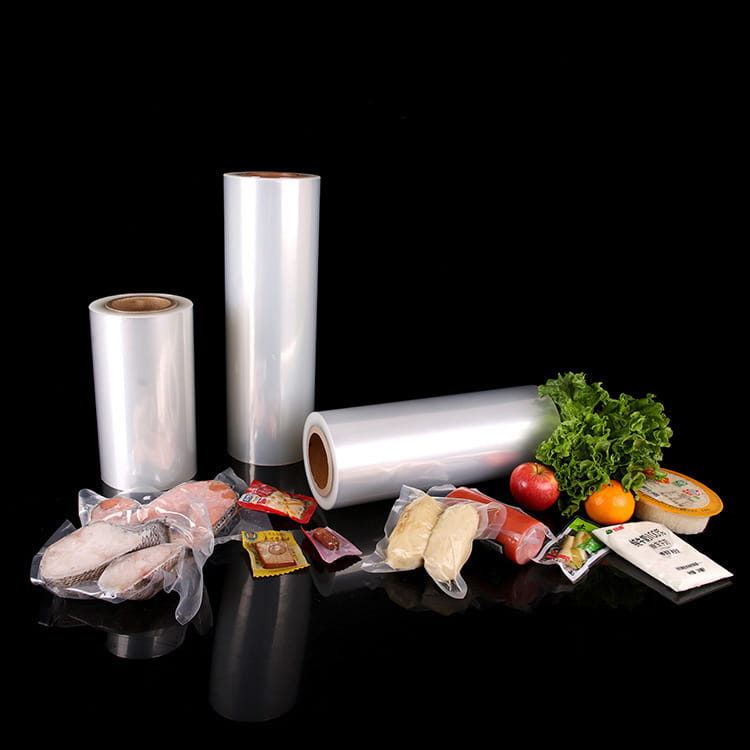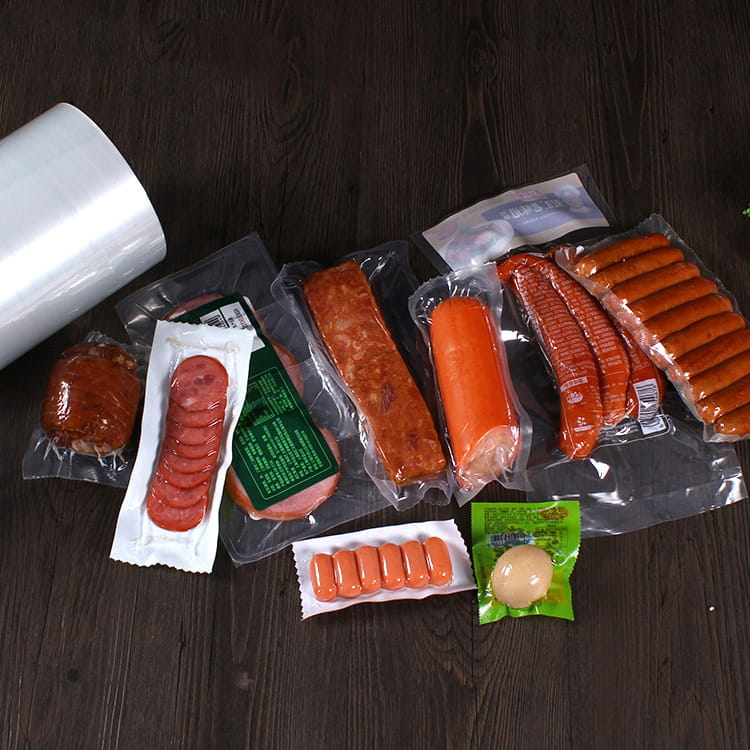


Bei fortschrittlichen Verpackungs- und technischen Folienanwendungen Mehrschichtige, coextrudierte EVOH-Ober- und Unterfolie mit hoher Barriere hat sich als Kerntechnologie zur Erzielung kontrollierter Übertragungsraten von Gasen, Feuchtigkeit und Aromen herausgestellt. Aus Sicht der integrierten Systemtechnik erfordert das Verständnis, wie Ethylenvinylalkohol (EVOH) die Barriereleistung in coextrudierten Folien verbessert, eine Analyse der Polymerwissenschaften, der Fertigungstechnik, der Materialintegration und anwendungsspezifischer Leistungskriterien.
1. Materialgrundlage: EVOH und coextrudierte Foliensysteme
1.1. Für die Barriereleistung relevante Polymereigenschaften
Ethylenvinylalkohol (EVOH) ist ein Copolymer aus Ethylen- und Vinylalkoholmonomeren. Seine inhärente Molekülstruktur verleiht mehrere für die Barriereverbesserung relevante Merkmale:
- Hohe Polarität und Kristallinität im Vergleich zu vielen Standardpolymeren.
- Dichte intermolekulare Packung das schränkt die Permeatdiffusion ein.
- Empfindlichkeit gegenüber Feuchtigkeitsplastifizierung , was sich auf die Barriereleistung unter verschiedenen Feuchtigkeitsbedingungen auswirkt.
Bei der Integration in mehrschichtige Filmstrukturen dienen EVOH-Schichten typischerweise als zentrale Schicht Barrierekern , während umgebende Schichten für mechanische Integrität, Versiegelbarkeit und Verarbeitungskompatibilität sorgen.
1.2. Mehrschichtige Verbundarchitektur
In einem Mehrschichtige, coextrudierte EVOH-Ober- und Unterfolie mit hoher Barriere Beim Coextrusionsprozess werden mehrere Polymere geschichtet, um komplementäre Eigenschaften zu kombinieren. Zu den gängigen Strukturelementen gehören:
- Barrierekern (EVOH) : Bietet primären Widerstand gegen Sauerstoff und andere Permeate.
- Binde- oder Klebeschichten : Fördert die Haftung zwischen EVOH und unpolaren Schichten wie Polyethylen (PE) oder Polyolefinen.
- Äußere Strukturschichten : Bietet mechanische Festigkeit, Oberflächeneigenschaften und Prozesskompatibilität.
Diese technische Architektur ermöglicht maßgeschneiderte Leistungsprofile durch die Verteilung funktionaler Anforderungen auf verschiedene Ebenen.
2. Grundlegende Barrieremechanismen
Um zu bewerten, wie EVOH die Barriereeigenschaften verbessert, müssen Ingenieure die Physik der Permeation verstehen und wissen, wie die Materialstruktur den molekularen Transport behindert.
2.1. Diffusions- und Löslichkeitswiderstand
Die Barriereleistung gegenüber Gasen und Dämpfen in Polymeren wird durch zwei interagierende Faktoren bestimmt:
- Löslichkeit : Die Gleichgewichtskonzentration des Permeats im Polymer an einer Grenzfläche.
- Diffusivität : Die Geschwindigkeit, mit der sich das Permeat durch die Polymermatrix bewegt.
Die hohe Kristallinität von EVOH verringert im Vergleich zu vielen unpolaren Polymeren sowohl die Löslichkeit als auch die Diffusionsfähigkeit kleiner Moleküle wie Sauerstoff und Stickstoff. Seine dichte Struktur erhöht die Windung der Pfade und verlängert so die effektiven Diffusionspfade.
2.2. Feuchtigkeitsabhängigkeit und Plastifizierung
Im Gegensatz zu vielen unpolaren Polymeren ist EVOH dies hydrophil . Wassermoleküle können mit polaren Stellen interagieren, plastifizierend das Material und erhöht die Durchlässigkeit. Dieses Verhalten erfordert ein sorgfältiges Systemdesign:
- Feuchtigkeitsmanagement müssen über äußere Schichten eingearbeitet werden, die den Wassereintritt begrenzen.
- Bedingte Leistungsmodellierung unter realen Umweltbelastungen ist erforderlich.
Bei technischen Mehrschichtfolien dienen Außenschichten wie PE oder Polyamid als Feuchtigkeitsschutz, um die EVOH-Barriereeigenschaften zu bewahren.
3. Co-Extrusion: Prozessintegration und Schichtkontrolle
Die Methode der Co-Extrusion ist von entscheidender Bedeutung für die Erzielung einer gleichbleibend hohen Barriereleistung.
3.1. Übersicht über Co-Extrusion
Coextrusion ist ein Herstellungsverfahren, bei dem mehrere Polymerschmelzen durch eine Extrusionsdüse zu einer einheitlichen Schichtfolie zusammengeführt werden. Die Kontrolle über die Prozessvariablen bestimmt die strukturelle Qualität jeder Schicht.
3.2. Schichtgleichmäßigkeit und Dickenpräzision
Für die Mehrschichtige, coextrudierte EVOH-Ober- und Unterfolie mit hoher Barriere , optimale Barriereleistung korreliert mit:
- Gleichbleibende Dicke der EVOH-Schicht über die gesamte Breite des Films.
- Minimale Schichtverzerrung oder Grenzflächendefekte Dadurch könnten Permeationswege entstehen.
- Kontrollierte thermische und Scherverläufe um eine Verschlechterung der empfindlichen Schichten zu vermeiden.
Tabelle 1 zeigt, wie sich die Schichtverteilung auf funktionale Rollen auswirkt.
Tabelle 1. Typische Funktionsschichtverteilung in mehrschichtigen EVOH-Filmen
| Ebenenfunktion | Typische Materialien | Technische Rolle |
|---|---|---|
| Äußere Strukturschicht | PE, PP, Polyester | Mechanische Festigkeit, Oberflächenbeschaffenheit, Prozesshandhabung |
| Bindung/Klebeschicht | Maleinsäureanhydrid-modifizierte Polymere | Fördert die Haftung zwischen den Schichten |
| EVOH-Barrierekern | Ethylenvinylalkohol | Primärer Widerstand gegen gasförmige Permeate |
| Innere Dichtungsschicht | PE, PP | Dichtleistung und Untergrundverträglichkeit |
| Sekundäre Verbindungs-/Pufferschichten | Verschiedene | Reduzieren Sie Feuchtigkeit und kontrollieren Sie mechanische Fehlanpassungen |
4. Kennzahlen zur Leistungsbewertung
Die objektive technische Bewertung von Barrierefolien nutzt standardisierte Methoden zur Quantifizierung der Leistung.
4.1. Sauerstoffdurchlässigkeitsrate (OTR)
Sauerstoffdurchlässigkeitsrate (OTR) quantifiziert die Sauerstoffmenge, die unter bestimmten Bedingungen durch einen Film strömt. EVOH-Kernschichten reduzieren die OTR im Vergleich zu einschichtigen Folien ähnlicher Dicke erheblich.
4.2. Wasserdampfdurchlässigkeitsrate (WVTR)
Wasserdampfdurchlässigkeitsrate (WVTR) weist auf das Eindringen von Feuchtigkeit im Laufe der Zeit hin. Da EVOH feuchtigkeitsempfindlich ist, wirkt sich das Design der Außenschicht direkt auf die WVTR-Leistung aus.
4.3. Kompromisse und integrierte Leistung
In der Praxis bewerten Verpackungsdesigningenieure Barrierefolien auf der Grundlage von:
- OTR vs. WVTR-Balance unter realen Einsatzbedingungen.
- Mechanische Leistung , einschließlich Reiß- und Durchstoßfestigkeit.
- Siegelfestigkeit und Hitzestabilität.
Leistung ist ein Systemattribut und keine einzelne Materialmetrik.
5. Anwendungsfallstudien
Um reale technische Überlegungen zu veranschaulichen, werden in diesem Abschnitt repräsentative Anwendungen untersucht Mehrschichtige, coextrudierte EVOH-Ober- und Unterfolie mit hoher Barriere liefert differenzierten Wert.
5.1. Flexible Verpackung für haltbare Lebensmittel
Bei Lebensmittelverpackungen ist Oxidation eine primäre Fehlerursache, die sich auf Geschmack und Haltbarkeit auswirkt. Eine Folie mit hoher Barriere:
- Begrenzt den Sauerstoffeintritt , schützt vor Lipidoxidation.
- Bewahrt Klarheit und Druckbarkeit für Verbraucherattraktivität.
- Unterstützt Verpackungen mit modifizierter Atmosphäre (MAP) .
Hier erfordert die Integration mit Siegelsystemen und Form-Füll-Siegelmaschinen (FFS) eine präzise Foliendicke und eine gleichmäßige Barriereverteilung.
5.2. Pharmazeutische Blasenbarrieren
Pharmazeutische Blisterverpackungen erfordern eine kontrollierte Barriere gegen Feuchtigkeit und Gase, um die Wirksamkeit aufrechtzuerhalten. Zu den Designüberlegungen gehören:
- Einhaltung gesetzlicher Vorschriften bei der Barriereprüfung.
- Kompatible Dichtungsschnittstellen mit thermoformbaren Schichten.
- Zuverlässiger Barrierehalt über die Haltbarkeitsdauer des Produkts hinaus.
In diesem Zusammenhang werden EVOH-Schichten so kalibriert, dass sie strenge Barriereziele erfüllen und gleichzeitig die Grenzen der Thermoformverarbeitung einhalten.
5.3. Technische Industriefilme
Industrielle Anwendungen – wie Schutzfolien für empfindliche Elektronik – sind auf Barrierefolien angewiesen, um Oxidation oder Kontamination während Lagerung und Transport zu verhindern. Zu den wichtigsten technischen Bedenken gehören:
- Dimensionsstabilität unter Temperaturwechsel.
- Kreuzkompatibilität mit automatisierten Verpackungssystemen.
- Vorhersehbare Leistung in unterschiedlichen Umgebungen.
Systemingenieure bewerten Barrierefolien häufig in Verbindung mit Verpackungssystemen zur Umweltkontrolle.
6. Designüberlegungen und Integrationsherausforderungen
Der technische Einsatz von Hochbarrierefolien erfordert Entscheidungen hinsichtlich der Materialauswahl, der Prozessfähigkeit und der Systemintegration.
6.1. Kompatibilität mit Fertigungslinien
Zu den Faktoren, die die Integration beeinflussen, gehören:
- Verarbeitungstemperaturen kompatibel mit vorhandener Verarbeitungsausrüstung.
- Möglichkeiten der Co-Extrusionslinie zur Erzielung gezielter Schichtverhältnisse.
- Wickel- und Handhabungseigenschaften um Mängel zu vermeiden.
Prozessingenieure und Linientechniker müssen mit Materialwissenschaftlern zusammenarbeiten, um den Durchsatz zu optimieren, ohne die Integrität der Barriere zu beeinträchtigen.
6.2. Umgebungs- und Endnutzungsbedingungen
Die Barriereleistung ist empfindlich gegenüber Umgebungsbedingungen wie:
- Luftfeuchtigkeit
- Temperatur
- Mechanische Beanspruchung bei der Handhabung
Designer müssen Filme unter realistischen Anwendungsszenarien simulieren und testen, um die Leistung zu validieren.
6.3. Überlegungen zu Lebenszyklus und Nachhaltigkeit
Auch wenn Lebenszyklusüberlegungen über einfache Materialeigenschaften hinausgehen, wirken sie sich auf die Materialauswahl aus:
- Recyclingfähigkeit Die Herstellung von Mehrschichtfolien kann aufgrund heterogener Polymere komplex sein.
- Umweltvorschriften kann sich auf zulässige Materialien in bestimmten Märkten auswirken.
Entwicklungsteams sollten Nachhaltigkeitskennzahlen in Beschaffungs- und Designspezifikationen integrieren.
Zusammenfassung
Zusammenfassend: Mehrschichtige, coextrudierte EVOH-Ober- und Unterfolie mit hoher Barriere Verbessert die Barriereeigenschaften durch eine Kombination aus intrinsischen Materialeigenschaften und konstruierten Schichtarchitekturen. Zu den wichtigsten Erkenntnissen gehören:
- Die molekulare Struktur von EVOH sorgt dafür geringe Durchlässigkeit für Gase .
- Co-Extrusion ermöglicht Präzise Steuerung der Schichtarchitektur um den Anwendungsanforderungen gerecht zu werden.
- Barriereleistung ist a Systemattribut , beeinflusst durch Umwelteinflüsse, Herstellungsprozesse und Integration mit Verpackungsanlagen.
- Praktische Leistungsbewertung erfordert OTR, WVTR und mechanische Bewertungen unter repräsentativen Bedingungen.
Vom Systemdesign bis zur Anwendungsbereitstellung: Das Verständnis, wie EVOH mit anderen Materialien und Bedingungen interagiert, versetzt Ingenieure und technische Entscheidungsträger in die Lage, robuste Barrierelösungen zu implementieren.
FAQ
F1: Was macht EVOH als Barrierematerial wirksam?
Die hohe Polarität und Kristallinität von EVOH verringert die Beweglichkeit von Gasmolekülen und sorgt für ein strukturelles Netzwerk, das der Permeation widersteht.
F2: Wie wirkt sich Feuchtigkeit auf die Barriereleistung von EVOH aus?
Wassermoleküle interagieren mit den polaren Stellen von EVOH und erhöhen so die Mobilität der Polymerkette. Durch die richtige Gestaltung der Außenschicht wird dieser Effekt abgemildert.
F3: Warum wird Coextrusion bei Hochbarrierefolien eingesetzt?
Die Coextrusion ermöglicht die Integration mehrerer Funktionsschichten und vereint so Barriereleistung, mechanische Festigkeit und Verarbeitbarkeit in einer Folie.
F4: Welche Leistungskennzahlen sollten ausgewertet werden?
Die Sauerstoffdurchlässigkeitsrate (OTR), die Wasserdampfdurchlässigkeitsrate (WVTR), die mechanische Integrität und die Dichtungsleistung sind wesentliche Kennzahlen.
F5: Gibt es Bedenken hinsichtlich der Nachhaltigkeit bei mehrschichtigen Barrierefolien?
Ja. Mehrschichtfolien können eine Herausforderung beim Recycling darstellen. Ingenieurteams sollten Barriereanforderungen mit Überlegungen zum Ende der Lebensdauer in Einklang bringen.
Referenzen
- Grundlagen der Polymerbarriereeigenschaften , Zeitschrift für Werkstofftechnik (2023).
- Co-Extrusionsverarbeitung und Schichtfoliendesign , Handbuch zur Polymerverarbeitung (2022).
- Leistung von Barrierefolien unter Umweltstress , Packaging Technology Review (2024).