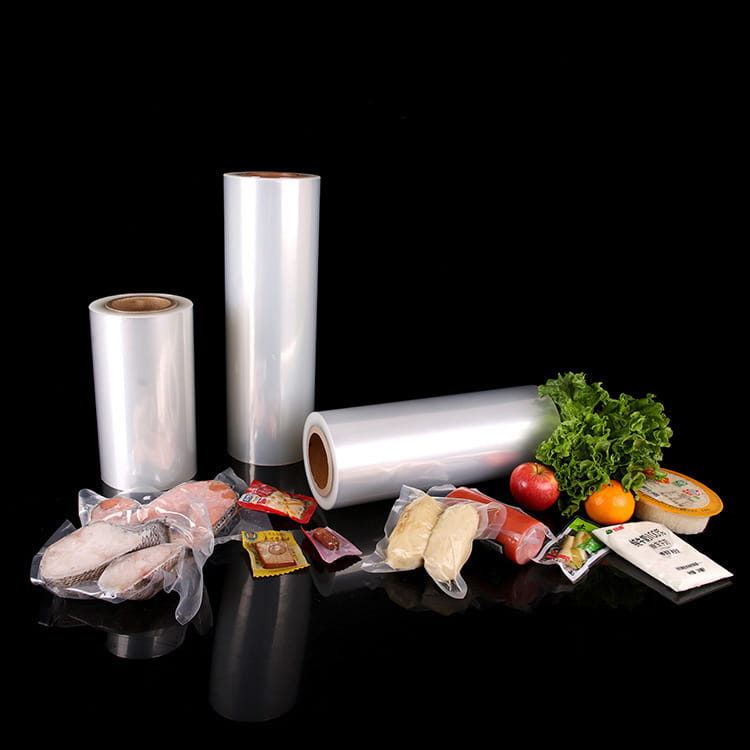


Was Hochbarriere-Verpackungsfolien tatsächlich leisten
Verpackungsfolien mit hoher Barrierewirkung schützen Produkte, indem sie die Übertragung von Sauerstoff, Feuchtigkeit, Licht und underen Gasen durch die Verpackungswand drastisch reduzieren. Dies ist keine geringfügige Verbesserung – Barrierefolien können die Sauerstoffdurchlässigkeit (OTR) auf unter 0,5 cm³/m²/Tag reduzieren, im Vergleich zu Standard-Polyethylenfolien, die 1.000–3.000 cm³/m²/Tag zulassen. Das Ergebnis ist eine Verpackung, die die Produktintegrität aktiv erhöht und nicht nur umhüllt.
Diese Folien werden häufig in Lebensmittel-, Arzneimittel-, Elektronik- und Medizingeräteverpackungen verwendet, bei denen eine Kontamination oder Zersetzung nicht akzeptabel ist. Der Hauptvorteil ist einfach: Hochbarrierefolien schaffen eine versiegelte Umgebung, die Standardfolien nicht reproduzieren können.
Längere Haltbarkeit ohne Konservierungsstoffe
Einer der kommerziell bedeutendsten Vorteile von Hochbarriereverpackungen ist die Möglichkeit, die Haltbarkeitsdauer von Produkten zu verlängern, ohne den Einsatz künstlicher Konservierungsstoffe zu erhöhen. Bei verarbeitetem Fleisch, Käse und verzehrfertigen Lebensmitteln verlängern Barrierefolien nachweislich die Haltbarkeit 2 bis 5 Mal im Vergleich zu herkömmlichen Verpackungen.
Dies funktioniert, weil sowohl Oxidation als auch mikrobielles Wachstum – die beiden Hauptursachen für den Verderb – Sauerstoff benötigen. Durch die Begrenzung des Sauerstoffeintritts auf Werte nahe Null verlangsamen Barrierefolien diese Prozesse erheblich. Zum Beispiel:
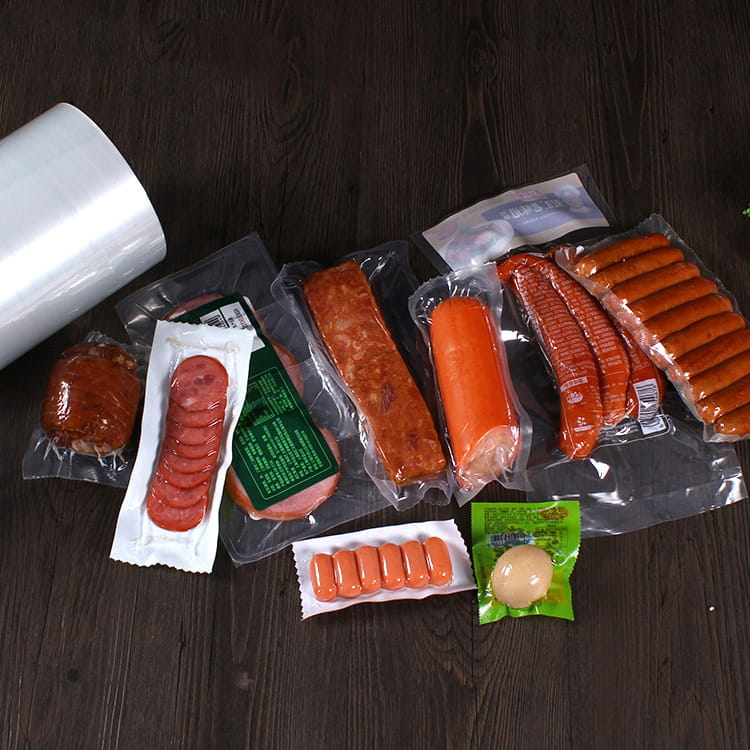
- Vakuumverpackte Wurstwaren in Hochbarrierefolie: Haltbarkeit 60–90 Tage gegenüber 14–21 Tagen in Standardverpackung
- Hartkäse: Haltbarkeit verlängert von 30 Tagen auf über 120 Tage in Schutzatmosphärenverpackung mit Barrierefolie
- Getrocknete Snacks: Behalten die Knusprigkeit und den Geschmack 9–18 Monate gegenüber 3–6 Monaten bei
Dies reduziert direkt die Lebensmittelverschwendung auf Einzelhandels- und Verbraucherebene – ein messbarer wirtschaftlicher und ökologischer Vorteil.
Überlegene Sauerstoff- und Feuchtigkeitsbarriereleistung
Nicht alle Barrierefolien sind gleich. Die Leistung einer Barrierefolie wird anhand zweier Hauptmetriken gemessen: Sauerstoffdurchlässigkeitsrate (OTR) and Wasserdampfdurchlässigkeitsrate (WVTR) . Hochbarrierefolien erreichen bei beiden extrem niedrige Werte.
| Filmtyp | OTR (cc/m²/Tag) | WVTR (g/m²/Tag) | Typische Anwendung |
| Standard-PE-Folie | 1.000–3.000 | 5–15 | Allgemeine Verpackung |
| Barrierefolie auf EVOH-Basis | 0,1–1,0 | 1–3 | Lebensmittel, medizinische Verpackung |
| PVDC-beschichtete Folie | 0,5–3,0 | 0,5–2,0 | Pharmazeutische Blisterpackungen |
| Coextrudierte Hochbarrierefolie | <0,5 | <1,0 | Fleisch, Käse, medizinische Geräte |
Hochbarrierefolie oben und unten Lösungen mit Coextrusionstechnologie kombinieren mehrere Funktionsschichten in einer einzigen Struktur und erreichen so sowohl Sauerstoff- als auch Feuchtigkeitsbeständigkeit ohne Laminierklebstoffe – was zu einer saubereren, gleichmäßigeren Barriere mit besserer Siegelintegrität führt.
Strukturelle Integrität und Durchstoßfestigkeit
Hochbarrierefolien sind nicht nur auf chemische Beständigkeit, sondern auch auf physikalische Haltbarkeit ausgelegt. Mehrschichtige coextrudierte Barrierefolien umfassen typischerweise Strukturschichten wie Polyamid (Nylon) oder Polyester, die Folgendes beitragen:
- Hohe Durchstoßfestigkeit – entscheidend für scharfkantige Produkte wie Knochen in Fleischverpackungen oder medizinische Instrumente
- Biegerissbeständigkeit — Behält die Barriereintegrität auch nach wiederholtem Biegen oder Hantieren während des Versands bei
- Dimensionsstabilität — widersteht Dehnungen und Verformungen auf Hochgeschwindigkeitsverpackungslinien
In der Praxis kann eine 5-schichtige coextrudierte Barrierefolie eine Durchstoßfestigkeit von erreichen über 15 N – deutlich höher als bei einschichtigen oder einfach laminierten Alternativen – wodurch Verpackungsfehler während des Transports messbar reduziert werden.
Vielseitigkeit bei Thermoform- und Deckelanwendungen
Hochbarrierefolien sind für eine breite Palette von Verpackungsformaten ausgelegt. Sowohl Ober- (Deckel) als auch Unterbahnanwendungen (Formung) profitieren von den Barrierefolieneigenschaften und eignen sich daher für:
- Thermogeformte Schalen für frisches und verarbeitetes Fleisch
- Vakuum-Skin-Verpackung (VSP) für den Einzelhandel mit Meeresfrüchten und Geflügel
- Verpackung unter modifizierter Atmosphäre (MAP) für Feinkostprodukte
- Blisterverpackungen für pharmazeutische Tabletten und Kapseln
- Sterile Beutel für chirurgische Instrumente und medizinische Geräte
Die Möglichkeit, Barrierefolie sowohl auf der Form- als auch auf der Deckelbahn – oben und unten – zu verwenden, bedeutet, dass der gesamte versiegelte Hohlraum und nicht nur eine Seite geschützt ist. Dieser geschlossene Systemansatz macht Vakuum- und MAP-Verpackungen effektiv.
Kompatibilität mit Hochgeschwindigkeitsverpackungslinien
Die moderne Lebensmittel- und Pharmaproduktion arbeitet mit hohem Durchsatz. Hochbarrierefolien sind so konzipiert, dass sie auf automatisierten Thermoform- und Schlauchbeutelmaschinen zuverlässig funktionieren, ohne die Produktion zu verlangsamen. Zu den wichtigsten prozessfreundlichen Eigenschaften gehören:
- Gleichbleibende Siegelfestigkeit — Heißsiegelschichten sind für wiederholbare Siegelungen über ein breites Temperaturfenster (typischerweise 120–180 °C) formuliert.
- Gleichmäßige Dicke — Die Kontrolle der engen Dicke (±2–3 %) verhindert Dichtungsausfälle und Formungsinkonsistenzen
- Niedriger Reibungskoeffizient (COF) – ermöglicht eine reibungslose Folienzufuhr und reduziert Staus auf horizontalen Form-, Füll- und Siegellinien (HFFS).
- Gleichbleibende Umformtiefe — Thermoformbare Barrierefolien können Ziehverhältnisse von bis zu 1:3 erreichen, ohne dass die Barriereschicht versagt
Ausfallzeiten aufgrund von Verpackungsfehlern sind kostspielig. Auf Prozesskonsistenz ausgelegte Folien reduzieren Ausschussausschuss und Linienstillstände – ein direkter betrieblicher Vorteil.
Reduzierter Bedarf an Sekundärverpackungen
Da Primärverpackungen mit hoher Barriere allein schon einen ausreichenden Schutz bieten, können Hersteller dies häufig tun Eliminieren oder vereinfachen Sie sekundäre Verpackungsschichten . Dies reduziert die Gesamtkosten für Verpackungsmaterial, verringert das Versandgewicht und verringert den Gesamtabfall.
Beispielsweise ist für ein Produkt, das zuvor einen Primärbeutel und eine Außenfolienumhüllung erforderte, möglicherweise nur eine einzige thermogeformte Schale mit hoher Barriere und einer Deckelfolie erforderlich. Dadurch wird der Materialverbrauch um 30–50 % reduziert und die Kosten für die Sekundärverpackung entsprechend gesenkt.
Diese Vereinfachung kommt auch der Präsentation im Einzelhandel zugute: Eine einzige durchsichtige Barriereverpackung bietet volle Produktsichtbarkeit ohne zusätzliche Verpackung, was in der Forschung immer wieder mit verbesserten Kaufentscheidungen der Verbraucher in Verbindung gebracht wird.
Eignung für sensible Produktkategorien
Hochbarrierefolien sind besonders kritisch in Kategorien, in denen eine Produktverschlechterung Folgen für die Sicherheit oder Wirksamkeit und nicht nur für die Qualität hat:
- Arzneimittel : Wirkstoffe in Tabletten und Kapseln können in Gegenwart von Feuchtigkeit oder Sauerstoff abgebaut werden. Barriere-Blisterfolien bewahren die Stabilität des Arzneimittels während der gesamten Haltbarkeitsdauer, die 24–36 Monate betragen kann.
- Medizinische Geräte : Sterile Medizinprodukte erfordern eine Verpackung, die von der Herstellung bis zum Einsatzort die Sterilität gewährleistet. Dafür sorgen nach ISO 11607 geprüfte Barrierebeutel.
- Elektronik : Feuchtigkeitsempfindliche Komponenten (wie Leiterplatten und Sensoren) werden in Barrierebeuteln mit Trockenmitteln versandt, um Korrosion während des Transports zu verhindern.
- Hochwertige Lebensmittel : Produkte wie Kaffeespezialitäten, Premium-Käse und Wurstwaren rechtfertigen die Mehrkosten von Barriereverpackungen aufgrund des wirtschaftlichen Werts der Verhinderung von Verderb.
Häufig gestellte Fragen
F1: Was ist der Hauptunterschied zwischen Standardverpackungsfolie und Hochbarriere-Verpackungsfolie?
Standardfolien bieten einen minimalen Widerstand gegen die Übertragung von Gas und Feuchtigkeit. Hochbarrierefolien verwenden spezielle Materialien (wie EVOH, PVDC oder coextrudierte Nylonschichten), um OTR und WVTR auf sehr niedrige Werte zu reduzieren – oft unter 1 cm³/m²/Tag bzw. 1 g/m²/Tag.
F2: Was bedeutet „Hochbarrierefolie oben und unten“ in der Verpackung?
Dabei handelt es sich um die Verwendung einer Folie mit hoher Barrierewirkung sowohl für die untere Formbahn (die Schale oder Mulde) als auch für die obere Deckelbahn (die Siegelschicht). Durch die beidseitige Verwendung einer Barrierefolie wird sichergestellt, dass die gesamte versiegelte Verpackungsumgebung vor Gasaustausch geschützt ist.
F3: Sind Hochbarrierefolien für transparente Verpackungen geeignet?
Ja. Viele coextrudierte Hochbarrierefolien sind optisch klar und ermöglichen eine vollständige Sichtbarkeit des Produkts bei gleichzeitiger Beibehaltung der Barriereleistung. Insbesondere EVOH-basierte Strukturen können eine hohe Klarheit mit hervorragenden Barriereeigenschaften erreichen.
F4: Können Hochbarrierefolien in Verpackungen mit modifizierter Atmosphäre (MAP) verwendet werden?
Ja. MAP beruht darauf, die Innenatmosphäre durch ein bestimmtes Gasgemisch (z. B. CO₂ und N₂) zu ersetzen. Hochbarrierefolien sind für MAP unerlässlich, da sie verhindern, dass die modifizierte Atmosphäre mit der Zeit durch die Verpackungswand entweicht.
F5: Welche Branchen verwenden am häufigsten Verpackungsfolien mit hoher Barrierewirkung?
Die Hauptanwender sind die Lebensmittelverarbeitung (Fleisch, Milchprodukte, Snacks, Fertiggerichte), Arzneimittel (Blisterpackungen, Beutel), medizinische Geräte (sterile Beutel) und Elektronik (Feuchtigkeitsbarrierebeutel). Jedes Produkt, das empfindlich auf Sauerstoff, Feuchtigkeit oder Verunreinigungen reagiert, kann davon profitieren.
F6: Wie wird die Barriereleistung einer Folie getestet?
OTR wird typischerweise gemäß den Standards ASTM D3985 oder ISO 15105-2 gemessen, und WVTR wird gemäß ASTM F1249 oder ISO 15106-3 gemessen. Diese standardisierten Tests ermöglichen einen konsistenten Vergleich zwischen Folientypen und Lieferanten.