

Was sind Verpackungsmaterialien mit hoher Barriere?
Bei Verpackungsmaterialien mit hoher Barriere handelt es sich um spezielle Folien oder Laminate, die die Übertragung von Sauerstoff, Feuchtigkeit, Licht und anderen Gasen bei extrem geringer Geschwindigkeit blockieren Dadurch wird die Haltbarkeit des Produkts verlängert und die Qualität erhalten. Diese Materialien werden häufig in Lebensmittel-, Arzneimittel-, Elektronik- und Medizingeräteverpackungen verwendet, wo die Umwelteinwirkung zu einer schnellen Produktverschlechterung führt.
In der Praxis wird ein Verpackungsmaterial dann als „Hochbarriere“ eingestuft, wenn seine Sauerstoffdurchlässigkeitsrate (OTR) unterschritten wird 1 cm³/m²/Tag und seine Wasserdampfdurchlässigkeitsrate (WVTR) liegt darunter 1 g/m²/Tag . Um diese Schwellenwerte zu erreichen, ist entweder die Auswahl von inhärent barrierereichen Polymeren oder die Kombination mehrerer Materialschichten durch Coextrusions- oder Laminierungsverfahren erforderlich.
Wichtige Barriereeigenschaften und wovor sie schützen
Unterschiedliche Verpackungsanwendungen erfordern Schutz vor unterschiedlichen Bedrohungen. Das Verständnis, welche Barriereeigenschaft am wichtigsten ist, hilft bei der Auswahl des richtigen Materials:
| Barrieretyp | Was es blockiert | Typische Anwendungen | Schlüsselmetrik |
|---|---|---|---|
| Sauerstoffbarriere | O₂-Eintritt verursacht Oxidation | Fleisch, Käse, Snacks, Kaffee | OTR < 1 cm³/m²/Tag |
| Feuchtigkeitsbarriere | Wasserdampf führt zu Verderb oder Zusammenbacken | Trockenfutter, Pharmazeutika, Elektronik | WVTR < 1 g/m²/Tag |
| Lichtschranke | UV-/sichtbares Licht verursacht Nährstoffverlust | Milchprodukte, Öle, Vitamine | Lichtdurchlässigkeit < 1 % |
| Aroma-/Geschmacksbarriere | Aromamigration nach innen oder außen | Kaffee, Gewürze, Fertiggerichte | Permeationskoeffizient |
| Chemische Barriere | Lösungsmittel, Chemikalien | Industrielle, medizinische Verpackung | Bewertung der Chemikalienbeständigkeit |
Die meisten realen Anwendungen erfordern eine Kombination von Barriereeigenschaften. Ein vakuumverpacktes Frischfleischprodukt benötigt beispielsweise beides hervorragende Sauerstoff- und Feuchtigkeitsbarrieren gleichzeitig , was einschichtige Filme normalerweise nicht liefern können.
Gängige Hochbarrierematerialien und ihre Eigenschaften
Um eine hohe Barriereleistung zu erreichen, werden mehrere Basispolymere und Beschichtungen verwendet. Jedes hat unterschiedliche Stärken und Kompromisse:
EVOH (Ethylenvinylalkohol)
EVOH ist eines der wirksamsten Sauerstoffbarrierematerialien auf dem Markt und kann OTR-Werte von nur bis zu erreichen 0,01–0,1 cm³·mm/m²/Tag/atm unter trockenen Bedingungen. Allerdings nimmt seine Barriereleistung bei hoher Luftfeuchtigkeit deutlich ab, weshalb EVOH in mehrschichtigen Strukturen fast immer zwischen feuchtigkeitsbeständigen Schichten eingebettet ist. Es wird häufig in Lebensmittelverpackungen für Produkte wie Soßen, Säfte und verarbeitetes Fleisch verwendet.
PVDC (Polyvinylidenchlorid)
PVDC bietet hervorragende kombinierte Sauerstoff- und Feuchtigkeitsbarriereeigenschaften und behält seine Leistung über eine Reihe von Feuchtigkeitsbedingungen hinweg bei – ein Vorteil gegenüber EVOH. Es wird üblicherweise als Beschichtung auf orientierte Folien aufgetragen. OTR-Werte für PVDC-Beschichtungen liegen typischerweise im Bereich von 0,5 bis 2 cm³/m²/Tag . Seine Verwendung wird aufgrund von Bedenken hinsichtlich des Chlorgehalts und der Recyclingfähigkeit zunehmend unter die Lupe genommen.
PA (Polyamid / Nylon)
Nylon bietet mäßige Sauerstoffbarriereeigenschaften und ausgezeichnete mechanische Festigkeit, Durchstoßfestigkeit und Thermoformbarkeit. Es wird häufig als Strukturschicht in mehrschichtigen Folien verwendet. PA6 und PA6,6 sind die am häufigsten verwendeten Typen in Lebensmittelverpackungen.
Metallisierte Filme (AlOx-, SiOx-Beschichtungen)
Dünne anorganische Oxidbeschichtungen – Aluminiumoxid (AlOx) und Siliziumoxid (SiOx) –, die auf PET- oder OPP-Folien abgeschieden werden, bieten Barriereeigenschaften, die mit denen von Aluminiumfolie vergleichbar sind, jedoch mit dem Vorteil von optische Transparenz . Diese werden zunehmend in Retortenbeuteln und Standbodenbeuteln verwendet, bei denen es auf die Sichtbarkeit des Produkts ankommt.
Aluminiumfolie
Folienlaminate bieten eine nahezu vollständige Barriere gegen Sauerstoff, Feuchtigkeit, Licht und Aromen. Sie werden in Anwendungen eingesetzt, die absoluten Schutz erfordern, wie z. B. sterile Arzneimittel mit langer Haltbarkeit, Kaffeeverpackungen und Retortenbeutel. Der Nachteil besteht in der Opazität und der verringerten Recyclingfähigkeit.
Mehrschichtige Coextrusion: Wie hochbarrierebildende Folien hergestellt werden
Ein einzelnes Polymer liefert selten alle erforderlichen Eigenschaften. Mehrschichtige Coextrusion ist die vorherrschende Technologie zur Herstellung von Hochleistungsverpackungsfolien durch die Kombination der Stärken verschiedener Harze in einer einzigen, integrierten Struktur.
Ein typisches Hochbarrierebildender Film Die in Thermoformanwendungen verwendeten Materialien können aus Folgendem bestehen: 7 bis 9 Schichten , wobei jeder eine bestimmte Funktion beisteuert:
- Äußere Strukturschichten (z. B. PA oder PP): mechanische Festigkeit, Durchstoßfestigkeit, Thermoformbarkeit
- Zentrale Barriereschicht (z. B. EVOH): Sauerstoffbarriere
- Binden Sie Schichten (Klebeharze): Inkompatible Polymere ohne Delamination miteinander verbinden
- Versiegelungsschicht (z. B. PE oder PP): Integrität der Heißsiegelung und Konformität mit dem Produktkontakt
Die 9-schichtige Coextrusionsarchitektur ermöglicht eine präzise Abstimmung der Gesamtdicke der Folie (typischerweise). 100–400 Mikrometer zur Filmbildung), Barriereleistung und Formungsverhalten. Im Vergleich zu laminierten Strukturen bieten coextrudierte Folien eine bessere Haftung zwischen den Schichten, kein Risiko einer Klebstoffmigration und einen effizienteren Produktionsprozess.
Zu den wichtigsten Leistungsmaßstäben für Tiefziehfolien mit hoher Barrierequalität gehören:
- OTR: < 5 cm³/m²/Tag (häufig < 1 cm³/m²/Tag für Premium-Qualitäten)
- WVTR: < 3 g/m²/Tag
- Umformtiefe: bis zu 80–120 mm je nach Struktur
- Betriebstemperaturbereich: sowohl für gekühlte als auch gefrorene Anwendungen geeignet
Anwendungen von Verpackungsmaterialien mit hoher Barriere nach Industrie
Lebensmittelverpackung
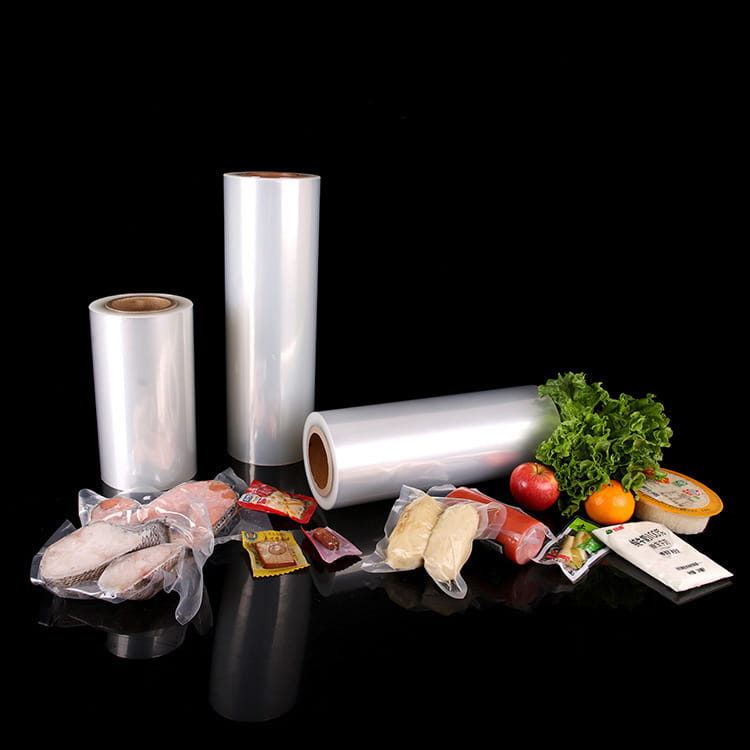
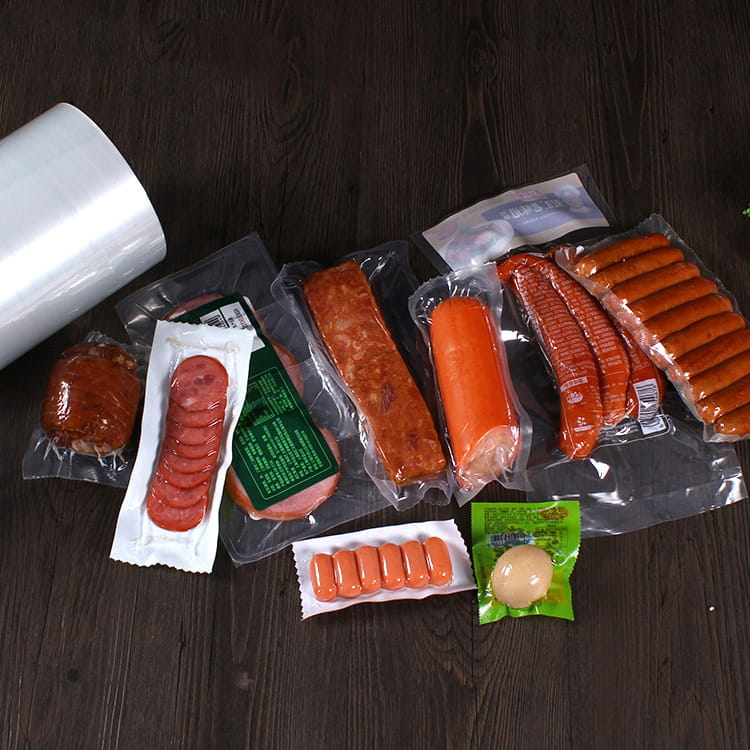
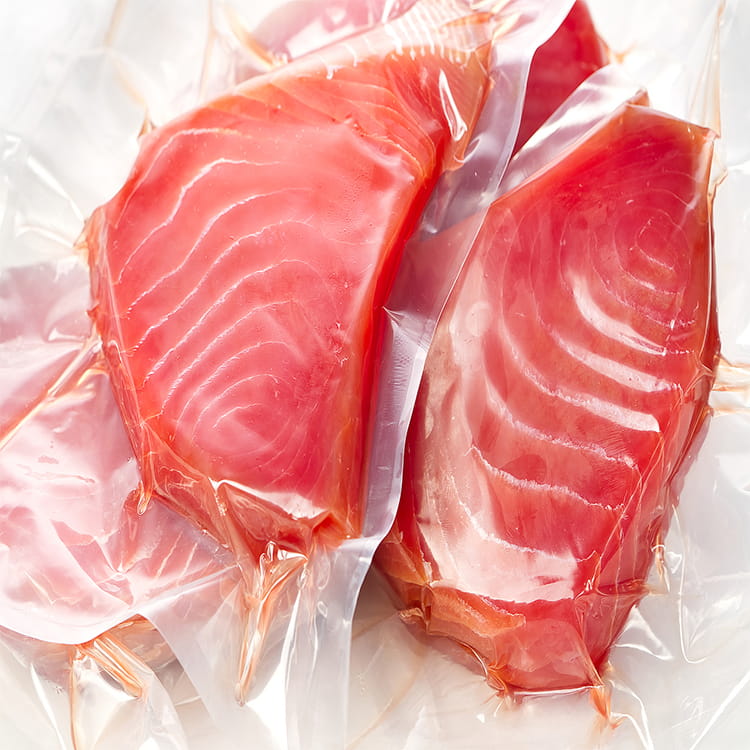
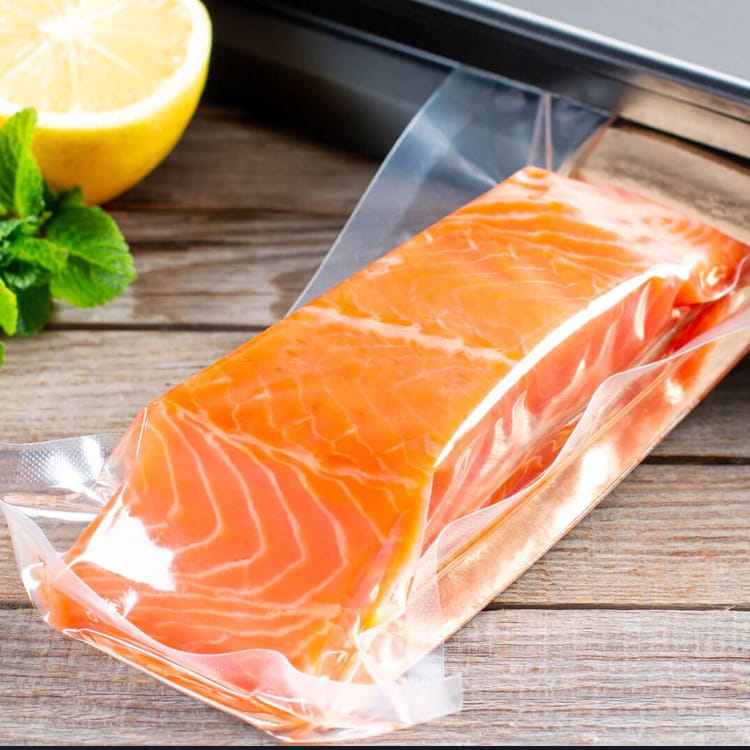
Dies ist das größte Anwendungssegment. Hochbarrierefolien werden für die Vakuum-Skin-Verpackung (VSP) von frischem Fleisch und Meeresfrüchten, für die Verpackung unter modifizierter Atmosphäre (MAP) von Fertiggerichten, für thermogeformte Schalen für Feinkostprodukte und für flexible Beutel für Saucen und Suppen verwendet. Verlängerung der Haltbarkeit von 5–7 Tagen auf 21–28 Tage wird üblicherweise mit einer Vakuumverpackung mit hoher Barrierewirkung für frisches rotes Fleisch erreicht.
Pharmazeutische Verpackung
Blisterverpackungen für Tabletten und Kapseln erfordern eine strenge Feuchtigkeits- und Sauerstoffkontrolle, um die Stabilität des Arzneimittels und die Einhaltung gesetzlicher Vorschriften zu gewährleisten. Es werden sowohl Kaltformfolienlaminate als auch Hochbarriere-Thermoformfolien verwendet, wobei die Auswahl auf dem Empfindlichkeitsprofil des Arzneimittels basiert.
Verpackung für medizinische Geräte
Sterilbarrieresysteme für chirurgische Instrumente und Implantate müssen die Sterilität über die gesamte angegebene Haltbarkeitsdauer des Produkts hinweg aufrechterhalten 3–5 Jahre oder länger . Hier verwendete Hochbarrierefolien müssen außerdem mit Sterilisationsmethoden wie EO-Gas, Gammabestrahlung oder Dampf kompatibel sein.
Elektronik
Feuchtigkeitsempfindliche Komponenten wie OLEDs, Sensoren und Leiterplatten erfordern eine Verpackung mit extrem niedrigen WVTR-Werten, manchmal sogar darunter 10⁻⁴ g/m²/Tag . In diesem Segment kommen spezielle mehrschichtige Barrierefolien mit anorganischen Beschichtungen zum Einsatz.
Faktoren, die bei der Auswahl von Verpackungsmaterialien mit hoher Barriere zu berücksichtigen sind
Bei der Auswahl des richtigen Hochbarrierematerials müssen mehrere technische und kommerzielle Faktoren abgewogen werden:
- Erforderliches Barriereniveau : Passen Sie OTR/WVTR-Ziele an die tatsächliche Produktempfindlichkeit und angestrebte Haltbarkeitsdauer an – übermäßiges Engineering erhöht die Kosten unnötig.
- Verarbeitungsmethode : Thermoformen, VFFS, HFFS und Beutelherstellung stellen jeweils unterschiedliche mechanische Anforderungen an die Folie.
- Thermische Anforderungen : Retorte, Pasteurisierung oder Gefrierlagerung erfordern jeweils unterschiedliche Polymerchemien.
- Einhaltung gesetzlicher Vorschriften : Die Vorschriften für Lebensmittelkontakt, Arzneimittel und Medizinprodukte variieren je nach Region und müssen für jedes Material bestätigt werden.
- Nachhaltigkeitsprofil : Monomaterialstrukturen oder recycelbare Mehrschichtfolien werden zunehmend priorisiert, um den Anforderungen der erweiterten Herstellerverantwortung (EPR) gerecht zu werden.
- Optische Eigenschaften : Ob die Verpackung transparent, durchscheinend oder undurchsichtig sein muss, beeinflusst die Wahl des Materials und der Beschichtung.
- Versiegelbarkeit : Heißsiegelbereich, Siegelfestigkeit und Schäleigenschaften müssen auf die Abfülllinie und die Anforderungen des Endverbrauchs abgestimmt sein.
Nachhaltigkeitstrends bei Hochbarriereverpackungen
Herkömmliche mehrschichtige Barrierestrukturen wurden auf den Prüfstand gestellt, da Mischpolymerlaminate in normalen kommunalen Abläufen nur schwer zu recyceln sind. Zur Lösung dieses Problems werden mehrere Ansätze entwickelt:
- Vollpolyolefin-Barrierefolien : Ersetzen von PA- und PET-Schichten durch barrierefunktionalisiertes PE oder PP, um monomaterial recycelbare Strukturen zu schaffen.
- Dünnere Barrierebeschichtungen : Fortschrittliche AlOx- und SiOx-Beschichtungstechnologien reduzieren die Menge an benötigtem Barrierematerial und behalten gleichzeitig die Leistung bei oder verbessern sie.
- Biobasierte Barriereharze : Barrierebeschichtungen auf Bio-EVOH- und PLA-Basis werden kommerziell genutzt, die Leistungsfähigkeit im großen Maßstab befindet sich jedoch noch in der Entwicklung.
- Verkleinerung : Durch die Verbesserung der Barriereeffizienz pro Dickeneinheit wird der Gesamtmaterialverbrauch reduziert, ohne dass die Haltbarkeitsgarantie darunter leidet.
Der Branchenkonsens ist dies Die Reduzierung von Lebensmittelabfällen durch wirksame Barriereverpackungen bringt einen Nettovorteil für die Umwelt mit sich selbst unter Berücksichtigung des eigenen Fußabdrucks des Verpackungsmaterials – eine Tatsache, die in Ökobilanzstudien (LCA) zunehmend anerkannt wird.
FAQ: Verpackungsmaterialien mit hoher Barriere
F1: Was ist der Unterschied zwischen Barriereverpackungen und Standardverpackungen?
Die Standardverpackung bietet grundlegenden physischen Schutz. Barriereverpackungen blockieren zusätzlich die Übertragung von Gasen (O₂, CO₂), Feuchtigkeit, Licht und Aromen in messbar geringen Mengen, wodurch die Haltbarkeit der Produkte erheblich verlängert und die Qualität erhalten bleibt.
F2: Was macht EVOH zu einer so wirksamen Sauerstoffbarriere?
Die Molekülstruktur von EVOH enthält Hydroxylgruppen, die ein dichtes, kristallines Netzwerk mit sehr geringem freien Volumen bilden, was das Eindringen von Sauerstoffmolekülen äußerst erschwert. Sein OTR unter trockenen Bedingungen gehört zu den niedrigsten aller kommerziell erhältlichen Polymere.
F3: Können Hochbarrierefolien für Heißabfüll- oder Retortenanwendungen verwendet werden?
Ja, aber die Polymerauswahl muss auf den thermischen Prozess abgestimmt sein. Strukturen in Retortenqualität verwenden in der Regel Dichtungsmittel auf PP-Basis und hitzestabile Barriereschichten, die Temperaturen von 121 °C oder höher standhalten, ohne dass es zu Delamination oder Barriereabbau kommt.
F4: Wofür wird eine hochbarrierebildende Folie verwendet?
Es ist speziell für Thermoformprozesse konzipiert – die Folie wird erhitzt und in automatisierten Verpackungslinien zu Schalen, Bechern oder Hohlräumen geformt. Es kombiniert Tiefziehfähigkeit mit einer hohen Sauerstoff- und Feuchtigkeitsbarriereleistung und wird häufig für die Verpackung von Frischfleisch, Käse und Fertiggerichten verwendet.
F5: Wie viele Schichten hat eine Hochbarrierefolie normalerweise?
Kommerzielle Hochbarrierefolien bestehen üblicherweise aus 5 bis 9 Schichten. Neunschichtige coextrudierte Strukturen ermöglichen die präziseste Abstimmung der Barriere-, mechanischen und Versiegelungseigenschaften innerhalb einer einzigen integrierten Folie.
F6: Sind Hochbarriere-Verpackungsmaterialien lebensmittelecht?
Sie müssen den geltenden Lebensmittelkontaktvorschriften entsprechen (z. B. EU-Verordnung 10/2011 oder FDA 21 CFR in den USA). Seriöse Lieferanten stellen für jedes Material eine vollständige Dokumentation zur Einhaltung gesetzlicher Vorschriften bereit. Bestätigen Sie immer die Konformität für Ihr spezifisches Produkt und Ihren Markt.
F7: Woher weiß ich, welches OTR- oder WVTR-Level ich benötige?
Dies hängt von der Sauerstoff- und Feuchtigkeitsempfindlichkeit des Produkts, der angestrebten Haltbarkeitsdauer, den Lagerbedingungen und dem Luftraumvolumen ab. Verpackungstechnologen verwenden in der Regel produktspezifische Permeationsmodelle oder Haltbarkeitsstudien, um die erforderliche Barrierespezifikation zu bestimmen.